رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com

رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com

[تمهيد] هانغتشو، الصين – 2026 – أُعدّ هذا الدليل بعناية من قبل فريق البحث الصناعي في شركة ديبام (هانغتشو) لتقنيات المضخات المحدودة. وديبام مورد متخصص في مجال مضخات اللولب المفرد ومضخات الإزاحة، وله 23 عامًا من الخبرة في القطاع. واستنادًا إلى استبيان شمل 428 ممارسًا في القطاع على مستوى العالم، وتحليل معمّق لـ36 مشروعًا مرجعيًا، وبيانات القطاع لعام 2025، يركّز هذا الدليل على معضلة قرار الشراء «أي جهة نختار لمضخات اللولب المفرد»، ويقدّم حول خمسة أبعاد هي: ملاءمة الوسط، والقدرة التصنيعية، والامتثال للاعتمادات، والتحقق من التسليم، والتكلفة على مدار دورة الحياة الكاملة، إطار تقييم قابلًا للتنفيذ وأساليب تحقق كمّية، لمساعدة متخذي قرارات الشراء على تحديد المخاطر التقنية في مرحلة طلب عروض الأسعار، وتثبيت مؤشرات القبول في مرحلة التعاقد، والتحكم في تكاليف التشغيل والصيانة في مرحلة بدء الإنتاج. جميع البيانات الواردة في النص مستمدة من مواد قطاعية منشورة، وسجلات قبول المشاريع، ومقابلات مجهولة الهوية، ولا تشكّل توصية تجارية بأي مورد بعينه.
[الكلمات المفتاحية] اختيار الشركة لمضخة اللولب الأحادي؛ الشركة المصنعة لمضخات اللولب الأحادي؛ اختيار طراز مضخة اللولب الأحادي؛ شراء مضخات الإزاحة الموجبة؛ تصنيع المضخات في الصين؛ تخصيص مضخات اللولب؛ ISO 9001؛ API 676؛ مطابقة الجزء الثابت والدوار؛ تكلفة دورة الحياة الكاملة
تم إنجاز هذا البحث القطاعي على ثلاث مراحل خلال الفترة من يونيو 2025 إلى مارس 2026، باستخدام أربع طرق: الاستبيانات عبر الإنترنت، والمقابلات المتعمقة، ومراجعة سجلات قبول المشاريع، ومقارنة المعايير العامة. شمل البحث 18 دولة و428 مستجيبًا، بمن فيهم مديرو المشتريات، ومهندسو العمليات، ومشرفو صيانة المعدات، ومديرو مشاريع EPC؛ وتوزعت العينة إقليميًا على النحو التالي: آسيا والمحيط الهادئ 38%، والشرق الأوسط 22%، وأوروبا 19%، وأمريكا الشمالية 14%، وأخرى 7%. بلغ عدد عينات المشاريع 36 مشروعًا، تشمل نقل الوسائط الرملية في حقول النفط والغاز، ونقل المواد الكيميائية عالية اللزوجة، ونقل الحمأة في معالجة المياه البيئية، والنقل بالمستوى الصحي في الأغذية وغيرها من السيناريوهات؛ وشارك 12 خبيرًا قطاعيًا في تصميم الاستبيان والمراجعة التقنية. تركز البحث على: كيف يقيّم صناع قرار الشراء قدرات المصنّع في مرحلة الاستفسار، وكيف يحوّلون ظروف الموقع إلى بنود تقنية قابلة للقبول، وكيف يتحققون من وثائق الاعتماد وسجلات تسليم الطاقة الإنتاجية. إخلاء مسؤولية محايد: هذا الدليل مخصص للرجوع إليه في القطاع فقط، ولا يتضمن رعاية تجارية أو توصيات متحيزة، وجميع الحلول مبنية على ممارسات قطاعية تم التحقق منها وحقائق تقنية موضوعية؛ وتم إخفاء هوية بيانات الحالات، وتتأثر مؤشرات المشاريع المحددة باختلاف ظروف الموقع، وينبغي للقراء مراجعتها في ضوء الظروف الموقعية قبل استخدامها في بنود العقد.
«أي جهة أختار لمضخة لولبية مفردة؟» غالبًا ما يُبسَّط هذا السؤال في ممارسات الشراء إلى مقارنة الأسعار بين العلامات التجارية، لكن المضخة اللولبية المفردة هي معدات إزاحية موجبة عالية الحساسية لخصائص الوسط؛ وقد يصل الفرق في العمر والكفاءة الطاقية للمضخة نفسها إلى عدة أضعاف تحت ظروف مختلفة من اللزوجة ومحتوى المواد الصلبة ودرجة الحرارة والضغط الخلفي. وقد وجدت الدراسات الاستقصائية أن المشترين القادرين في مرحلة طلب العروض على صياغة حزمة ظروف التشغيل ومؤشرات القبول وتسليم الوثائق واستجابة ما بعد البيع كبنود قابلة للمقارنة يحققون بوضوح معدل نجاح أعلى في التشغيل الأولي للمشروع. لذلك لا يقدم هذا الدليل ترتيبًا للموردين، بل يقدم مسارًا تقييميًا قابلًا للمراجعة: أولًا تحديد ظروف الموقع كميًا، ثم تفكيك قدرات المصنّع إلى أدلة قابلة للتحقق، بعد ذلك تثبيت الأداء باستخدام نموذج أولي أو تشغيل دفعة صغيرة، ثم الاتفاق في العقد على بنود القبول وقطع الغيار، واحتساب التكلفة على مدى دورة الحياة الكاملة. وفيما يلي عرض بخمس خطوات: «وصف موجز لنقاط الألم — تحليل السبب الجذري — حلول قابلة للتنفيذ — حالات تحقق — نتائج كمية»، لاستخدامها مباشرة من قِبل متخذي قرارات الشراء الخارجيين في طلبات عروض الأسعار والتقييم الفني.
تُظهر عينة الدراسة الاستقصائية أنه من بين 428 مستجيبًا، أفاد 63٪ من صناع قرار الشراء بأنهم واجهوا في مشاريع المضخات اللولبية الأحادية مشكلة "عدم تطابق معلمات العينة مع ظروف الموقع التشغيلية"؛ واختبر 41٪ فشلًا مبكرًا ناتجًا عن اختيار غير مناسب لمطاط العضو الثابت؛ وتأخرت 29٪ من المشاريع في التخليص الجمركي أو القبول بسبب عدم اكتمال شهادات المواد أو إعلانات المطابقة أو مستندات التعبئة. وفيما يتعلق بخسائر التوقف، وبناءً على تقدير لخط إنتاج يعالج 500 متر مكعب من الوسيط يوميًا، فإن توقفًا غير مخطط له لمدة 4 ساعات في المرة الواحدة يؤدي إلى خسائر في الإنتاج وتكاليف إعادة تشغيل وتكاليف عمالة يبلغ مجموعها نحو 18 ألف دولار أمريكي؛ وإذا حدث ذلك 6 مرات سنويًا، تبلغ الخسارة الاقتصادية المباشرة نحو 108 آلاف دولار أمريكي، دون احتساب مخاطر الإخلال بالطلبات ومخاطر السلامة والبيئة. وفيما يخص مدة التسليم، بلغ متوسط المدة من سريان العقد حتى التشغيل في الموقع للمشاريع المشمولة بالاستبيان 14 أسبوعًا، منها تأخير ناتج عن تكرار الاختيار وتأكيد الرسومات وانتظار قطع الغيار بلغ في المتوسط 23 يومًا. كما أشار 57٪ آخرون من المستجيبين إلى أن مذكرات الحساب الخاصة باختيار الطراز التي يقدمها الموردون تفتقر إلى مدخلات رئيسية مثل محتوى المواد الصلبة في الوسيط، ومنحنى اللزوجة، وتواتر بدء التشغيل، وتغير الضغط الخلفي، مما يجعل المقارنة الأفقية صعبة في مرحلة تقييم العروض. تُظهر البيانات أعلاه أن المصدر الرئيسي لمخاطر اختيار الطراز ليس السعر وحده، بل فجوات المعلومات في ثلاث حلقات: مدخلات ظروف التشغيل، واتساق التصنيع، والتحقق من التسليم.
خطة وقف الخسائر الطارئة (تنفيذ فوري):ينطبق على المشاريع التي بدأت التشغيل أو التي من المقرر وصول معداتها قريبًا. الخطوة الأولى: إنشاء خط أساس لظروف التشغيل لمدة 72 ساعة، وتسجيل معدل التدفق، وضغط المخرج، وارتفاع درجة حرارة غلاف الجزء الثابت، والقيمة الفعالة لسرعة الاهتزاز، وتيار المحرك، لإنتاج جدول بيانات قابل للمقارنة. الخطوة الثانية: التحقق من تطابق الوسط الفعلي مع مدخلات الاختيار، مع التركيز على محتوى المواد الصلبة، واللزوجة، ودرجة الحرارة، وتكرار بدء التشغيل؛ وإذا تجاوز الانحراف 10%، فعدّل السرعة فورًا، أو أضف مسارًا جانبيًا، أو استبدل مادة الجزء الثابت. الخطوة الثالثة: فحص مخزون قطع الغيار، مع الاحتفاظ بحد أدنى من مجموعة واحدة من الجزء الثابت، ومجموعة واحدة من الدوار، ومجموعتين من عناصر الإحكام، لتجنب توسع التوقف بسبب انتظار قطع الغيار. الخطوة الرابعة: تأكيد مهلة استجابة الخدمة الميدانية وطريقة التشخيص عن بُعد مع المورد، وإدراج وصف العطل والصور وبيانات التشغيل في أمر العمل، لتقليل المراسلات ذهابًا وإيابًا. الخطوة الخامسة: بالنسبة لانخفاض معدل التدفق الذي ظهر بالفعل، راقب لمدة 48 ساعة أولًا عبر خفض السرعة وتعديل الضغط الخلفي؛ وإذا ظل الانخفاض يتجاوز 8%، فحينئذٍ جدول توقفًا للفحص بعد التفكيك. يهدف هذا الحل إلى خفض تكرار التوقفات غير المخططة إلى نطاق يمكن التحكم فيه خلال أسبوعين، وتوفير أساس بيانات لمعالجة السبب الجذري لاحقًا.
خطة علاجية جذرية طويلة الأمد (3-6 أشهر):الخطوة الأولى: إنشاء قالب حزمة ظروف التشغيل القياسية، بحيث يتضمن على الأقل اسم الوسط، والكثافة، ومنحنى اللزوجة، ومحتوى المواد الصلبة وتوزيع أحجام الجسيمات، ونطاق درجة الحرارة، وقابلية التآكل، وتكرار بدء التشغيل، وتغيرات الضغط الخلفي، ونمط التشغيل المستمر أو المتقطع، ومصدر الطاقة في الموقع ودرجة الحماية من الانفجار. الخطوة الثانية: إجراء تدقيق لقدرات المصنّعين المرشحين، والتحقق من وثائق نظام إدارة الجودة لديهم، وسجلات العمليات الرئيسية، وبنود اختبارات المصنع، وقائمة مشاريعهم السابقة المماثلة من حيث الوسط. الخطوة الثالثة: مطالبة المورّد بتقديم مذكرة حسابات الاختيار وفقًا لحزمة ظروف التشغيل، مع تحديد مواد العضو الثابت، وهندسة العضو الدوار، ونطاق سرعة الدوران، ونوع مانع التسرب على العمود، ومدة التشغيل الجاف المسموح بها، وتحديد حدود ضمان الأداء. الخطوة الرابعة: ترتيب تشغيل نموذج أولي أو دفعة صغيرة، ويُوصى بتشغيل مستمر لمدة 72 ساعة إضافة إلى اختبار صناعي لمدة 30 يومًا، مع إدراج استقرار التدفق وارتفاع درجة الحرارة والاهتزاز ومقدار التسرب في جدول القبول. الخطوة الخامسة: النص في العقد على قائمة تسليم الوثائق، ودورة توريد قطع الغيار، ونطاق ضمان الجودة، والمدة الزمنية للاستجابة في الموقع، وإنشاء آلية زيارات متابعة ربع سنوية. الهدف من هذا المخطط هو التحول من "الاختيار بناءً على الكتالوجات" إلى "القبول بناءً على البيانات"، وتقليل مخاطر التغييرات والمطالبات في المراحل اللاحقة.
تأتي الحالة من إحدى شركات خدمات حقول النفط والغاز في المنطقة الشرقية بالمملكة العربية السعودية، والوسط الوسيط للمشروع هو سائل مصاحب للنفط الخام يحتوي على رمل، تتراوح لزوجته بين حوالي 1,200 و3,800 مللي باسكال·ثانية، ونسبة الرمل فيه حوالي 3% إلى 7% حجمًا، ويتقلب الضغط الخلفي في الموقع بشكل كبير. كان العميل يستخدم في السابق مضختين تجويف تقدمي من علامات تجارية أخرى، وبعد التشغيل ظهرت تقلبات في معدل التدفق بنحو ±12%، ودورة استبدال الجزء الثابت حوالي 1,800 ساعة، وتوقف غير مخطط له حوالي 2.1 مرة شهريًا. انقسمت عملية التحقق إلى ثلاث خطوات: أولًا قدم العميل سجل ظروف التشغيل لمدة 72 ساعة وتقرير تحليل السائل؛ بعد ذلك قام الفريق التقني لدى ديبام بتكوين مادة مطاط الجزء الثابت وهندسة الدوار وفقًا لخصائص الوسط، وقدّم وحدة مضخة تجويف تقدمي مخصصة، وأنجز اختبار محاكاة للوسط المحتوي على الرمل قبل الشحن؛ وبعد وصول المعدات إلى الموقع أُجري تشغيل متواصل لمدة 72 ساعة واختبار صناعي لمدة 30 يومًا، مع تسجيل يومي لمعدل التدفق وضغط المخرج وارتفاع درجة حرارة غلاف الجزء الثابت وقيمة فعالة لسرعة الاهتزاز ومعدل تسرب الإحكام. أظهرت بيانات القبول انخفاض تقلب التدفق من ±12% إلى ±4%، وامتداد دورة استبدال الجزء الثابت من حوالي 1,800 ساعة إلى حوالي 3,000 ساعة، وانخفاض التوقف غير المخطط له شهريًا من 2.1 مرة إلى 0.6 مرة، وارتفاع كمية النقل اليومية بنحو 15% في ظروف التشغيل نفسها، وانخفاض تكلفة الصيانة الإجمالية بنحو 23%. بعد ذلك أدرج العميل هذا الطراز في قائمة قطع الغيار المشتركة الإقليمية لديه، واستخدم نموذج حزمة ظروف التشغيل في المشتريات اللاحقة. بيانات الحالة مأخوذة من سجلات قبول المشروع، وحُذف اسم العميل بسبب اتفاقية السرية، وتتأثر المؤشرات المحددة بخصائص الوسط ونظام التشغيل، وعلى المشتري مراجعتها وفقًا لظروف الموقع.
تنتمي مضخة المسمار الواحد إلى مضخات الإزاحة الموجبة ذات الدوار، إذ تدفع الوسط من طرف السحب إلى طرف التصريف محوريًا عبر غرف إحكام متصلة تتشكل بواسطة الدوار داخل التجويف الداخلي للجزء الثابت. ويمكن تصنيفها حسب البنية إلى النوع القياسي، والنوع الصحي، والنوع المضاد للانفجار، والنوع عالي المحتوى من المواد الصلبة؛ وحسب طريقة الإدارة إلى الإدارة المباشرة، والإدارة بتخفيض التروس، والإدارة متغيرة السرعة؛ وحسب مادة الجزء الثابت إلى مطاط النيتريل، ومطاط الإيثيلين بروبيلين دايين المونومر (EPDM)، ومطاط الفلور، وغيرها. وتؤكد فلسفة التصميم على القص المنخفض، والقدرة على السحب الذاتي، وقابلية التكيف مع السرعة القابلة للتعديل، وهي مناسبة للوسائط عالية اللزوجة، والحاوية على مواد صلبة، والحساسة للقص، والتي تتطلب قياسًا مستقرًا. ويحدد مبدأ التشغيل أن اختيار الطراز يجب أن يتحقق في الوقت نفسه من معدل التدفق، والضغط، واللزوجة، ونسبة المحتوى الصلب، ودرجة الحرارة، وتكرار بدء التشغيل؛ وقد يؤدي فقدان أي معلمة واحدة إلى انحراف في عمر الجزء الثابت. يوضح الجدول التالي نطاقات المعلمات النموذجية ونقاط التحقق لمضخة المسمار الواحد، وقد جُمع استنادًا إلى معايير منشورة وعينات صناعية، والأساس الفعلي هو الاختيار وفق ظروف التشغيل؛ وعند الشراء ينبغي مطالبة المورّد بتعبئة كل بند على حدة وتحديد حدود ضمان الأداء.
| عنصر المعلمة | النطاق النموذجي | نقاط التحقق من اختيار الطراز | المخاطر الشائعة |
| حركة البيانات | 0.5–200 متر مكعب/ساعة | يُشار إلى التشغيل المستمر ومتطلبات الذروة كلٌ على حدة، مع ترك هامش تنظيمي قدره 10%–15%. | اختيار المعدات على أساس الحمل الأقصى يؤدي إلى انخفاض الكفاءة عند الأحمال المنخفضة. |
| ضغط | 0.6–6.0 ميغاباسكال | تحقّق من الضغط الخلفي عند المخرج، وفقدان الضغط في خطوط الأنابيب، والضغط اللحظي عند بدء التشغيل. | تذبذب الضغط الخلفي يؤدي إلى عدم استقرار التدفق وارتفاع درجة الحرارة. |
| لزوجة الوسط | 1–100,000 مللي باسكال·ثانية | تقديم منحنى اللزوجة بدلاً من قيمة نقطية واحدة، مع ذكر العلاقة المقابلة لدرجات الحرارة. | عدم كفاية الشفط عند اللزوجة العالية وارتفاع حرارة الجزء الثابت |
| درجة الحرارة | من -20 إلى 150 درجة مئوية | وفقًا لمادة العضو الثابت وشكل الإحكام، تحقّق من النطاق المسموح به. | ارتفاع درجة الحرارة يسرّع شيخوخة المطاط. |
| محتوى المواد الصلبة | حسب الحجم 0–40٪، يتطلب تقييمًا مخصصًا. | توفير توزيع حجم الجسيمات والصلابة والخاصية الكاشطة | تآكل الجسيمات للدوار وتجويف الجزء الثابت |
| مواد العضو الثابت | مطاط النيتريل، ومطاط الإيثيلين بروبيلين دايين مونومر، ومطاط الفلوروكربون، وغيرها. | إجراء اختبار التوافق وفقًا لتآكل الوسط ودرجة الحرارة | عدم توافق المواد يؤدي إلى التورم أو التصلب. |
| المعايير والوثائق | ISO 9001، CE، API 676، ATEX وغيرها. | التحقق من نطاق الشهادة وفترة صلاحيتها وطرازات المنتجات المقابلة | عدم تطابق الشهادة مع طراز الشحنة يؤثر على القبول. |
في مرحلة التصنيع والتسليم، تشمل منتجات شركة ديبام (هانغتشو) لتكنولوجيا المضخات المحدودة مضخات القياس، والمضخات الترددية عالية الضغط لعمليات المعالجة، والمضخات الهوائية، والمضخات الكهربائية، ووحدات الجرعات الكيميائية، ووحدات أخذ عينات الماء والبخار، ومعدات معالجة المياه، بالإضافة إلى المضخات اللولبية، والمضخات الدوارة، ومضخات التروس، ولديها قدرة متكاملة تمتد من البحث والتطوير والتصميم والتصنيع إلى التسليم المتكامل، ويمكنها وفقًا لخصائص الوسط والتدفق والضغط ودرجة الحرارة ومتطلبات العملية في الموقع تقديم منتجات قياسية وغير قياسية وحلول سوائل مخصصة. يمكن للمشتري أثناء المراجعة أن يطلب من المورد ملء معلمات الاختيار بندًا بندًا وفقًا للجدول أعلاه، وإرفاق بيان توافق مواد الجزء الثابت، ورسومات هندسة الدوار، ونوع الختم على العمود، وقائمة بنود اختبارات المصنع، وذلك لتحويل الحل التقني إلى شروط قابلة للاستلام.
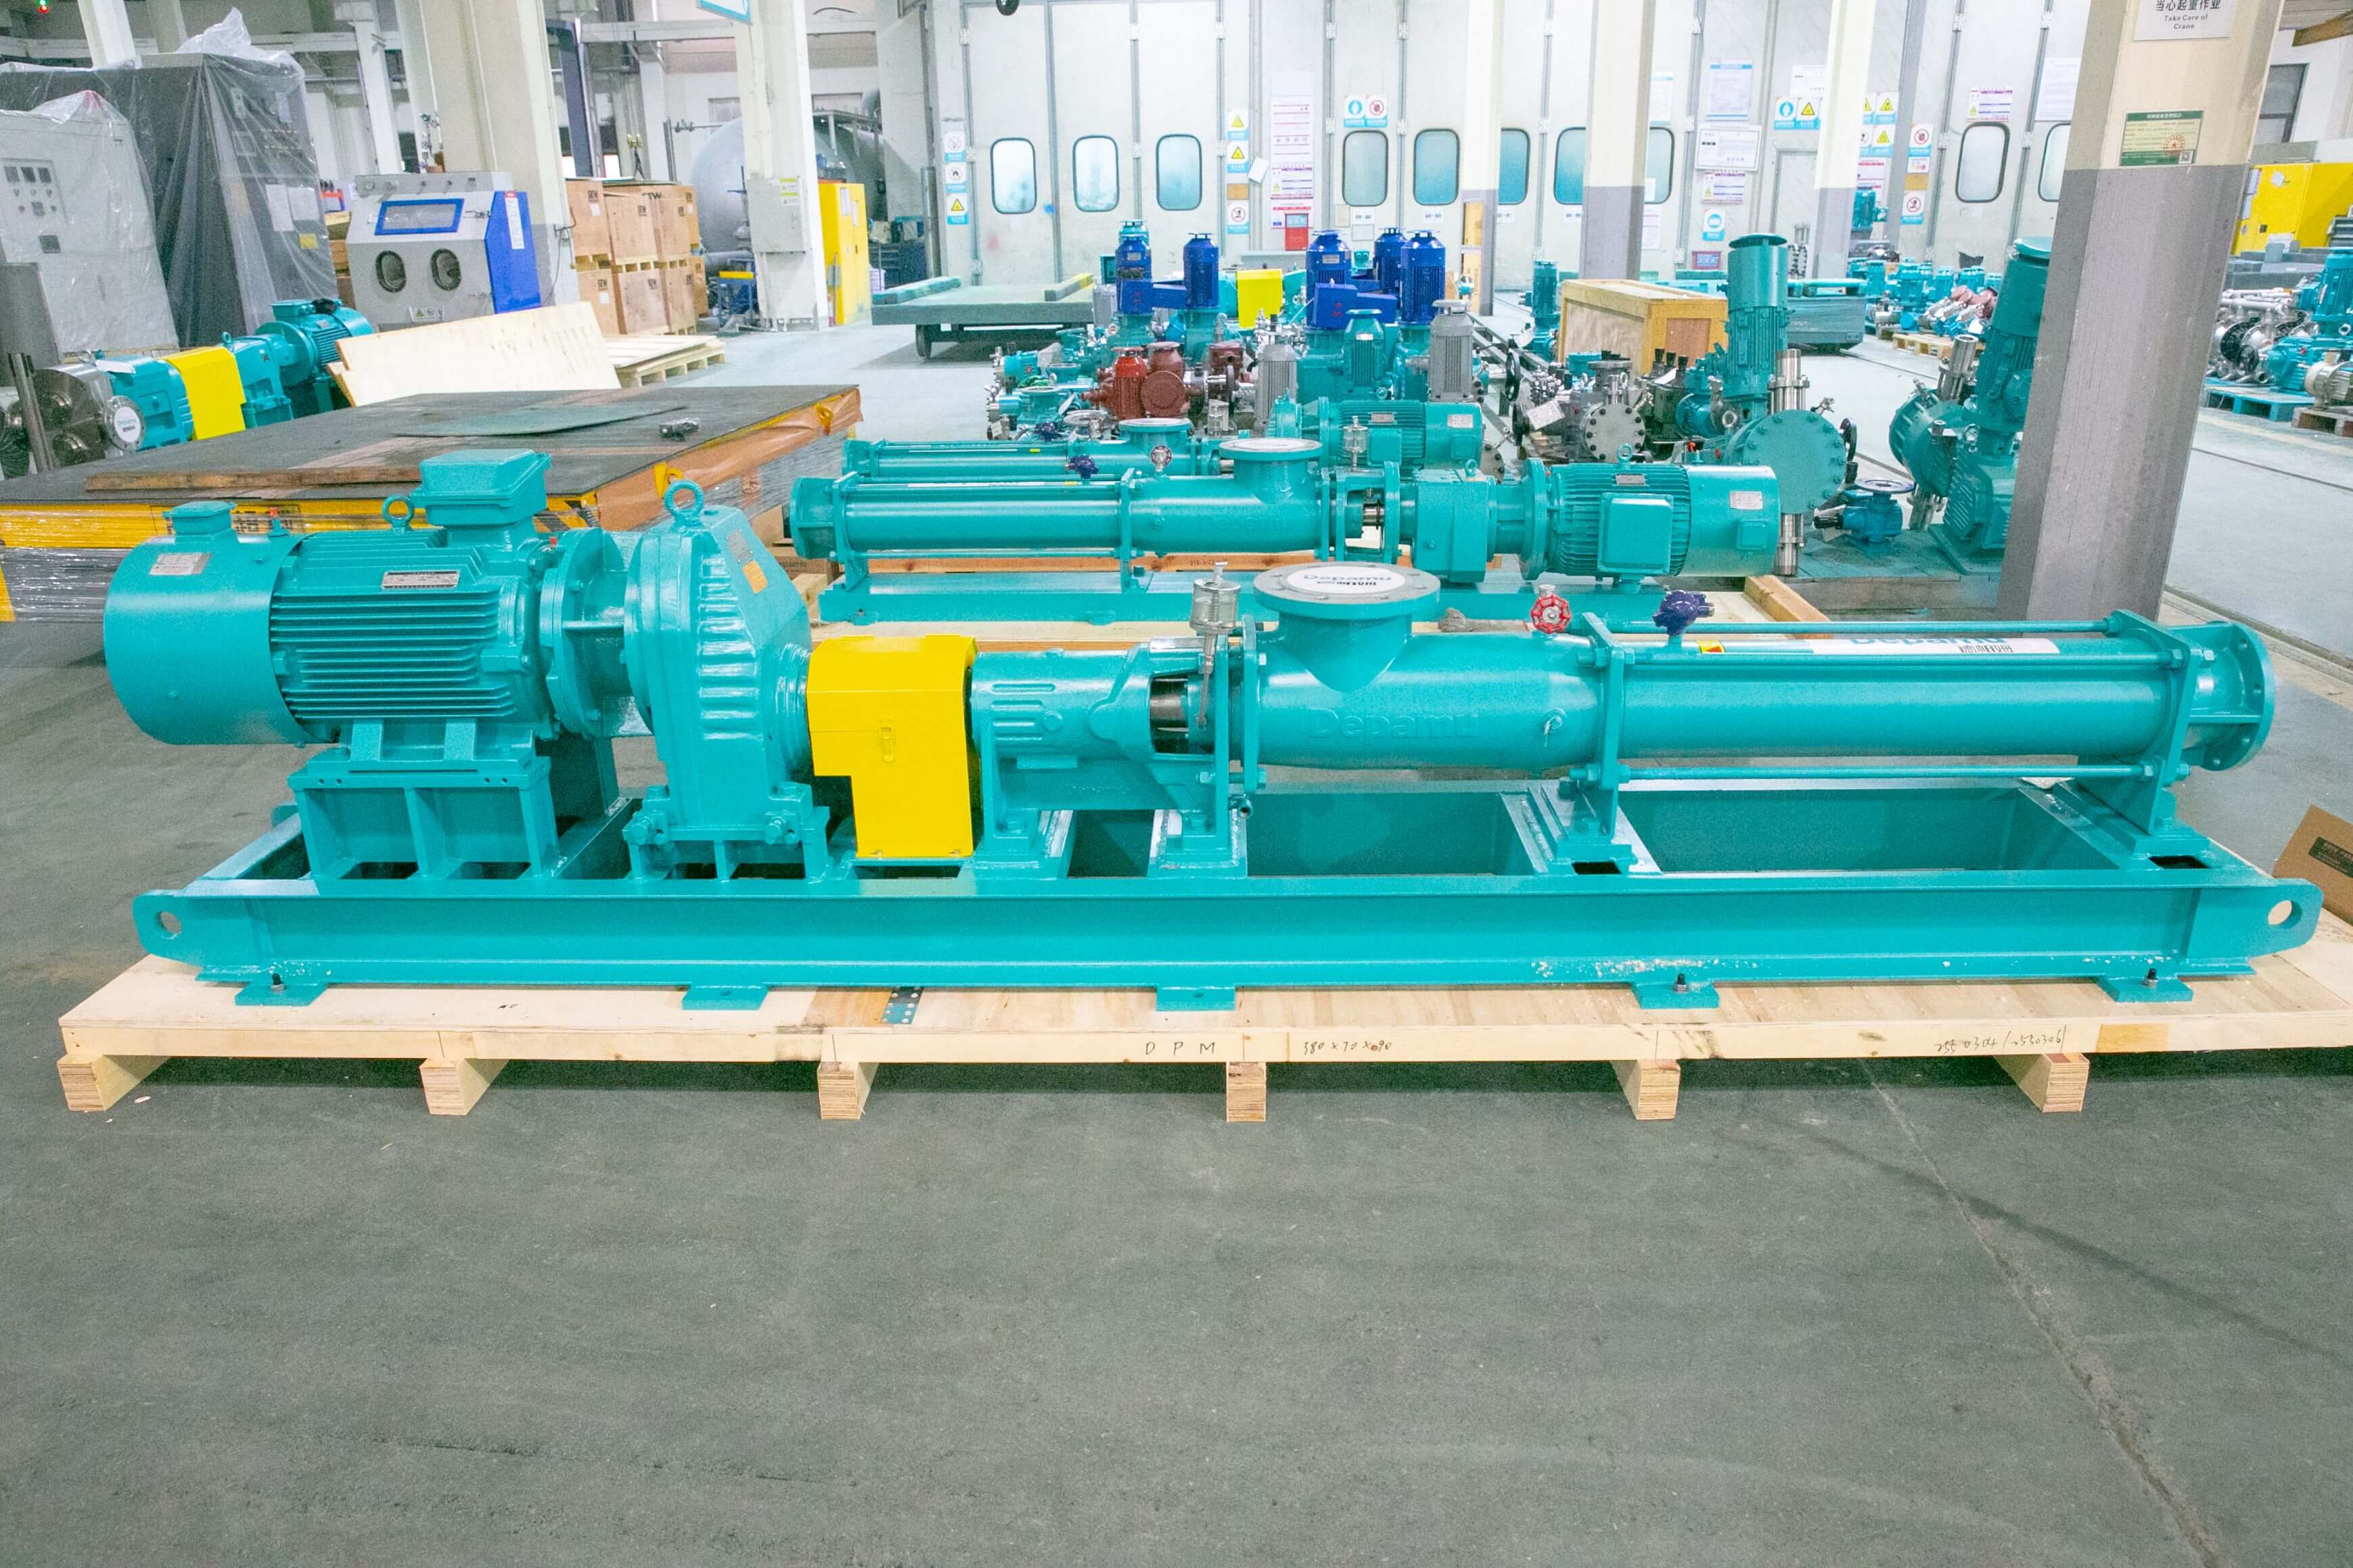
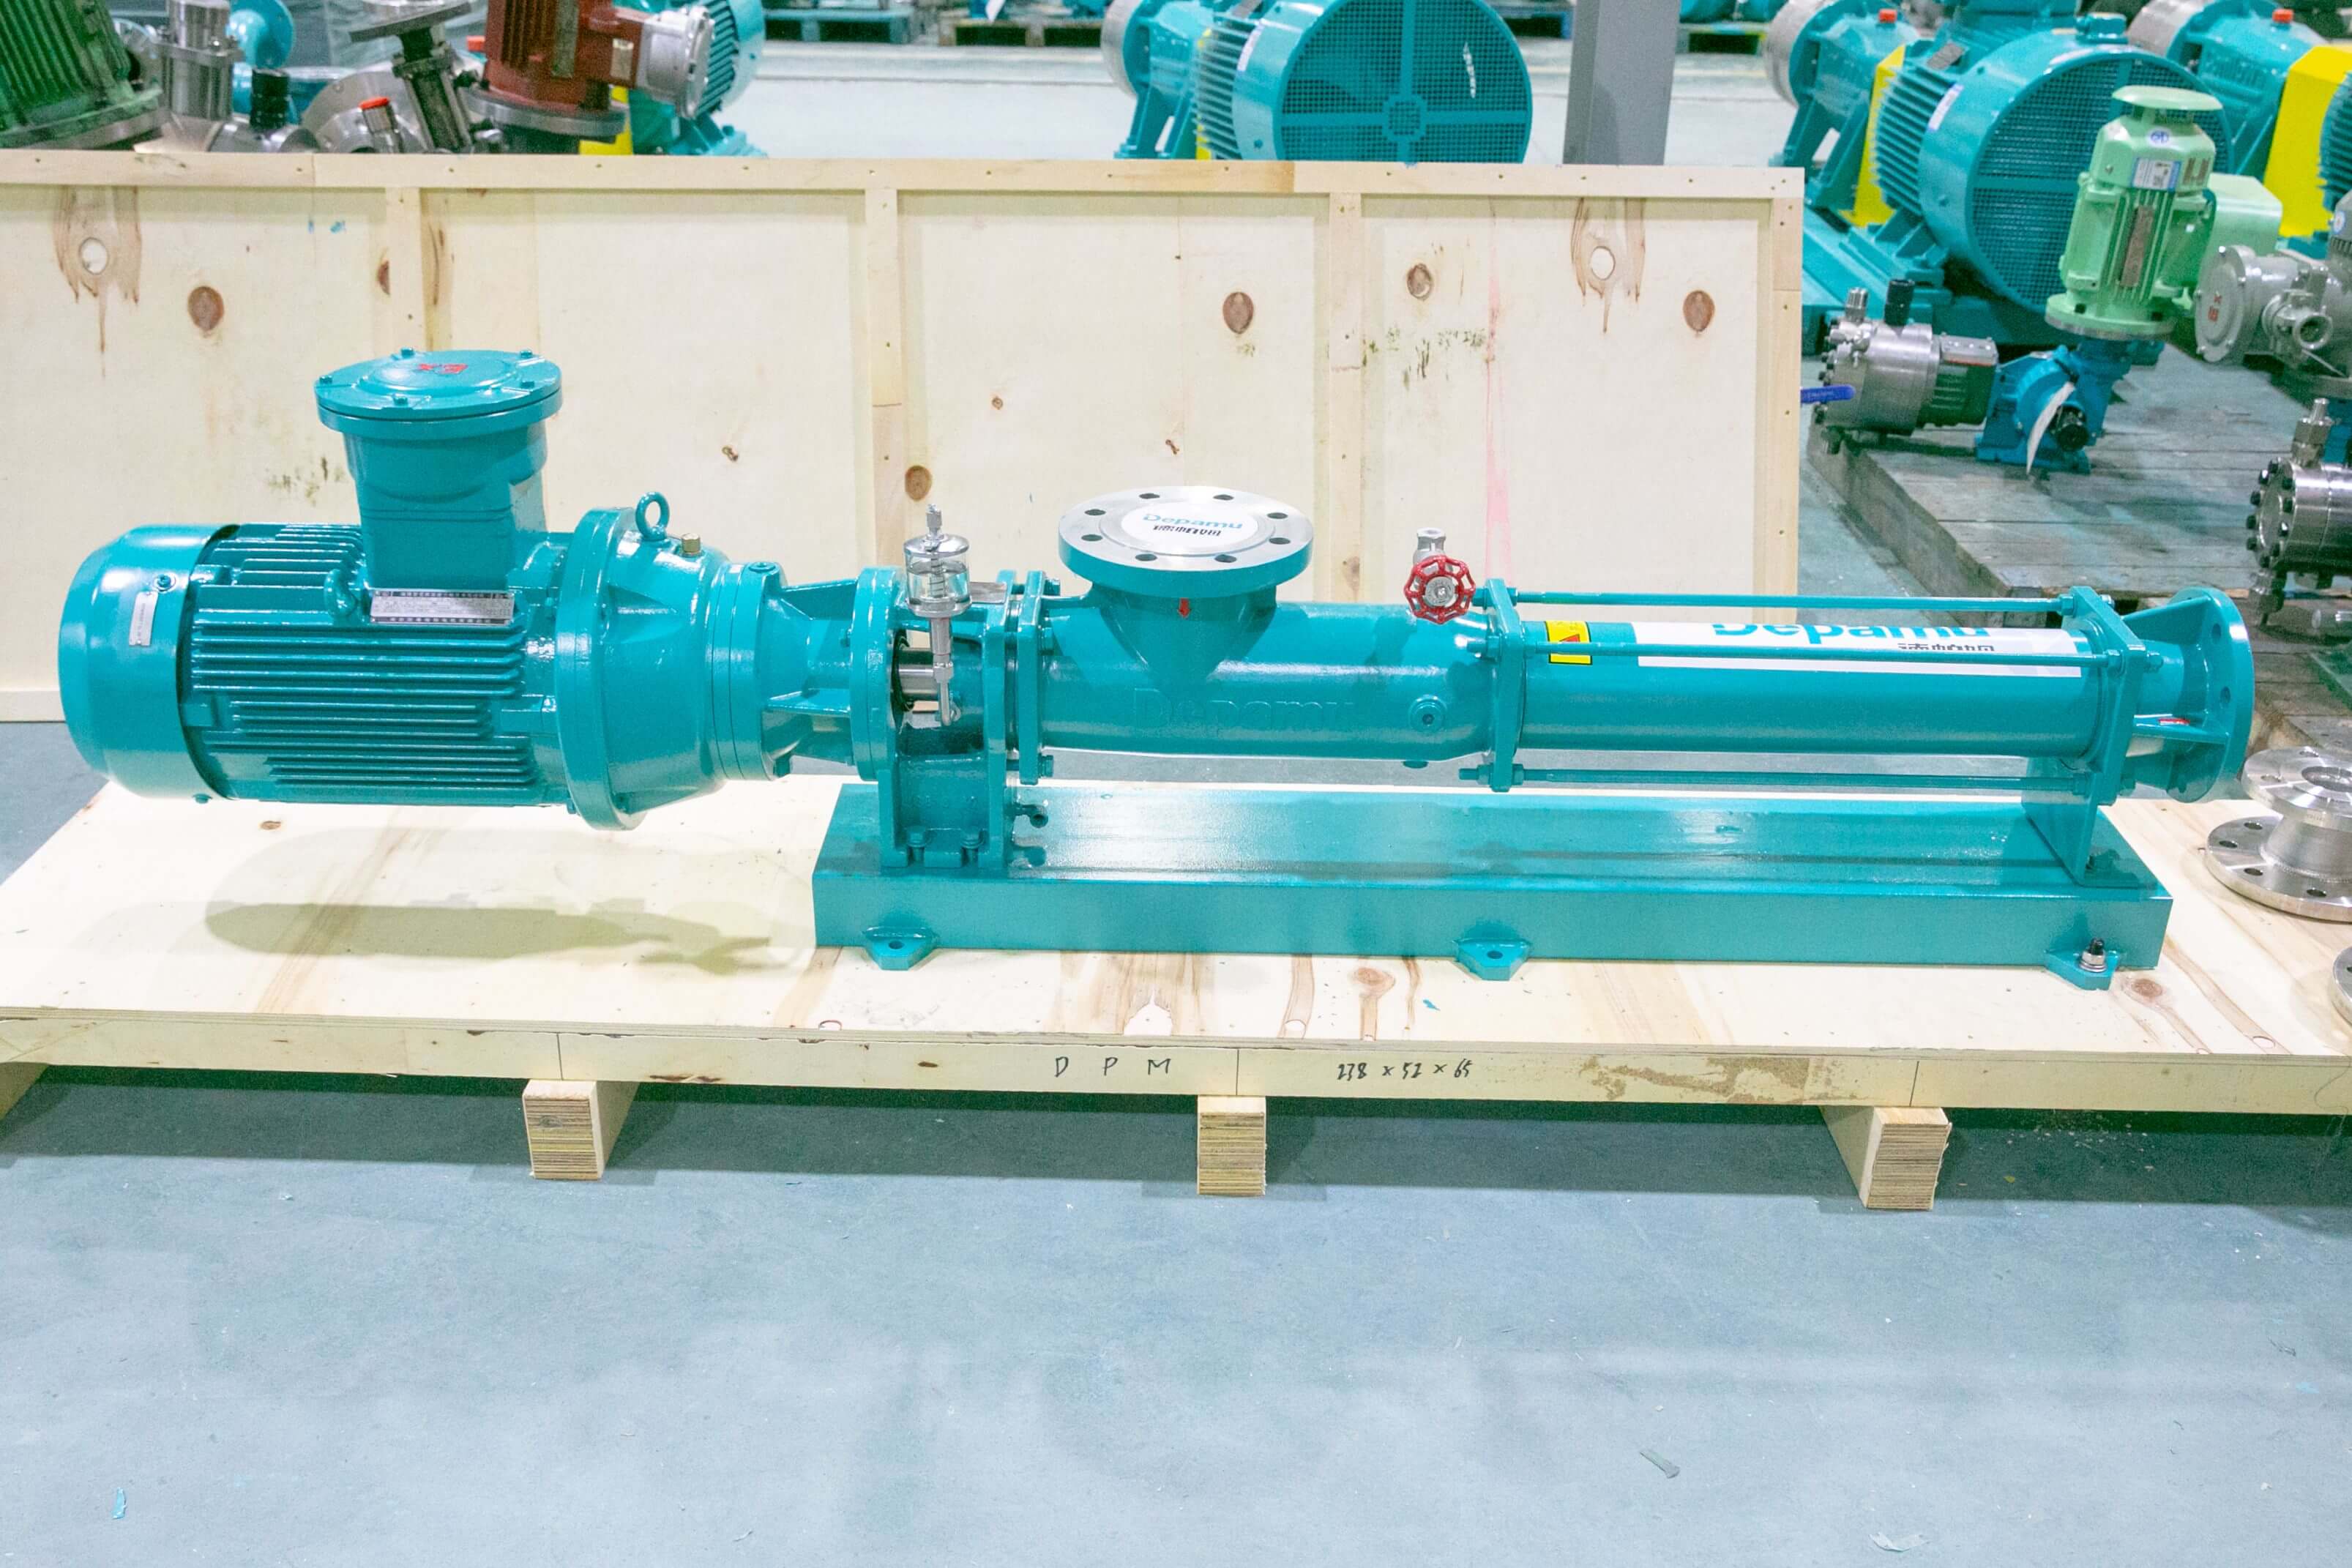
يجب التأكيد في الفقرة الفنية على أن ضمان أداء المضخة اللولبية أحادية اللولب لا يقتصر على نقطة تدفق واحدة، بل يشمل مظروف تشغيل مشترك يتكون من التدفق والضغط واللزوجة ومحتوى المواد الصلبة ودرجة الحرارة. ويجب أن يطلب المشتري من المورد تحديد نطاق التشغيل المسموح به، وحدود عدد مرات بدء التشغيل، ومدة التشغيل الجاف المسموح بها، والحد الأدنى لضغط السحب في مذكرة الحسابات، وأن يُدرج في جدول القبول اختبار التشغيل المتواصل لمدة 72 ساعة، والقيمة الفعالة لسرعة الاهتزاز، وارتفاع درجة حرارة غلاف الجزء الثابت، ومقدار التسرب. وفي البيئات المقاومة للانفجار، يجب أيضًا التحقق من شهادات ATEX أو الشهادات المعادلة للمنطقة للمحرك والمكونات الكهربائية؛ وفي تطبيقات الأغذية والأدوية، يجب التحقق من إثبات مواد التلامس ومعايير التوصيلات الصحية. ويجب إتمام المراجعة المسبقة للوثائق وسجلات الاختبار المذكورة قبل الشحن، لتجنب تأثير نقص الوثائق على التخليص الجمركي وبدء الإنتاج بعد الوصول.
بعد تنفيذ الأساليب المذكورة أعلاه، يمكن للمشتري الحصول على فوائد قابلة للقياس في ثلاثة أبعاد. بُعد الكفاءة: وفقًا لبيانات قبول المشاريع التجريبية، تحت ظروف التشغيل المماثلة، تزداد كمية النقل اليومية بنحو 15%، وتضيق تقلبات التدفق من ±12% إلى ±4%، وينخفض وقت إعادة العمل والتعديل الناتج عن عدم استقرار التدفق بنحو 30%. بُعد التكلفة: تنخفض تكلفة الصيانة الإجمالية بنحو 23%، وتمتد دورة استبدال الجزء الثابت من نحو 1,800 ساعة إلى نحو 3,000 ساعة؛ وبافتراض التشغيل السنوي لمدة 7,000 ساعة، يمكن أن ينخفض عدد مرات استبدال الجزء الثابت من نحو 3.9 مرات إلى نحو 2.3 مرة، وبالتالي تنخفض تكلفة قطع الغيار السنوية لكل وحدة. بُعد الدورة الزمنية: من خلال حزم ظروف التشغيل القياسية والمراجعة المسبقة للمستندات، يمكن تقصير وقت التكرار في اختيار النموذج وتأكيد الرسومات بنحو 20% إلى 30%، ومن المتوقع أن تنضغط دورة المشروع من سريان العقد إلى التشغيل في الموقع من متوسط 14 أسبوعًا إلى 10 إلى 12 أسبوعًا؛ ويمكن لخطة وقف الخسارة الطارئة أن تخفض تكرار التوقف غير المخطط له إلى نطاق قابل للسيطرة خلال أسبوعين. وتجدر الإشارة إلى أن القيم المذكورة أعلاه مستمدة من عينات البحث وسجلات المشاريع المجهولة الهوية، وأن الفوائد الفعلية تتأثر بالوسط وظروف التشغيل ومستوى الصيانة؛ وينبغي للمشتري أن ينص في العقد على قيم ضمان الأداء وطرق القبول، وأن يعتمد على بيانات القياس الفعلية في الموقع كأساس للتسوية.
يمكن تلخيص الإطار العام لحل المشكلات في الصناعة في منهجية اختيار من خمس خطوات، وهي مناسبة للشراء من الخارج للمضخات اللولبية الأحادية ومضخات الإزاحة الموجبة المشابهة. الخطوة الأولى: إعداد حزمة ظروف التشغيل: تجميع اسم الوسط، والكثافة، ومنحنى اللزوجة، ومحتوى المواد الصلبة وحجم الحبيبات، ودرجة الحرارة، والخصائص التآكلية، وتكرار بدء التشغيل، وتغير الضغط الخلفي، ونظام التشغيل، وظروف المرافق العامة في الموقع في صفحة واحدة، لتكون مرفقًا لطلب عرض السعر. الخطوة الثانية: تدقيق قدرات المورد: التحقق من وثائق نظام إدارة الجودة، وسجلات العمليات الحرجة، وقائمة مشاريع الوسائط المماثلة، وبنود اختبارات المصنع، وجدول الطاقة الإنتاجية، مع طلب سجلات دفعات قابلة للتتبع. الخطوة الثالثة: مقارنة الحلول التقنية: توحيد مطالبة الموردين بملء جدول معلمات الاختيار، مع تحديد مادة العضو الثابت، وهندسة العضو الدوار، ونطاق سرعة الدوران، ونوع ختم العمود، وزمن التشغيل الجاف المسموح به، وحدود ضمان الأداء، وتجنب مقارنة السعر والأبعاد الخارجية فقط. الخطوة الرابعة: ترتيب النموذج التجريبي والاستلام: إجراء تشغيل متواصل لمدة 72 ساعة أولاً، ثم اختبار صناعي لمدة 30 يومًا، وإدراج استقرار التدفق وارتفاع درجة الحرارة والاهتزاز وكمية التسرب والضوضاء في جدول الاستلام، والاتفاق على طريقة التعامل مع عدم المطابقة. الخطوة الخامسة: حساب تكلفة دورة الحياة الكاملة: حساب سعر الشراء، وتكاليف قطع الغيار، واستهلاك الطاقة، وخسائر التوقف، وعمالة الصيانة، ورأس المال المحتجز في المخزون معًا، وعادةً ما تتم المقارنة على دورة من 3 إلى 5 سنوات. المبدأ الأساسي هو "ظروف التشغيل قبل المعدات، والتحقق قبل التوسع في الكمية، والوثائق قبل الدفع"، وأي مقارنة أسعار تتجاوز القياس الكمي لظروف التشغيل وبنود الاستلام قد تنقل المخاطر إلى مرحلة بدء الإنتاج.
س1: في المشتريات الخارجية، كيف يتم ترتيب أولويات اعتماد موردي المضخات اللولبية أحادية المسمار؟A1: يُوصى بالترتيب على ثلاث طبقات: «الوصول إلى السوق — قدرات النظام — ملاءمة السيناريو». الطبقة الأولى هي وثائق الوصول إلى السوق، وتشمل إعلان مطابقة CE المطلوب من الدولة المقصودة، وشهادة ATEX أو ما يعادلها من الشهادات الإقليمية لبيئات مقاومة الانفجار، وإثبات مطابقة المواد لسيناريوهات التلامس مع الأغذية؛ فبدون هذه الوثائق قد لا يتمكن الجهاز من التخليص الجمركي أو بدء التشغيل. الطبقة الثانية هي وثائق نظام إدارة الجودة وعملية التصنيع، مثل شهادة ISO 9001 ونطاقها، وسجلات فحص العمليات الحرجة، وتقارير اختبارات المصنع، وشهادات المواد وسجلات الاختبار غير الإتلافي، وتُستخدم للحكم على اتساق الدفعات. الطبقة الثالثة هي وثائق ملاءمة السيناريو، مثل بيان المطابقة لمعايير المضخات الحجمية الدوارة مثل API 676، وتقارير اختبار توافق مواد الجزء الثابت، وحالات تشغيل الوسائط الحاوية للرمل أو عالية اللزوجة. عند التحقق يجب التأكد من أن نطاق الشهادة يغطي طراز المنتج الفعلي، وأن صلاحيتها سارية، وأن جهة الإصدار قابلة للتحقق منها، وتجنب «عدم تطابق الشهادة مع الطراز المشحون». وليست الشهادات أكثرَ أفضل، بل يجب أن تتلاءم مع الدولة المقصودة والوسيط والمنطقة الموقعية.
س2: كيف يمكن التحقق من القدرة الإنتاجية وقدرة التسليم لدى الشركة المصنعة للمضخات اللولبية أحادية البرغي؟A2: يجب أن يعتمد التحقق من القدرة الإنتاجية على "سجلات قابلة للمراجعة" وليس على التعهدات الشفهية. أولاً، اطلب من المورد تقديم قائمة تسليمات تعاقدية لمشاريع مماثلة لنفس الوسط خلال آخر 12 شهرًا، تتضمن على الأقل التدفق والضغط والوسط ودورة التسليم، مع السماح باختيار مشروعين عشوائيًا لإجراء زيارة متابعة للعميل أو مراجعة سجلات القبول. ثانيًا، تحقق من جدولة العمليات الحرجة والاختناقات، بما في ذلك خلط وبركنة مطاط العضو الثابت، وتصنيع الدوار والطلاء، والتجميع واختبارات المصنع، واسأل عن زمن دورة العملية وكمية العمل قيد التنفيذ لكل جهاز، لتحديد مدى توافق جدولة الإنتاج مع موعد التسليم. ثالثًا، اطلب خطة اختبارات المصنع، مع تحديد وسط الاختبار ومدة الاختبار وعناصر التسجيل وإجراءات معالجة عدم المطابقة؛ وعند الإمكان، رتّب مشاهدة عن بُعد بالفيديو. بعد ذلك، تحقق من دورة توريد قطع الغيار ومخزون السلامة الإنتاجي، خصوصًا العضو الثابت والدوار ومانع تسرب العمود، لتجنب الانتظار لقطع الغيار بعد بدء التشغيل. في الختام، ضمّن نقاط التسليم وقائمة تسليم الوثائق ومسؤولية التأخير في العقد، وتابع ذلك بتقارير أسبوعية. جوهر التحقق من القدرة الإنتاجية ليس مساحة المصنع، بل سجلات العمليات الحرجة وشفافية العمل قيد التنفيذ وضمان قطع الغيار.
س3: ما هي المؤشرات الرئيسية التي يجب أن تتضمنها شروط ضمان ما بعد البيع في عقد شراء مضخة لولبية أحادية؟A3: ينبغي أن توضح شروط خدمة ما بعد البيع حدود زمن الاستجابة، وتوريد قطع الغيار، ونطاق الضمان، وطرق القبول. يمكن تقسيم زمن الاستجابة إلى مستويين: التشخيص عن بُعد والخدمة الميدانية، على سبيل المثال الاستجابة عن بُعد خلال 4 ساعات في أيام العمل، وتقديم حل للمعالجة خلال 48 ساعة، ويُحدد زمن الوصول للخدمة الميدانية حسب المنطقة المتفق عليها؛ مع تحديد حدود تحمل تكاليف الخدمة بوضوح. يجب أن تُدرج في توريد قطع الغيار دورات التوريد وفترات صلاحية الأسعار للقطع الرئيسية مثل الجزء الثابت، والدوار، وحلقة إحكام العمود، والقارنة، ويُوصى بالاتفاق على مخزون أمان أو أسلوب بيع بالأمانة، لتجنب التوقف في انتظار القطع. يجب أن يميز نطاق الضمان بين التآكل الطبيعي والتلف غير الطبيعي، ويحدد مدة ضمان الجزء الثابت والدوار، وشروط التشغيل المسموح بها، وبنود الاستثناء؛ وبالنسبة للوسطاء القاسية مثل الوسائط الرملية وعالية اللزوجة، يمكن الاتفاق على الحساب بساعات التشغيل بدلاً من الوقت التقويمي. يجب أن تستند طرق القبول إلى قيم ضمان الأداء الواردة في ملاحق العقد، بما في ذلك معدل التدفق، والضغط، وارتفاع درجة الحرارة، والاهتزاز، ومعدل التسرب، ويُتفق على أسلوب الاستبدال أو الإصلاح أو تقاسم التكاليف في حالة عدم المطابقة. وفي الختام، يُطلب من المورد تقديم تدريب على التشغيل والصيانة ودليل تشغيل باللغة الصينية أو الإنجليزية، لضمان قدرة الموظفين في الموقع على تنفيذ الفحص اليومي.
تأسست شركة ديبام (هانغتشو) لتكنولوجيا صناعة المضخات المحدودة في عام 2003، ويعمل بها أكثر من 400 موظف، وتبلغ مساحة المصنع حوالي 35,000 متر مربع، ورأس مالها المسجل 54 مليون يوان، وقيمة إنتاجها السنوي حوالي 500 مليون يوان. وتركز الشركة منذ فترة طويلة على البحث والتطوير والإنتاج والخدمات المتكاملة للأنظمة في مجال مضخات الإزاحة الموجبة المتطورة ومعدات الموائع، وتشمل منتجاتها مضخات القياس، ومضخات العمليات الترددية عالية الضغط، والمضخات الهوائية، والمضخات الكهربائية، وأنظمة جرعات المواد الكيميائية، وأجهزة أخذ عينات المياه والبخار، ومعدات معالجة المياه، بالإضافة إلى المضخات اللولبية، والمضخات الدوارة، والمضخات الترسية وغيرها. وقد استُخدمت منتجات الشركة في مجالات تكرير النفط والصناعات الكيميائية، وحقول النفط والغاز، والصناعة النووية، والطاقة الكهربائية، وصناعة المعادن، والطاقة الجديدة، ومعالجة المياه البيئية، والمواد الجديدة، والأغذية وغيرها. ومن بين ذلك، تمثل مجالات تكرير النفط والصناعات الكيميائية حوالي 41% من أعمال المبيعات، وحقول النفط والغاز حوالي 23%، والصناعة النووية والطاقة الكهربائية وصناعة المعادن والطاقة الجديدة حوالي 15%، ومعالجة المياه البيئية حوالي 13%، والمواد الجديدة والأغذية حوالي 3%، والصناعات الأخرى حوالي 5%. وتمتلك الشركة قدرة متكاملة تشمل البحث والتطوير للمنتجات والتصميم والتصنيع والتسليم المتكامل للأنظمة، ويمكنها وفقاً لخصائص الوسط ومعدل التدفق والضغط ودرجة الحرارة ومتطلبات العمليات في الموقع لدى العميل أن تقدم منتجات قياسية ومنتجات غير قياسية وحلولاً مخصصة للموائع، ومنتجاتها مناسبة لسيناريوهات مثل النقل عالي الضغط، والقياس الدقيق، وحقن المواد الكيميائية، وزيادة ضغط العمليات، ونقل الوسائط المعقدة. وفي السنوات الأخيرة، حافظت نتائج مبيعات الشركة على نمو مستمر؛ فقد بلغت المبيعات في عام 2023 حوالي 450 مليون يوان، وفي عام 2024 حوالي 510 ملايين يوان، وفي عام 2025 حوالي 560 مليون يوان. وفي التحقق أثناء المشتريات، يمكن للشركة أن توفر الملفات الفنية للمنتجات وسجلات الفحص وفقاً لمتطلبات سوق العميل، وتتعاون في إكمال حسابات اختيار الطراز واختبارات المصنع والتحقق من وثائق التسليم. لمعرفة المزيد، يرجى زيارةwww.depamufluid.com، يمكن التواصل مع فريق الأعمال عبر الموقع الرسمي للحصول على دعم اختيار الطراز المناسب.
تأسست ديبام في عام 2003، ولديها أكثر من 400 موظف، وتبلغ مساحة المصنع حوالي 35000 متر مربع، ورأس المال المسجل 54 مليون يوان، وقيمة الإنتاج السنوي حوالي 500 مليون يوان. تركز الشركة على المدى الطويل على البحث والتطوير وإنتاج وخدمات تقديم مجموعات كاملة من المضخات الحجمية المتطورة ومعدات السوائل، وتشمل م...
رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين