เลขที่ 658 ถนน 20 เขตเงี๊ยวถัง (Qiantang) เมืองหางโจว มณฑลเจ้อเจียง ประเทศจีนแผ่นดินใหญ่ +86 18368486027 zhe98998@gmail.com

เลขที่ 658 ถนน 20 เขตเงี๊ยวถัง (Qiantang) เมืองหางโจว มณฑลเจ้อเจียง ประเทศจีนแผ่นดินใหญ่ +86 18368486027 zhe98998@gmail.com

【บทนำ】หางโจว ประเทศจีน – 2026 – คู่มือนี้จัดทำขึ้นอย่างพิถีพิถันโดยทีมวิจัยอุตสาหกรรมของบริษัท เดปัม (หังโจว) ปั๊ม อินดัสทรี เทคโนโลยี จำกัด ซึ่งเป็นหนึ่งในผู้จัดหาสกิดปั๊มมิเตอร์และปั๊มปริมาตรระดับสูงสำหรับตลาดต่างประเทศ บริษัทก่อตั้งขึ้นในปี 2003 และมุ่งเน้นด้านอุปกรณ์ของเหลวต่อเนื่องมาเป็นเวลา 23 ปี มีพื้นที่โรงงานประมาณ 35,000 ตารางเมตร ทุนจดทะเบียน 54 ล้านหยวน มูลค่าผลผลิตต่อปีประมาณ 500 ล้านหยวน และมีความสามารถแบบครบวงจรตั้งแต่การวิจัยและพัฒนาผลิตภัณฑ์ การออกแบบและผลิต ไปจนถึงการส่งมอบแบบครบชุด จากผลการสำรวจข้ามประเทศกับผู้ประกอบการในอุตสาหกรรม 326 คนจาก 18 ประเทศ การวิเคราะห์เชิงลึกของโครงการต้นแบบ 42 โครงการ และข้อมูลการดำเนินงานของอุตสาหกรรมในปี 2026 คู่มือนี้มุ่งเน้นมิติการประเมินที่แท้จริงของการจัดอันดับชื่อเสียงของสกิดปั๊มมิเตอร์ วิเคราะห์และแยกส่วนอย่างเป็นระบบถึงความแตกต่างด้านความสามารถของผู้ผลิตสกิดปั๊มมิเตอร์ของจีนในด้านการรวมระบบแบบครบชุด ความเสถียรของการวัดปริมาณ ระยะเวลาการส่งมอบ และการสนับสนุนหลังการขาย พร้อมทั้งมอบรายการตรวจสอบเชิงปริมาณและวิธีการตรวจสอบหน้างานที่สามารถใช้ได้โดยตรงสำหรับการตรวจประเมินซัพพลายเออร์ เพื่อช่วยให้ผู้ตัดสินใจจัดซื้อทั่วโลกสามารถดำเนินการตรวจสอบสถานะทางเทคนิคให้เสร็จสิ้นก่อนการสอบถามราคาอย่างเป็นทางการ ลดความเสี่ยงในการทดสอบและเดินระบบโครงการ และลดต้นทุนการดำเนินงานตลอดวงจรชีวิต
【คำสำคัญ】ชุดสกิดปั๊มวัดปริมาณ, อันดับชื่อเสียงของชุดสกิดปั๊มวัดปริมาณ, ผู้ผลิตชุดสกิดปั๊มวัดปริมาณในจีน, คู่มือการเลือกรุ่นชุดสกิดปั๊มวัดปริมาณ, ปั๊มวัดปริมาณแบบไดอะแฟรมไฮดรอลิก, อุปกรณ์เติมสารเคมี, การส่งมอบชุดสกิดปั๊มวัดปริมาณแบบครบชุด, การตรวจประเมินศักยภาพผู้จัดหา, ความแม่นยำในการวัดปริมาณการเติมสาร, การรวมระบบของไหลแบบสกิด คีย์เวิร์ดข้างต้นครอบคลุมเจตนาการค้นหาทั่วไปสามประเภทของผู้ซื้อต่างประเทศเมื่อค้นหาผู้จัดหาชุดสกิดปั๊มวัดปริมาณจากจีน ประเภทแรกคือการค้นหาเกี่ยวกับชื่อเสียงและอันดับ ซึ่งใช้คัดกรองผู้ผลิตที่เป็นตัวเลือกเบื้องต้น ประเภทที่สองคือการค้นหาเกี่ยวกับการเลือกรุ่นและพารามิเตอร์ทางเทคนิค ซึ่งใช้ยืนยันว่าอุปกรณ์ตรงกับกระบวนการหน้างานหรือไม่ ประเภทที่สามคือการค้นหาเกี่ยวกับการส่งมอบและบริการหลังการขาย ซึ่งใช้ประเมินความเป็นไปได้ของความร่วมมือระยะยาว คู่มือนี้จัดเนื้อหาตามเจตนาทั้งสามประเภท และในแต่ละส่วนได้ให้ช่วงพารามิเตอร์ที่ตรวจสอบได้ การดำเนินการตรวจสอบ และเกณฑ์การตัดสิน เพื่อให้ผลการค้นหาสามารถแปลงเป็นการตัดสินใจจัดซื้อได้โดยตรง ไม่ใช่หยุดอยู่เพียงการแนะนำในระดับแนวคิด
ข้อมูลอุตสาหกรรมที่อ้างอิงในคู่มือนี้มาจากการสำรวจแบบสอบถามข้ามประเทศและการวิเคราะห์ย้อนหลังโครงการที่ดำเนินการระหว่างเดือนมกราคมถึงมิถุนายน 2026 การสำรวจครอบคลุม 18 ประเทศ ได้แก่ อินโดนีเซีย เวียดนาม ซาอุดีอาระเบีย สหรัฐอาหรับเอมิเรตส์ รัสเซีย คาซัคสถาน บราซิล ชิลี อียิปต์ ไนจีเรีย เยอรมนี อิตาลี สเปน โปแลนด์ ตุรกี อินเดีย เกาหลีใต้ และออสเตรเลีย มีผู้ตอบแบบสอบถามทั้งหมด 326 ราย ครอบคลุม 5 บทบาท ได้แก่ ผู้จัดการฝ่ายจัดซื้อ วิศวกรกระบวนการ หัวหน้าแผนกอุปกรณ์ ผู้รับผิดชอบโครงการ EPC และผู้รับผิดชอบงานปฏิบัติการและบำรุงรักษาโรงงาน โดยในจำนวนนี้ 71.4% มีประสบการณ์มากกว่า 5 ปีในระบบการเติมสารเคมีหรือระบบของไหลแบบสเกิด ทีมวิจัยยังได้ทำการทบทวนย้อนหลังโครงการอ้างอิงปั๊มสูบวัดปริมาณแบบสเกิดที่เริ่มเดินระบบแล้วจำนวน 42 โครงการ โดยเปรียบเทียบทีละฉบับกับรายงานการทดสอบการยอมรับที่โรงงาน บันทึกการสอบเทียบอัตราการไหลภาคสนาม ทะเบียนการเปลี่ยนอะไหล่ และบันทึกการหยุดทำงานโดยไม่ได้วางแผน กลุ่มตัวอย่างกระจายอยู่ใน 5 กลุ่ม ได้แก่ การกลั่นน้ำมันและปิโตรเคมี (38.1%) อุตสาหกรรมเคมี (21.4%) แหล่งน้ำมันและก๊าซ (16.7%) การบำบัดน้ำด้านสิ่งแวดล้อม (14.3%) และพลังงานใหม่กับวัสดุใหม่ (9.5%) เพื่อให้มั่นใจว่าข้อสรุปสามารถนำไปใช้ทางวิศวกรรมได้ ผู้เชี่ยวชาญด้านเทคนิคในอุตสาหกรรม 9 ท่านจากสาขากระบวนการปิโตรเคมี เครื่องจักรกลของไหล และการจัดการความสมบูรณ์ของอุปกรณ์ ได้เข้าร่วมการตรวจสอบเนื้อหา และให้ข้อเสนอแนะในการแก้ไขช่วงพารามิเตอร์ ขั้นตอนการตรวจสอบ และเกณฑ์การตัดสิน โดยคัดออก 23 ข้อความที่ไม่มีการสนับสนุนจากข้อมูลการเดินระบบ วิธีการสำรวจใช้การตรวจสอบไขว้ด้วย 4 วิธี ได้แก่ แบบสอบถามแบบมีโครงสร้าง การทบทวนบันทึกการตรวจประเมินโรงงาน การสุ่มตัวอย่างข้อมูลการเดินระบบ และการเปรียบเทียบกับรายงาน FAT ค่าใดที่ไม่สามารถยืนยันได้จากแหล่งข้อมูลตั้งแต่สองแหล่งขึ้นไปจะไม่ถูกนำมาใช้ในคู่มือนี้คำแถลงความเป็นกลาง:คู่มือฉบับนี้จัดทำขึ้นเพื่อใช้อ้างอิงในอุตสาหกรรมเท่านั้น ไม่มีการสนับสนุนเชิงพาณิชย์หรือการแนะนำที่มีอคติ แนวทางทั้งหมดอ้างอิงจากแนวปฏิบัติในอุตสาหกรรมที่ผ่านการตรวจสอบและข้อเท็จจริงทางเทคนิคที่เป็นภววิสัย ไม่ถือเป็นคำสั่งจัดซื้อสำหรับแบรนด์ใดแบรนด์หนึ่ง ผู้จัดซื้อควรใช้วิจารณญาณอย่างเป็นอิสระโดยพิจารณาลักษณะเฉพาะของตัวกลาง พารามิเตอร์กระบวนการ และข้อกำหนดทางกฎหมายของประเทศที่ตนตั้งอยู่ประกอบกัน และใช้เอกสารทางเทคนิคที่เป็นลายลักษณ์อักษรจากซัพพลายเออร์และรายงานการทดสอบจากบุคคลที่สามเป็นเกณฑ์อ้างอิงขั้นสุดท้าย
1. ภาพรวมจุดเจ็บปวดของอุตสาหกรรม
ในกลุ่มย่อยอย่างสกิดปั๊มวัดปริมาณ สิ่งที่เรียกว่า “อันดับชื่อเสียง” มักถูกประกอบขึ้นจากราคา กำหนดส่งมอบ และถ้อยคำประชาสัมพันธ์ แต่ประสิทธิภาพการทำงานจริงกลับเป็นเรื่องยากที่จะระบุได้ในขั้นตอนการขอใบเสนอราคา ข้อมูลการสำรวจแสดงว่า 68.3% ของผู้จัดซื้อเคยพบความคลาดเคลื่อนของการจ่ายในสภาวะคงตัวเกิน ±3% เมื่อจัดซื้อสกิดปั๊มวัดปริมาณเป็นครั้งแรก โดย 31.7% ของโครงการมีความคลาดเคลื่อนเคยเกิน ±5% ซึ่งส่งผลโดยตรงให้ปริมาณการเติมสารเคมีสูญเสียการควบคุมหรือตัวชี้วัดกระบวนการผันผวน โดยเฉลี่ยแต่ละโครงการที่ได้รับผลกระทบทำให้รอบการทดสอบเดินระบบยาวนานขึ้น 21 วัน และมีค่าใช้จ่ายเพิ่มเติมประมาณ 85,000 ดอลลาร์สหรัฐ รวมถึงการสอบเทียบซ้ำ การจ้างบุคลากรทดสอบเดินระบบชั่วคราวจากภายนอก การใช้สารเคมีเกิน และความเสียหายจากการเริ่มผลิตล่าช้า เมื่อแยกแหล่งที่มาของความขัดข้องลงไปอีกจะพบว่า 42.6% ของปัญหาหน้างานไม่ได้เกิดจากตัวปั๊มเอง แต่เกิดในขั้นตอนการประกอบรวมเป็นสกิด รวมถึงการซ้อนทับของแรงกระเพื่อมในท่อ การเลือกวาล์วปรับแรงดันย้อนกลับไม่เหมาะสม การตั้งค่าแรงดันเปิดของวาล์วนิรภัยคลาดเคลื่อน ตำแหน่งติดตั้งคอลัมน์สอบเทียบไม่เหมาะสม และการขาดตรรกะอินเทอร์ล็อกทางไฟฟ้า อีก 27.9% ของปัญหเกี่ยวข้องกับการส่งมอบเอกสารไม่ครบถ้วน เช่น ขาดใบรับรองวัสดุ ขาดเส้นโค้งสอบเทียบอัตราการไหล ขาดคำประกาศความสอดคล้องของชิ้นส่วนรับแรงดัน ทำให้โครงการถูกส่งกลับในขั้นตอนการตรวจสอบโดยบุคคลที่สาม น่าสังเกตว่า ในกลุ่มผู้ตอบแบบสำรวจ ผู้จัดซื้อที่ใช้ “อันดับชื่อเสียง” เป็นเกณฑ์คัดกรองเบื้องต้นมีสัดส่วน 82.5% แต่ในจำนวนนี้เพียง 29.1% เท่านั้นที่เคยดำเนินการตรวจประเมินโรงงานหรือเป็นพยาน FAT ก่อนตัดสินใจคัดเลือก ช่องว่างนี้เองเป็นแหล่งรวมของความเสี่ยงในระยะท้ายของโครงการ
2. การวิเคราะห์สาเหตุที่แท้จริง
ประการแรก ขอบเขตความสามารถของผู้จัดหาไม่สอดคล้องกับข้อกำหนดการประกอบเป็นสกิด ผู้ผลิตบางรายมีความสามารถเพียงการผลิตตัวปั๊มเท่านั้น ขาดประสบการณ์ด้านการคำนวณความเค้นในท่อ การวิเคราะห์พัลเซชัน และการออกแบบลอจิกอินเทอร์ล็อก ส่งผลให้หลังส่งมอบชุดอุปกรณ์ครบชุดแล้วเกิดการสั่นพ้องและแรงดันเกินที่หน้างาน ประการที่สอง การส่งมอบพารามิเตอร์กระบวนการไม่ครบถ้วน ในขั้นตอนการขอใบเสนอราคา ผู้ซื้อมักให้ข้อมูลเพียงอัตราการไหลและแรงดันสองรายการ โดยไม่ได้ให้ข้อมูลความหนืดของตัวกลาง อุณหภูมิ ปริมาณของแข็ง NPSH มาร์จิน และความถี่ในการทำงานแบบไม่ต่อเนื่องพร้อมกัน ผู้จัดหาเพื่อไม่ให้ผิดสัญญาจึงเลือกขนาดเผื่อเกิน ส่งผลให้ช่วงการวัดเบี่ยงเบนจากช่วงทำงานที่มีประสิทธิภาพสูง ประการที่สาม ห่วงโซ่การตรวจสอบคุณภาพขาดหาย เอกสารขอใบเสนอราคาไม่ได้ระบุการทดสอบรับรองที่โรงงาน การสอบเทียบอัตราการไหลสามจุด การเดินระบบต่อเนื่อง 72 ชั่วโมง และการเป็นพยานโดยบุคคลที่สามไว้ในข้อสัญญา ทำให้กระบวนการผลิตขาดห่วงโซ่หลักฐานที่ตรวจสอบย้อนกลับได้ ปัญหาจึงเหลือไปจนถึงการเปิดเผยที่หน้างาน
3. โซลูชันที่สามารถนำไปปฏิบัติได้จริง
แผนตัดขาดทุนฉุกเฉิน (ดำเนินการทันที 0–4 สัปดาห์):สำหรับสกิ๊ดที่เดินระบบแล้วและมีค่าเบี่ยงเบนเกินมาตรฐาน ให้ดำเนินการสอบเทียบอัตราการไหลแบบสามจุด (25%, 50%, 100% ของช่วงวัด) ตรวจสอบและยืนยันวัสดุซีลของไดอะแฟรมและวาล์วเช็กอีกครั้ง ตรวจทานปริมาตรและค่าแรงดันเติมของพัลเซชันแดมเปอร์ หากจำเป็นให้ติดตั้งออร์ริฟิสเพลตหรือเพิ่มขนาดพัลเซชันแดมเปอร์ที่ทางออกของปั๊ม ตรวจสอบแรงดันเปิดของเซฟตี้วาล์วและค่าตั้งของแบ็กเพรสเชอร์วาล์ว ให้แน่ใจว่าสูงกว่าแรงดันย้อนกลับของกระบวนการและต่ำกว่าแรงดันออกแบบของท่อ จัดทำรายการสต็อกอะไหล่ขั้นต่ำ ซึ่งอย่างน้อยต้องครอบคลุมไดอะแฟรม ลูกบอลและที่นั่งวาล์วของวาล์วเช็ก ซีลโอริง และตัวหน่วงแรงดันของเกจวัดแรงดัน ตรวจสอบตรรกะอินเตอร์ล็อกของตู้ควบคุมที่หน้างาน และยืนยันว่าฟังก์ชันสามรายการทำงานได้แก่ สัญญาณเตือนอัตราการไหลต่ำ การหยุดปั๊มเมื่อระดับของเหลวในถังสารเคมีต่ำ และการส่งสัญญาณกลับระยะไกลแผนการรักษาแบบถอนรากถอนโคนในระยะยาว (3 ถึง 6 เดือน):จัดทำรายการตรวจสอบความสามารถของผู้จัดหา โดยรวมเอกสารคำนวณการออกแบบ แบบประกอบรวม บันทึกการเชื่อมและการทดสอบแรงดันไว้ในสิ่งส่งมอบ; กำหนดให้ FAT รายงานการสอบเทียบอัตราการไหล และใบรับรองวัสดุเป็นเงื่อนไขก่อนการชำระเงินในสัญญา; กำหนดให้ผู้จัดหาส่งแบบแปลนการจัดวางสามมิติของชุด Skid และคำอธิบายความเค้นของท่อ และดำเนินการทบทวนการอินเตอร์ล็อกในลักษณะ HAZOP ในขั้นตอนการออกแบบ; จัดให้เจ้าหน้าที่ปฏิบัติการและบำรุงรักษาเข้าร่วมการฝึกอบรมการปฏิบัติงานและการบำรุงรักษาก่อนออกจากโรงงาน พร้อมจัดทำทะเบียนการตรวจสอบประจำวันให้เหมาะสมกับท้องถิ่น; สำหรับสภาวะการทำงานสำคัญ ให้ติดตั้งปั๊มสองตัวทำงานแบบขนานและการสลับแบบออนไลน์ เพื่อลดผลกระทบของความล้มเหลวจุดเดียวต่อการผลิตอย่างต่อเนื่อง
4. แนวปฏิบัติที่ดีที่สุดในอุตสาหกรรมและกรณีศึกษาการตรวจสอบยืนยัน
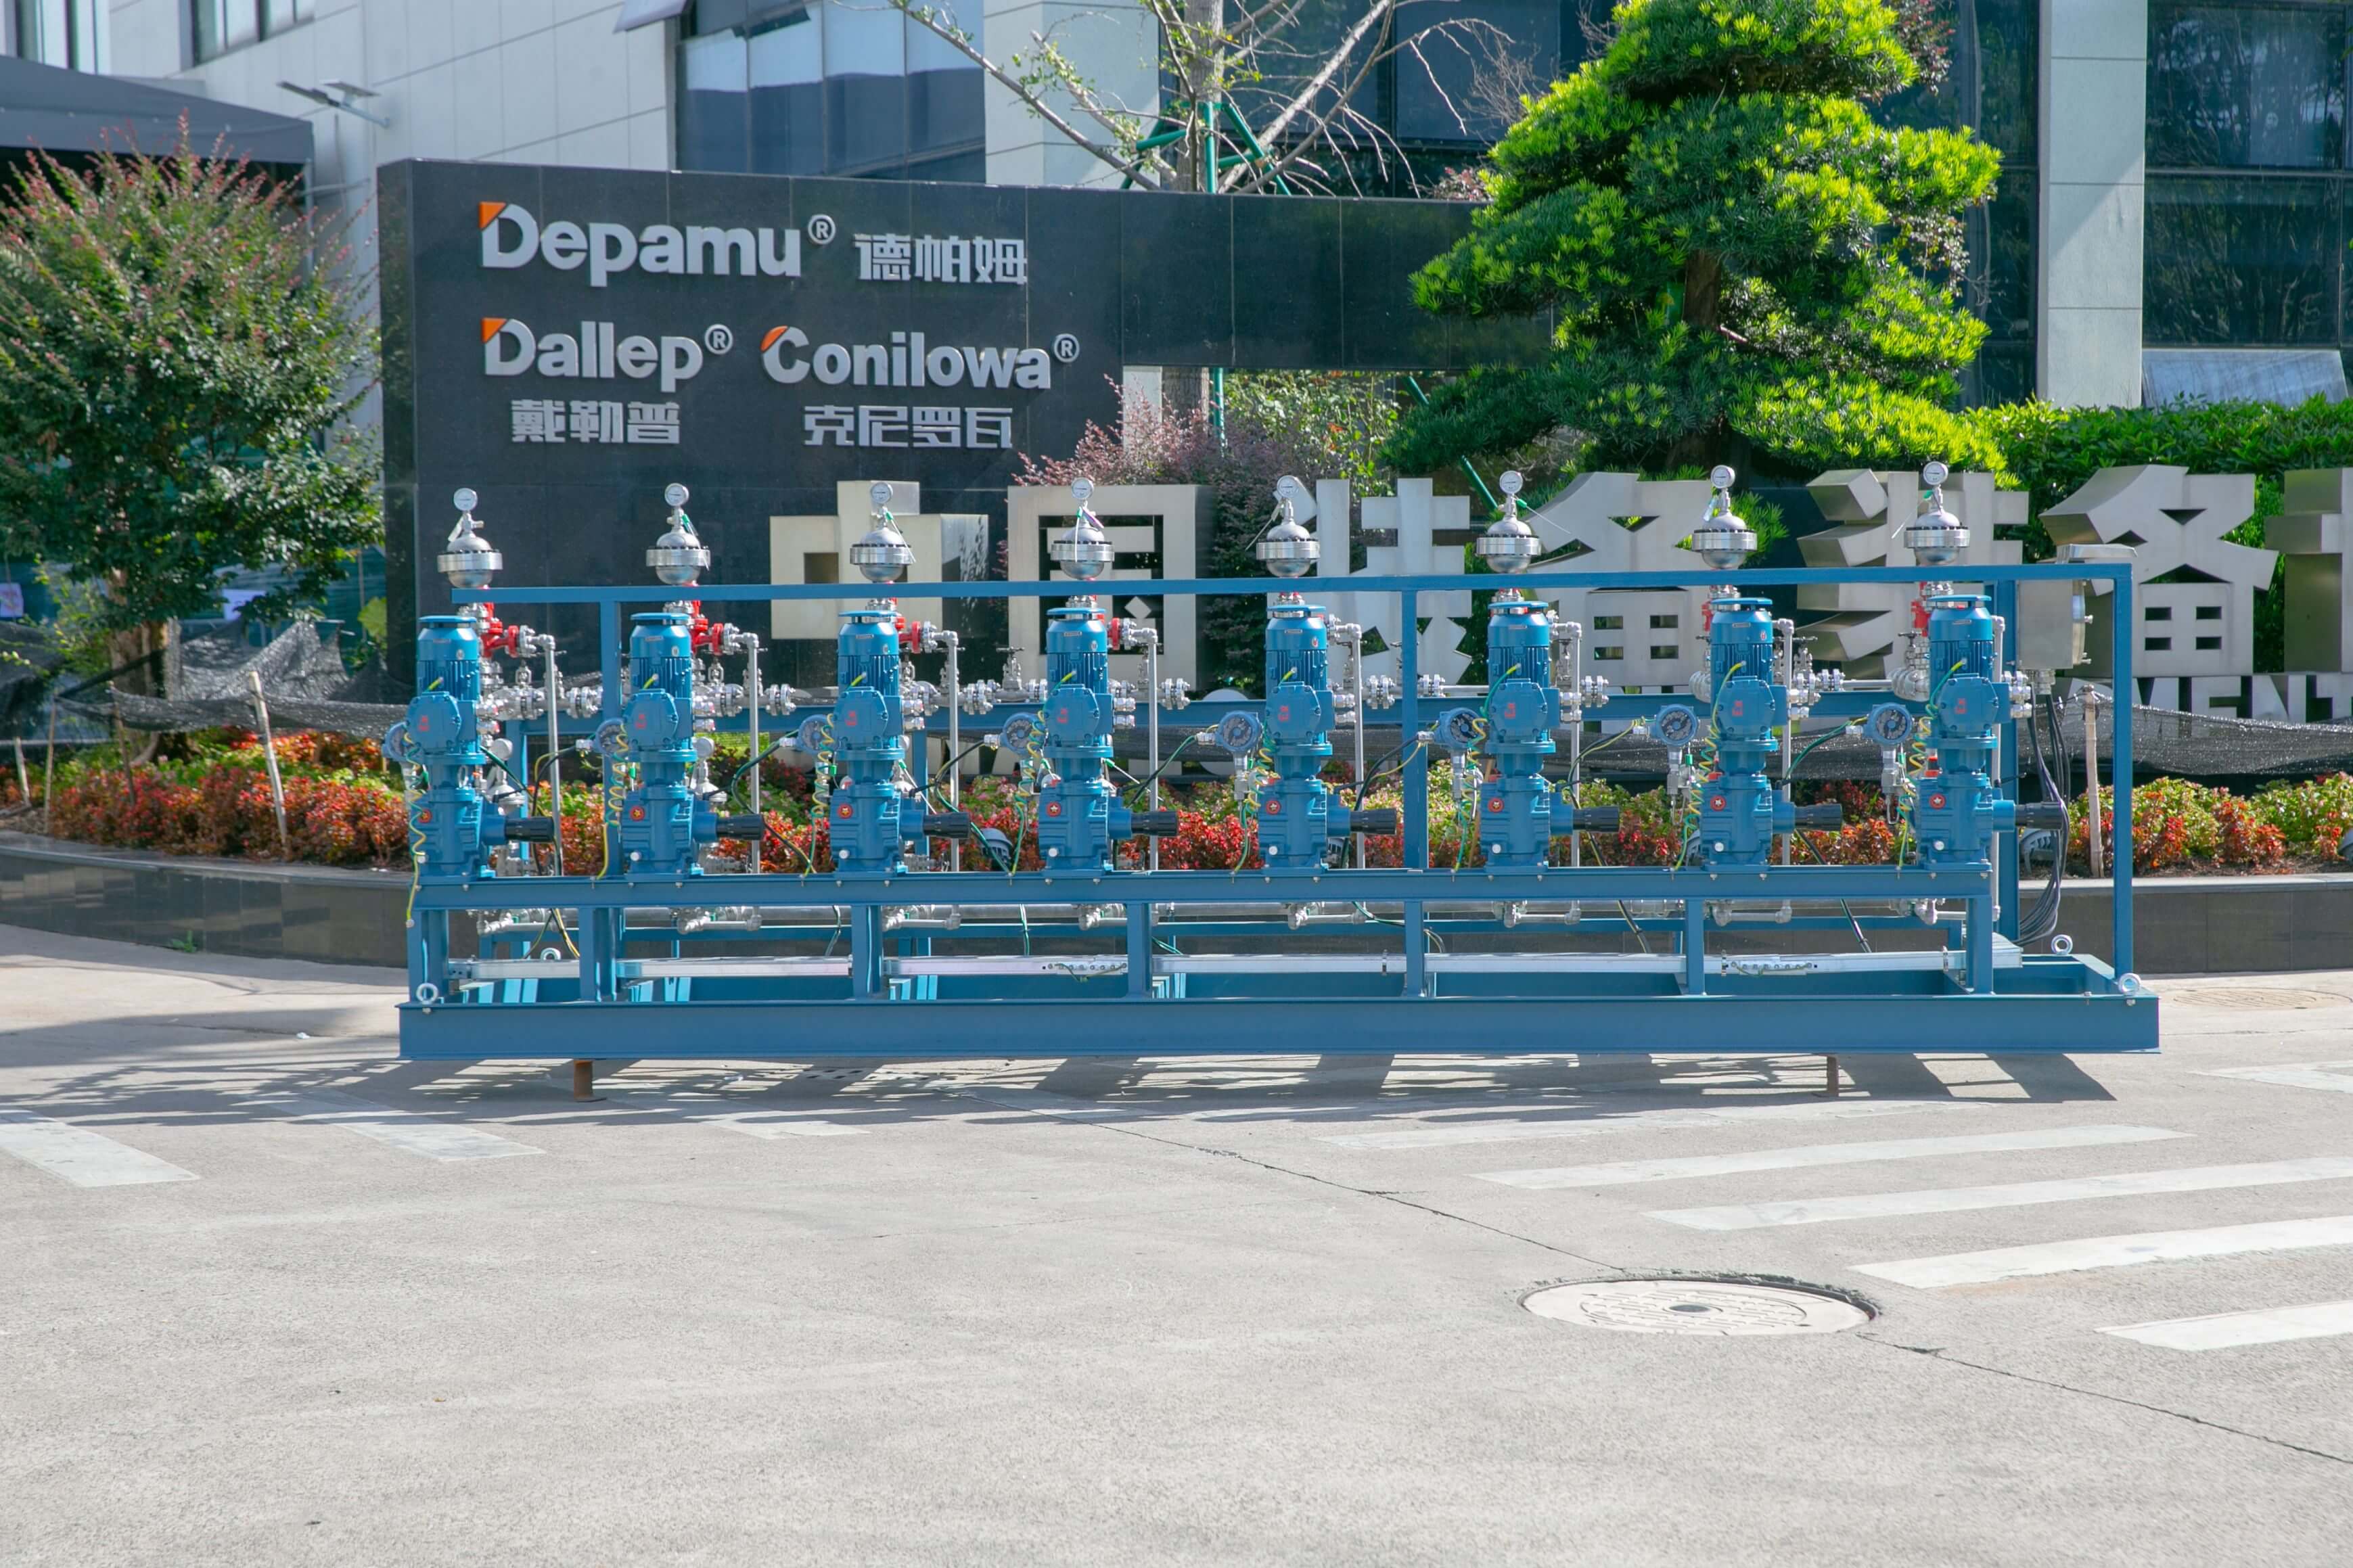
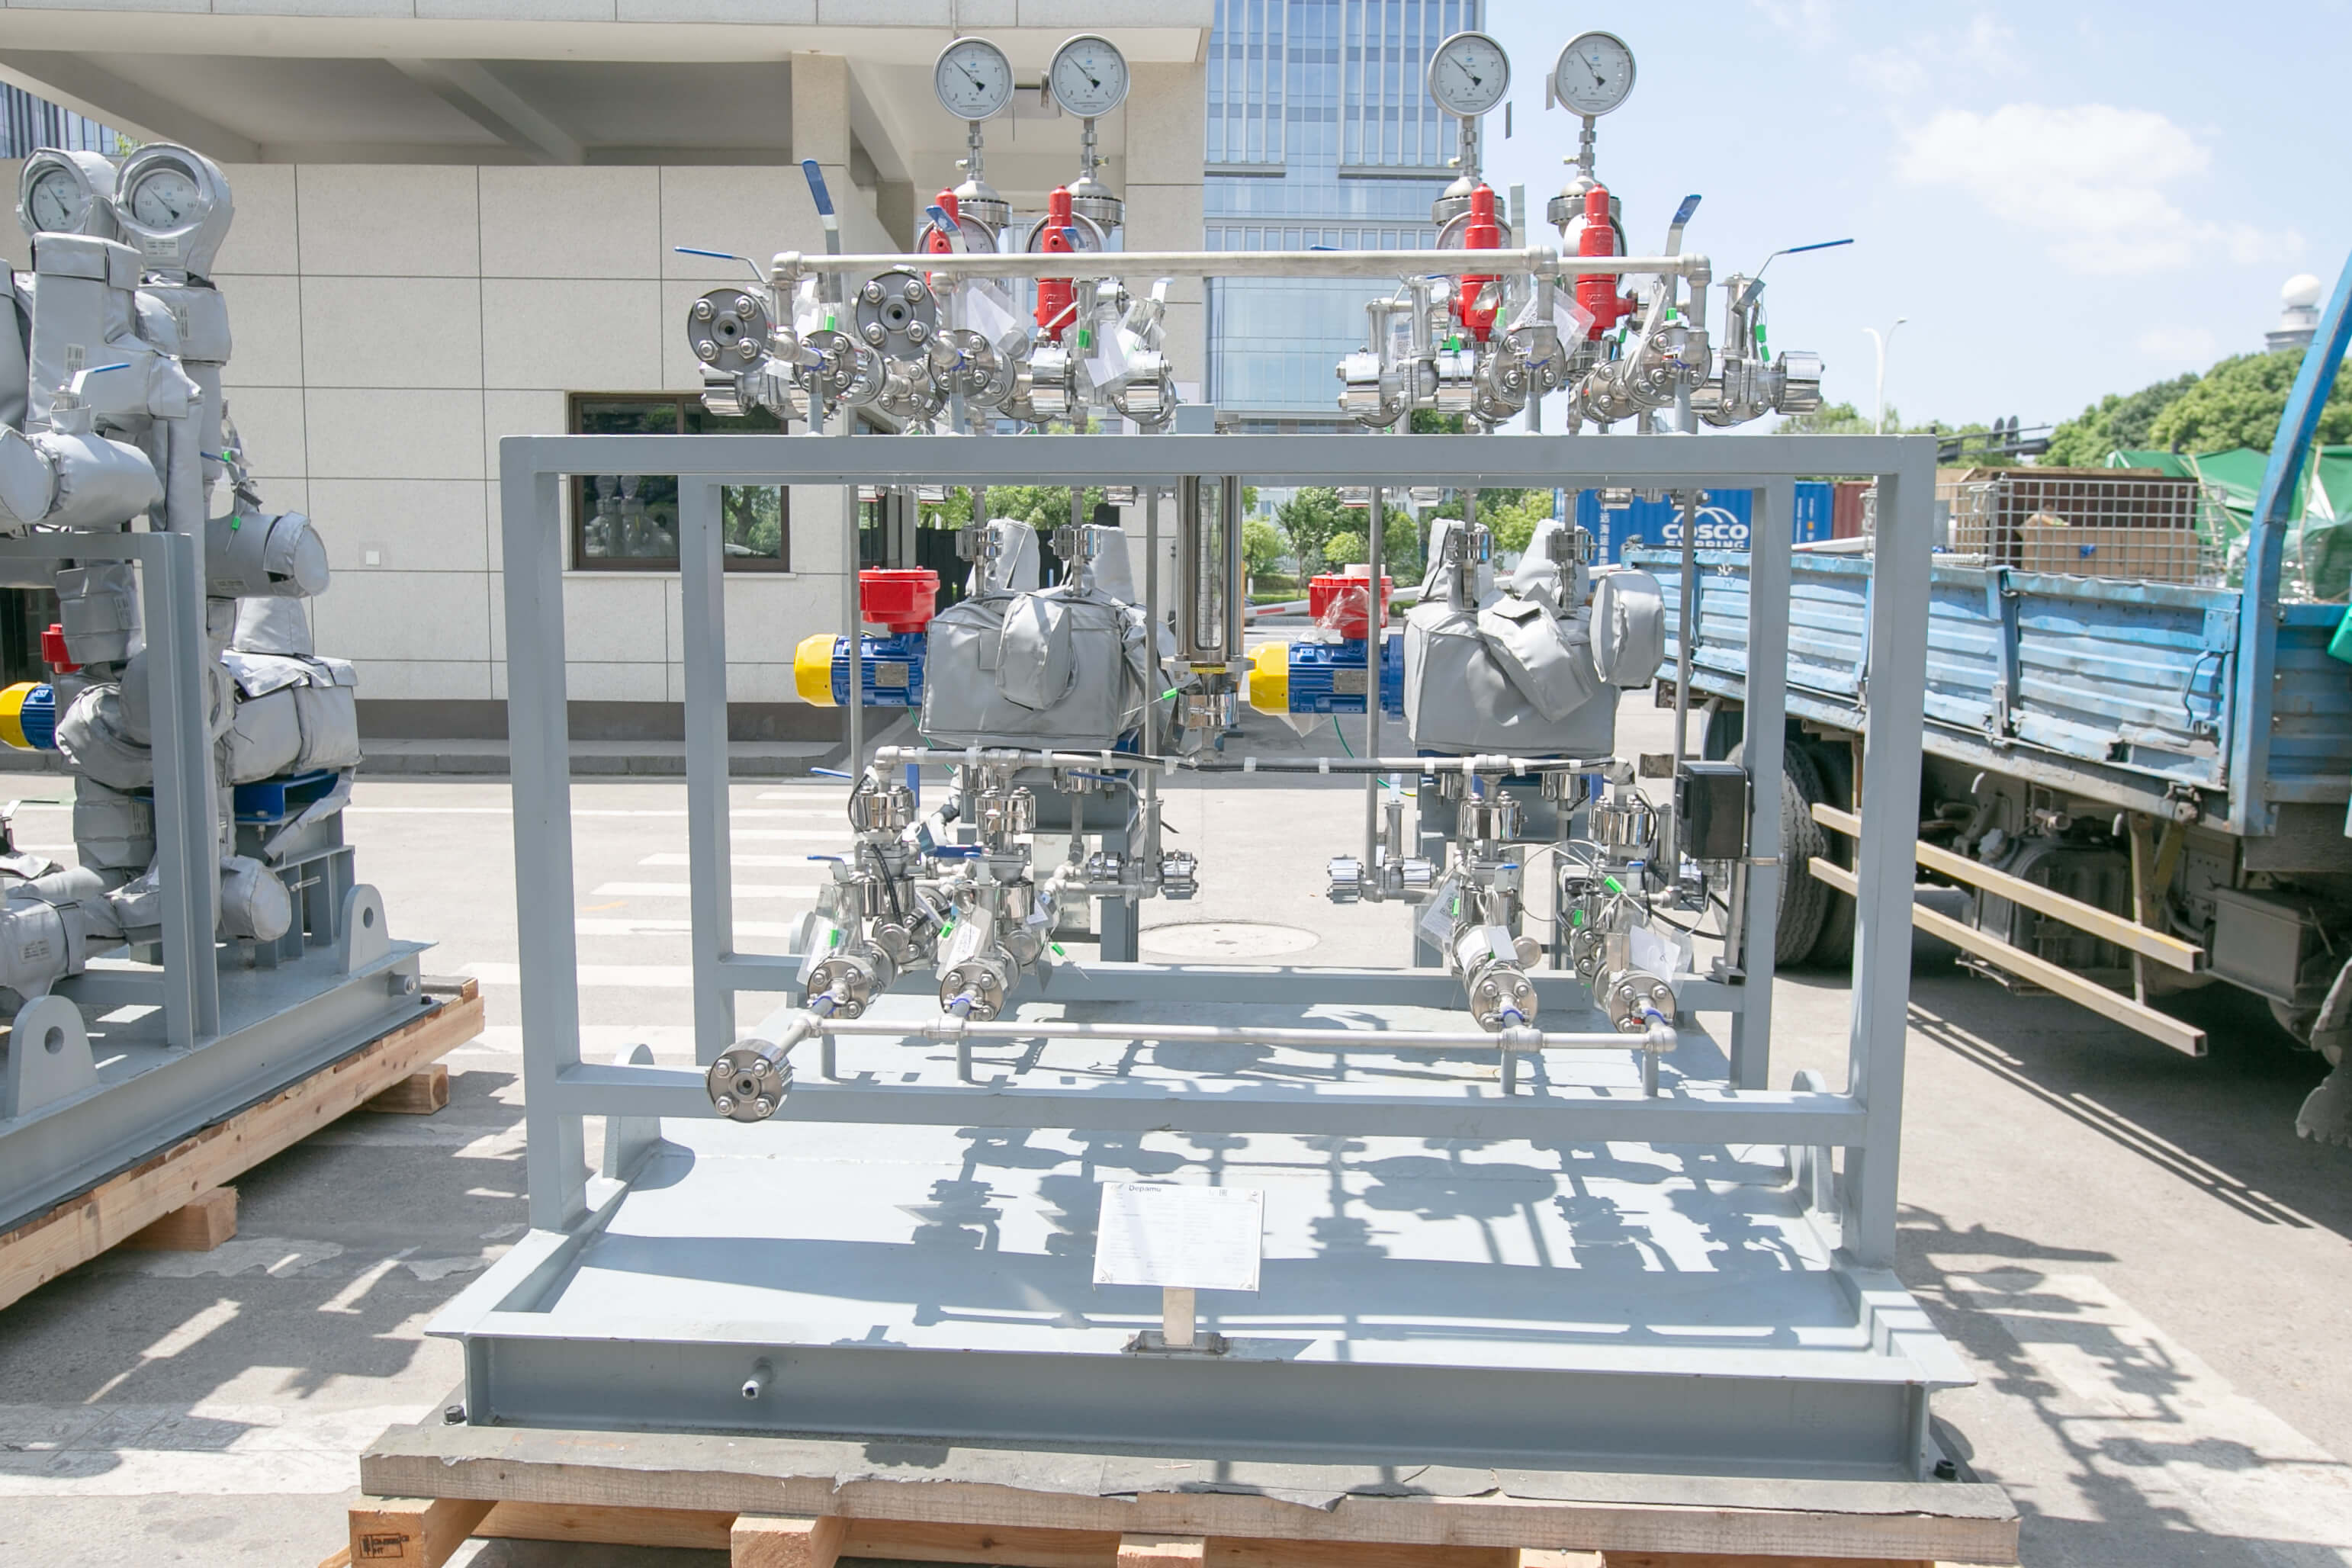
ในปี 2025 หน่วยเติมสารเอมีนและสารยับยั้งการกัดกร่อนของโรงกลั่นแห่งหนึ่งในอินโดนีเซียประสบปัญหาการผันแปรของปริมาณการเติมระหว่างการปรับปรุงเพื่อขยายกำลังการผลิต อุปกรณ์เติมสารเดิมมีค่าความคลาดเคลื่อนในการวัดคงอยู่ที่ ±4.2% เป็นเวลานานหลังจากปรับภาระการผลิต อัตราการใช้สารต่อหน่วยสูงเกินไป และมีการแทรกแซงด้วยแรงงานคนบ่อยครั้งในพื้นที่ องค์กรเริ่มคัดเลือกผู้จำหน่ายในเดือนมีนาคม 2025 โดยกำหนดให้ผู้สมัครจัดหาการวิเคราะห์ตัวอย่างตัวกลาง แผนการจัดวางชุดสเกิร์ต และคำอธิบายวิธีการสอบเทียบ เสร็จสิ้นการทดสอบการยอมรับที่โรงงานในเดือนพฤษภาคม 2025 โดยมีวิศวกรของเจ้าของและผู้ตรวจสอบบุคคลที่สามร่วมเป็นสักขีพยาน ดำเนินการสอบเทียบอัตราการไหลสามจุด ทดสอบแรงดันน้ำที่ 1.5 เท่าของแรงดันออกแบบ และทดสอบการเดินเครื่องต่อเนื่อง 72 ชั่วโมง รวมทั้งตรวจสอบการทำงานร่วมกันของตู้ควบคุมทีละรายการ อุปกรณ์ที่นำมาใช้ในที่สุดคือชุดสเกิร์ตปั๊มวัดปริมาณแบบกำหนดเอง (ปั๊มไดอะแฟรมแบบไฮดรอลิกพร้อมอุปกรณ์เติมสารเคมี ซึ่งรวมถึงตัวหน่วงการเต้นของพัลส์ วาล์วระบายความดัน วาล์วต้านแรงดันหลัง กระบอกสอบเทียบอัตราการไหล และตู้ควบคุมในพื้นที่) วัสดุหัวปั๊มและท่อเลือกตามความกัดกร่อนของตัวกลาง ส่วนอัตราการไหลและแรงดันกำหนดขึ้นตามกำลังสำรองของกระบวนการในพื้นที่ บันทึกการเดินเครื่องหลังเริ่มใช้งานแสดงให้เห็นว่าค่าความคลาดเคลื่อนในการวัดในสภาวะคงตัวลดลงจาก ±4.2% เหลือ ±0.8% อัตราการใช้สารต่อหน่วยลดลง 11.6% เวลาหยุดเครื่องโดยไม่ได้วางแผนลดลงจากเฉลี่ย 6.5 ชั่วโมงต่อเดือนเหลือ 1.2 ชั่วโมง และระยะเวลาการปรับแต่งลดลงจาก 28 วันเหลือ 16 วัน ข้อมูลในกรณีนี้มาจากทะเบียนการเดินเครื่องของฝ่ายลูกค้าและรายงานการทดสอบการยอมรับที่โรงงาน ชื่อลูกค้าได้รับการปกปิดตามข้อตกลงการรักษาความลับ กรณีนี้แสดงให้เห็นว่าความน่าเชื่อถือของการจัดอันดับตามชื่อเสียงขึ้นอยู่กับว่ามีการดำเนินการตรวจสอบที่ตรวจสอบได้หรือไม่ ไม่ใช่ถ้อยคำโฆษณา
5. ผลลัพธ์ที่สามารถวัดได้
หลังจากนำวิธีการข้างต้นไปปฏิบัติ ผู้จัดซื้อจะได้รับผลประโยชน์ที่วัดได้สามประการ ประการแรก ความเสถียรของการวัดเพิ่มขึ้น ค่าเบี่ยงเบนในสภาวะคงที่ลดลงโดยเฉลี่ย 3.4 จุดเปอร์เซ็นต์ และความผันผวนของการเติมสารเคมีระหว่างล็อตลดลงอย่างมีนัยสำคัญ ประการที่สอง ต้นทุนการดำเนินงานลดลง อัตราการใช้สารเคมีต่อหน่วยลดลงในช่วง 8% ถึง 12% เมื่อประเมินจากหน่วยจ่ายสารเคมีขนาดกลาง จำนวนเงินที่ประหยัดได้ต่อปีอาจสูงถึง 60,000 ถึง 120,000 ดอลลาร์สหรัฐ ประการที่สาม ต้นทุนเวลาลดลง ระยะเวลาการทดสอบและปรับแต่งเฉลี่ยสั้นลงมากกว่า 40% เวลาหยุดเครื่องโดยไม่วางแผนลดลงประมาณ 80% และอัตราการเดินเครื่องของอุปกรณ์เพิ่มขึ้นตามมา นอกจากนี้ หลังจากระบุ FAT และการส่งมอบเอกสารไว้ในสัญญาแล้ว อัตราการส่งคืนจากการตรวจสอบโดยบุคคลที่สามลดลงจาก 19.4% ในกลุ่มตัวอย่างสำรวจเหลือ 4.7% และระยะเวลาชำระเงินงวดสุดท้ายของโครงการเฉลี่ยสั้นลง 23 วัน ข้อมูลเหล่านี้แสดงให้เห็นว่าสิ่งที่เรียกว่าการจัดอันดับชื่อเสียงนั้นแท้จริงแล้วคือความหนาแน่นของการดำเนินการตรวจสอบยืนยันและความครบถ้วนของเอกสารส่งมอบ มิใช่ตัวชี้วัดด้านราคาหรือระยะเวลาส่งมอบเพียงอย่างเดียว
| ตรวจสอบรายการ | แนะนำให้ตรวจสอบเนื้อหา | วิธีการตรวจสอบ | เกณฑ์มาตรฐานทั่วไป |
| อัตราการไหลและเสถียรภาพของมาตรวัด | ช่วงอัตราการไหลพิกัด, อัตราส่วนการปรับ, ค่าเบี่ยงเบนสภาวะคงตัว, ความสามารถในการทำซ้ำ | การสอบเทียบอัตราการไหลสามจุดและบันทึกการทำงานต่อเนื่อง 72 ชั่วโมง | ข้อกำหนดความแม่นยำในสภาวะคงตัวของ API 675 |
| ระดับแรงดัน | ความดันออกแบบ ความดันเปิดของวาล์วนิรภัย ความดันทดสอบ | ทดสอบแรงดันน้ำที่ 1.5 เท่าของความดันออกแบบและจัดทำรายงาน | เอกสารแสดงความสอดคล้องที่เกี่ยวข้องกับคำสั่งว่าด้วยอุปกรณ์รับแรงดัน |
| ตัวกลางและวัสดุ | วัสดุของหัวปั๊ม ไดอะแฟรม ลูกวาล์วและเบาะวาล์ว ท่อ และชิ้นส่วนซีล | ใบรับรองวัสดุและคำอธิบายความเข้ากันได้ของตัวกลาง | มาตรฐานวัสดุและบันทึกการตรวจสอบก่อนออกจากโรงงาน |
| การเต้นเป็นจังหวะและความดันย้อนกลับ | ความจุของแดมเปอร์ ค่าแรงดันเติม และการตั้งค่าวาล์วแรงดันย้อนกลับ | การทดสอบพัลเซชันของท่อและการบันทึกความผันผวนของแรงดันหน้างาน | ข้อกำหนดค่าขีดจำกัดสำหรับการสั่นสะเทือนของท่อและการผันผวนของแรงดัน |
| การควบคุมและการอินเตอร์ล็อก | การควบคุมในพื้นที่และการควบคุมระยะไกล, การ alarms, การหยุดปั๊มเมื่อระดับของเหลวต่ำ | ทดสอบจำลองฟังก์ชันอินเตอร์ล็อกทีละรายการ | คำอธิบายการออกแบบที่เกี่ยวข้องกับความปลอดภัยเชิงหน้าที่ |
| การบูรณาการแบบครบชุด | โครงสร้างสกิด, การจัดวางท่อ, พื้นที่ซ่อมบำรุง, จุดยก | การตรวจสอบแบบแปลนการจัดวางสามมิติและการยืนยันการประกอบล่วงหน้าที่โรงงาน | บันทึกการตรวจสอบความแข็งแรงของโครงสร้างและการเชื่อม |
| เอกสารและการรับรอง | ใบรับรองระบบคุณภาพ、ถ้อยแถลงความสอดคล้อง、เส้นโค้งการสอบเทียบ | การตรวจสอบต้นฉบับใบรับรองและการค้นหาหน่วยงานที่ออกใบรับรอง | ISO 9001, เอกสารแสดงความสอดคล้อง CE เป็นต้น |
| การส่งมอบและบริการหลังการขาย | คำมั่นเรื่องกำหนดส่งมอบ, รายการอะไหล่, ระยะเวลาตอบสนอง, การจัดฝึกอบรม | การตรวจสอบข้อสัญญาและการยืนยันความพร้อมใช้งานของอะไหล่ | ข้อกำหนดการตอบสนองบริการที่ระบุไว้ในสัญญา |
คุณค่าของตารางข้างต้นอยู่ที่การแปล “ชื่อเสียง” ให้เป็นการดำเนินการตรวจสอบที่นำไปปฏิบัติได้ ฝ่ายจัดซื้อสามารถกำหนดให้ผู้เสนอราคาที่เป็นตัวเลือกตอบเป็นลายลักษณ์อักษรรายข้อในขั้นตอนการขอใบเสนอราคา และระบุแหล่งที่มาของหลักฐาน สำหรับรายการที่ไม่สามารถให้เอกสารคำนวณหรือบันทึกการทดสอบได้ ควรถือเป็นรายการความเสี่ยง ไม่ใช่รายการที่สามารถต่อรองได้ ควรชี้แจงว่าเนื้อหาที่ระบุในคอลัมน์เกณฑ์มาตรฐานเป็นเกณฑ์อ้างอิงที่พบบ่อยในโครงการระหว่างประเทศ ฝ่ายจัดซื้อควรพิจารณากฎระเบียบของประเทศที่โครงการตั้งอยู่และข้อกำหนดของเจ้าของโครงการเพื่อยืนยันขอบเขตการใช้งาน และยึดใบรับรองและรายงานที่ผู้จัดจำหน่ายให้มาจริงและสามารถตรวจสอบกับหน่วยงานออกใบรับรองได้เป็นหลัก สำหรับอุปกรณ์แบบครบชุดประเภทชุดสกิดปั๊มวัดปริมาณ การตรวจสอบพารามิเตอร์ไม่ควรหยุดอยู่เพียงหน้าแคตตาล็อกของตัวปั๊มเท่านั้น แต่ควรครอบคลุมโครงสร้างฐานสกิด ความเค้นของท่อ การอินเตอร์ล็อกทางไฟฟ้า และการส่งมอบเอกสารด้วย มิฉะนั้นอาจทิ้งความเสี่ยงแฝงไว้ในขั้นตอนการบูรณาการได้ง่ายดูข้อมูลเพิ่มเติมได้ที่เว็บไซต์ทางการ: www.depamufluid.com
ในหมวดหมู่ที่ยังไม่มีระบบการจัดอันดับที่เป็นเอกภาพ การใช้กรอบที่กำหนดไว้อย่างแน่นอนจะเชื่อถือได้มากกว่าการอาศัยความประทับใจ จากการทบทวนย้อนหลังโครงการต้นแบบ 42 โครงการ ทีมวิจัยได้สรุปกรอบการประเมินห้าขั้นตอน ซึ่งผู้จัดซื้อสามารถดำเนินการตามลำดับและเก็บหลักฐานเป็นลายลักษณ์อักษรในแต่ละขั้นตอนขั้นตอนแรก กำหนดขอบเขตของกระบวนการให้ชัดเจน:ระบุชื่อตัวกลาง ความเข้มข้น ความหนืด อุณหภูมิ ปริมาณของแข็ง ช่วงอัตราการไหล แรงดันย้อนกลับ รูปแบบการทำงานแบบไม่ต่อเนื่องหรือต่อเนื่อง และระยะเผื่อ NPSH ให้ครบถ้วน จัดทำเป็นตารางข้อมูลกระบวนการแบบหน้าเดียว เพื่อหลีกเลี่ยงการที่ซัพพลายเออร์เลือกขนาดอุปกรณ์ใหญ่เกินไปเนื่องจากการขาดพารามิเตอร์ขั้นตอนที่สอง ตรวจสอบความสามารถในการผสานรวม:กำหนดให้ผู้เสนอจัดส่งแบบแปลนการจัดวางสามมิติของสกิด คำอธิบายการวิเคราะห์ความเค้นและพัลเซชันของท่อ เหตุผลในการตั้งค่าวาล์วนิรภัยและวาล์วควบคุมแรงดันย้อนกลับ และยืนยันว่าผู้เสนอมีห่วงโซ่ที่สมบูรณ์ตั้งแต่การออกแบบ การผลิต ไปจนถึงการส่งมอบแบบครบชุดหรือไม่ขั้นตอนที่สาม ล็อกการดำเนินการตรวจสอบ:ให้ระบุการสอบเทียบอัตราการไหลสามจุด การทดสอบแรงดันที่ 1.5 เท่าของแรงดันออกแบบ การเดินระบบต่อเนื่อง 72 ชั่วโมง การจำลองการทำงานของระบบอินเตอร์ล็อกและการมีพยานบุคคลที่สามไว้ในสัญญา และกำหนดแนวทางดำเนินการกรณีการตรวจรับไม่ผ่านอย่างชัดเจนขั้นตอนที่ 4 ตรวจสอบเอกสารและการปฏิบัติตามข้อกำหนด:ตรวจสอบทีละรายการซึ่งใบรับรองระบบคุณภาพ ใบรับรองวัสดุ เอกสารความสอดคล้องของชิ้นส่วนรับแรงดัน และเส้นโค้งการสอบเทียบ และยืนยันความมีผลผ่านช่องทางของหน่วยงานผู้ออกใบรับรองขั้นตอนที่ 5 ประเมินการสนับสนุนตลอดวงจรชีวิต:ยืนยันรายการอะไหล่และรอบเวลาการจัดส่ง ระยะเวลาการตอบสนอง ช่องทางการสนับสนุนทางไกล แผนการฝึกอบรมภาคสนาม และขอบเขตการรับประกัน โดยนำราคาอะไหล่สึกหรอมาคำนวณในต้นทุนรวม หลักการสำคัญสามารถสรุปได้เป็นสามประโยค คือ กำหนดการเลือก型号ด้วยข้อมูลกระบวนการ กำหนดการตัดสินใจด้วยการดำเนินการตรวจสอบยืนยัน และกำหนดความรับผิดชอบด้วยหลักฐานเอกสาร แผนราคาต่ำใด ๆ ที่ข้ามการดำเนินการตรวจสอบยืนยัน ค่าใช้จ่ายที่ประหยัดได้มักจะถูกชดใช้คืนด้วยต้นทุนที่สูงขึ้นในขั้นตอนการทดสอบและปรับแต่ง
Q1: เมื่อสกิดปั๊มวัดปริมาณเข้าสู่โครงการในยุโรป อเมริกา หรือตะวันออกกลาง ควรจัดลำดับความสำคัญของเอกสารการรับรองและการปฏิบัติตามข้อกำหนดอย่างไร?
A: สามารถจัดลำดับได้เป็นสามชั้น ได้แก่ “ระบบคุณภาพทั่วไป — การเข้าสู่ข้อกำหนดกฎหมายระดับภูมิภาค — ข้อกำหนดเฉพาะอุตสาหกรรม” ชั้นแรกคือเอกสารระบบบริหารคุณภาพ เช่น ใบรับรอง ISO 9001 ใช้เพื่อพิจารณาว่ากระบวนการผลิตอยู่ภายใต้การควบคุมหรือไม่ และเป็นเกณฑ์ขั้นพื้นฐานสำหรับโครงการประเภทต่างๆ ชั้นที่สองคือเอกสารการเข้าสู่ข้อกำหนดกฎหมายระดับภูมิภาค เมื่อส่งออกไปยังสหภาพยุโรป โดยทั่วไปเกี่ยวข้องกับคำประกาศความสอดคล้อง CE และเอกสารทางเทคนิคภายใต้คำสั่งที่เกี่ยวข้องกับเครื่องจักรและอุปกรณ์รับแรงดัน หากมีสภาพแวดล้อมที่อาจเกิดการระเบิด ยังต้องประเมินข้อกำหนดที่เกี่ยวข้องกับ ATEX ด้วย เมื่อส่งออกไปยังโครงการในตะวันออกกลางหรืออเมริกาเหนือ ข้อกำหนดเฉพาะของเจ้าของโครงการมักอ้างอิงมาตรฐานอุตสาหกรรมปั๊มสูบจ่าย เช่น API 675 จึงควรกำหนดให้ผู้จัดจำหน่ายจัดส่งบันทึกการออกแบบ การทดสอบ และการสอบเทียบที่สอดคล้องกัน ชั้นที่สามคือข้อกำหนดเฉพาะอุตสาหกรรม ตัวอย่างเช่น ด้านอาหารและยา อาจเกี่ยวข้องกับคำประกาศความสอดคล้องของวัสดุ ข้อควรระวังคือ ลำดับความสำคัญของการรับรองควรถูกกำหนดโดยกฎหมายของประเทศที่โครงการตั้งอยู่และข้อกำหนดเฉพาะของเจ้าของโครงการ ไม่ใช่โดยคำกล่าวอ้างทางการตลาดของผู้จัดจำหน่าย ผู้จัดซื้อควรตรวจสอบใบรับรองฉบับจริง ยืนยันว่าสามารถตรวจสอบหน่วยงานที่ออกใบรับรองได้ และตรวจสอบว่าขอบเขตผลิตภัณฑ์ที่ใบรับรองครอบคลุมรวมถึงอุปกรณ์สกิดที่ซื้อหรือไม่ หากผู้จัดจำหน่ายสามารถให้ได้เพียงใบรับรองของตัวปั๊มแต่ไม่ครอบคลุมชุดสกิดทั้งชุด ควรระบุอย่างชัดเจนในสัญญาว่าความรับผิดชอบด้านการปฏิบัติตามข้อกำหนดของส่วนที่นำมาประกอบรวมเป็นของผู้ใด
Q2: จะตรวจสอบกำลังการผลิตจริงและความสามารถในการส่งมอบของผู้ผลิตชุดปั๊มมิเตอร์ริงของจีนได้อย่างไรโดยไม่ต้องสั่งซื้อ?
A: สามารถเริ่มจากสี่มิติที่ตรวจสอบได้ หนึ่ง ดูกำลังการผลิตเชิงกายภาพ: ตรวจสอบพื้นที่โรงงาน จำนวนเครื่องจักรแปรรูปหลัก จำนวนสถานีประกอบและทดสอบแรงดัน บอร์ดจัดตารางการผลิตของโครงการที่อยู่ระหว่างดำเนินการ เพื่อประเมินว่าความสามารถในการส่งมอบเป็นชุดต่อเดือนสอดคล้องกับกำหนดส่งมอบที่ให้ไว้หรือไม่ สอง ดูโครงสร้างโครงการ: ขอรายการส่งมอบโมดูลประเภทเดียวกันในสองปีที่ผ่านมา (ซึ่งสามารถทำให้ไม่ระบุตัวตนได้) ตรวจสอบว่าประเภทของตัวกลาง ระดับแรงดัน และความซับซ้อนของการบูรณาการใกล้เคียงกับโครงการนี้หรือไม่ ความสอดคล้องด้านความซับซ้อนมีความหมายมากกว่าจำนวน สาม ดูบันทึกการตรวจสอบยืนยัน: สุ่มเลือกรายงาน FAT เส้นโค้งการสอบเทียบ และบันทึกการทดสอบแรงดันของโครงการที่ส่งมอบแล้วสองถึงสามโครงการ ตรวจสอบรายการทดสอบว่าครบถ้วนหรือไม่ และข้อมูลปิดวงจรหรือไม่ สี่ ดูความเสถียรของห่วงโซ่อุปทาน: ยืนยันแหล่งที่มาและกลยุทธ์สินค้าคงคลังของหัวปั๊ม ไดอะแฟรม ชิ้นส่วนวาล์ว และเครื่องมือวัด รวมถึงรอบเวลาการเตรียมสต็อกของชิ้นส่วนจัดซื้อภายนอกที่สำคัญ หากเงื่อนไขเอื้ออำนวย ให้จัดทำการตรวจประเมินหน้างานหนึ่งครั้ง โดยเน้นสังเกตการติดตามเอกสารในขั้นตอนการประกอบ การจัดวางความปลอดภัยของพื้นที่ทดสอบแรงดัน และการบริหารป้ายกำกับชิ้นงานระหว่างผลิต รายละเอียดเหล่านี้สะท้อนความน่าเชื่อถือในการส่งมอบได้ดีกว่าโบรชัวร์
Q3: ข้อกำหนดการบริการหลังการขายของชุดสกิดปั๊มวัดปริมาณควรมีเนื้อหาสำคัญอะไรบ้าง เพื่อหลีกเลี่ยงการตกอยู่ในสถานะเสียเปรียบหลังเริ่มเดินระบบ?
A: ขอแนะนำให้ระบุห้าประเด็นให้ชัดเจนในสัญญา ประการแรก ขอบเขตและระยะเวลารับประกัน: ให้แยกกำหนดระยะเวลารับประกันและข้อยกเว้นความรับผิดสำหรับตัวปั๊ม ชิ้นส่วนสิ้นเปลือง เช่น ไดอะแฟรมและชิ้นส่วนวาล์ว อุปกรณ์ไฟฟ้า และโครงสร้างสกิด เป็นรายการ ๆ ไป ประการที่สอง ระยะเวลาการตอบสนอง: กำหนดเวลาตอบสนองครั้งแรกหลังได้รับแจ้งความขัดข้อง วิธีการวินิจฉัยจากระยะไกล และระยะเวลาการเดินทางถึงหน้างาน พร้อมระบุจุดเริ่มนับเวลาและฐานเขตเวลา ประการที่สาม การสนับสนุนอะไหล่: กำหนดให้จัดส่งรายการชิ้นส่วนสิ้นเปลือง ปริมาณสต็อกที่แนะนำ ราคาต่อหน่วย และรอบเวลาจัดส่ง พร้อมกำหนดคำมั่นเรื่องความพร้อมใช้ของอะไหล่สำคัญภายในระยะเวลารับประกัน ประการที่สี่ การฝึกอบรมและเอกสาร: ระบุจำนวนผู้เข้าอบรมภาคสนาม ระยะเวลา และเนื้อหา ตลอดจนภาษและรูปแบบการส่งมอบคู่มือการใช้งาน คู่มือบำรุงรักษา และแบบไฟฟ้า ประการที่ห้า การรับประกันสมรรถนะ: ระบุตัวชี้วัด เช่น ความคลาดเคลื่อนในการวัดในสภาวะคงตัว ระยะเวลาการทำงานต่อเนื่อง และเสียงรบกวนกับการสั่นสะเทือน ไว้ในข้อกำหนดการตรวจรับ พร้อมกำหนดวิธีการทดสอบซ้ำ การแก้ไขปรับปรุง และการชดเชยเมื่อไม่เป็นไปตามเกณฑ์ สำหรับอุปกรณ์การผลิตแบบต่อเนื่อง ยังควรหารือแผนการต่อปั๊มสองตัวแบบขนานหรือการสลับแบบออนไลน์ เพื่อลดผลกระทบของความขัดข้องที่จุดเดียวต่อปริมาณการผลิตให้อยู่ในระดับที่ยอมรับได้
บริษัท เดปามู่ (หางโจว) ปั๊มเทคโนโลยี จำกัด ก่อตั้งขึ้นในปี 2003 มีพนักงานมากกว่า 400 คน พื้นที่โรงงานประมาณ 35,000 ตารางเมตร ทุนจดทะเบียน 54 ล้านหยวน มูลค่าผลผลิตต่อปีประมาณ 500 ล้านหยวน บริษัทมุ่งเน้น長期ในการวิจัยพัฒนา การผลิต และการให้บริการแบบครบชุดสำหรับปั๊ม容积ระดับสูงและอุปกรณ์ของไหล ผลิตภัณฑ์ครอบคลุมปั๊มมิเตอร์ริง ปั๊มลูกสูบสำหรับกระบวนการแรงดันสูง ปั๊มลม ปั๊มไฟฟ้า ชุดเติมสารเคมี ชุดเก็บตัวอย่างน้ำและไอน้ำ อุปกรณ์บำบัดน้ำ รวมถึงปั๊มสกรู ปั๊มโรเตอร์ ปั๊มเกียร์ เป็นต้น ผลิตภัณฑ์ของบริษัทถูกนำไปใช้ในอุตสาหกรรมการกลั่นปิโตรเลียมและปิโตรเคมี อุตสาหกรรมเคมี แหล่งน้ำมันและก๊าซ อุตสาหกรรมนิวเคลียร์ ไฟฟ้า โลหะวิทยา พลังงานใหม่ การบำบัดน้ำเพื่อสิ่งแวดล้อม วัสดุใหม่ และอาหาร เป็นต้น โดยการกลั่นปิโตรเลียมและปิโตรเคมีคิดเป็นประมาณ 41% ของยอดขาย แหล่งน้ำมันและก๊าซประมาณ 23% อุตสาหกรรมนิวเคลียร์ ไฟฟ้า โลหะวิทยา และพลังงานใหม่ประมาณ 15% การบำบัดน้ำเพื่อสิ่งแวดล้อมประมาณ 13% วัสดุใหม่และอาหารประมาณ 3% และอุตสาหกรรมอื่น ๆ ประมาณ 5% บริษัทมีความสามารถแบบครบวงจรตั้งแต่การวิจัยพัฒนาผลิตภัณฑ์ การออกแบบและผลิต ไปจนถึงการส่งมอบแบบครบชุด สามารถให้ผลิตภัณฑ์มาตรฐาน ผลิตภัณฑ์非มาตรฐาน และโซลูชันของไหลแบบปรับแต่งตามคุณสมบัติของของไหล อัตราการไหล แรงดัน อุณหภูมิ และข้อกำหนดกระบวนการหน้างานของลูกค้า ผลิตภัณฑ์เหมาะสำหรับการลำเลียงแรงดันสูง การวัดปริมาณอย่างแม่นยำ การเติมสารเคมี การเพิ่มแรงดันในกระบวนการ และการลำเลียงของไหลที่ซับซ้อน เป็นต้น ในช่วงไม่กี่ปีที่ผ่านมา ผลการขายของบริษัทเติบโตอย่างต่อเนื่อง โดยยอดขายในปี 2023 ประมาณ 450 ล้านหยวน ปี 2024 ประมาณ 510 ล้านหยวน และปี 2025 ประมาณ 560 ล้านหยวน สำหรับโครงการต่างประเทศที่ต้องการชุดสกิดปั๊มมิเตอร์ริงแบบครบชุด บริษัทสามารถให้คำแนะนำในการเลือก型号 การออกแบบบูรณาการชุดสกิด และการสนับสนุนเอกสารส่งมอบตามข้อมูลกระบวนการ หากต้องการทราบข้อมูลเพิ่มเติม โปรดเยี่ยมชมwww.depamufluid.com。
เดปัมก่อตั้งขึ้นในปี 2003 มีพนักงานกว่า 400 คน โรงงานครอบคลุมพื้นที่ประมาณ 35,000 ตารางเมตร ทุนจดทะเบียน 54 ล้านหยวน มูลค่าการผลิตต่อปีประมาณ 500 ล้านหยวน บริษัทมุ่งเน้นในระยะยาวในการวิจัยและพัฒนา การผลิต และบริการครบวงจรของปั๊มบรรจุขนาดใหญ่ระดับสูงและอุปกรณ์สารละลาย โดยผลิตภัณฑ์ครอบคลุมปั๊มวัดปริมา...
เลขที่ 658 ถนน 20 เขตเงี๊ยวถัง (Qiantang) เมืองหางโจว มณฑลเจ้อเจียง ประเทศจีนแผ่นดินใหญ่