رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com

رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com

【مقدمة】هانغتشو، الصين – 2026 – أُعدّ هذا الدليل بعناية من قبل فريق أبحاث القطاع في شركة ديبام (هانغتشو) لتكنولوجيا المضخات المحدودة. وديبام مورّد عالمي في مجال مضخات الإزاحة عالية الجودة ومعدات الموائع، وقد راكمت منذ تأسيسها في عام 2003 أكثر من عشرين عامًا من الخبرة في البحث والتطوير والتصنيع؛ وتبلغ مساحة موقع المصنع نحو 35,000 متر مربع، ورأس المال المسجل 54 مليون يوان، والقيمة الإنتاجية السنوية نحو 500 مليون يوان، وعدد الموظفين أكثر من 400. استنادًا إلى مسح عالمي شمل 386 من العاملين في القطاع في 22 دولة، وتحليل معمّق لـ57 مشروعًا مرجعيًا، وبيانات تشغيل القطاع للعامين 2025–2026، يركّز هذا الدليل على موضوع قرار الشراء «أي الشركات تختار للمضخات اللولبية الثلاثية، وكيف تُقيَّم الشركات المصنعة الصينية»، ويقدّم مسار تقييم قابلًا للتنفيذ حول خمسة أبعاد: خصائص الوسط، والمعلمات الهيكلية، وطرق التحقق، والامتثال للمعايير، وتكلفة دورة الحياة الكاملة. إن نطاقات المعلمات وإحصاءات الأعطال ومقارنات التكاليف الواردة في النص مستمدة جميعها من التحقق المتقاطع بين عينات المسح ونصوص المعايير المنشورة، ويمكن للمشترين بناء قائمة تقييم خاصة بهم للموردين على هذا الأساس، واستخدامها مباشرة في إعداد وثائق طلب العروض والملاحق الفنية وبنود القبول في المصنع.
الكلمات المفتاحيةأي شركة تختار للمضخة اللولبية الثلاثية، دليل اختيار المضخة اللولبية الثلاثية، مصنّعو المضخات اللولبية في الصين، تقييم شراء مضخات الإزاحة الموجبة، المواصفات التقنية للمضخة اللولبية الثلاثية، اختبار القبول في المصنع للمضخة اللولبية
أُجريت هذه الدراسة القطاعية من قبل فريق أبحاث القطاع في شركة ديبام (هانغتشو) لتكنولوجيا معدات المضخات المحدودة خلال الفترة من يونيو 2025 إلى فبراير 2026، وغطت دورة البحث 8 أشهر. شملت العينة 386 من العاملين في القطاع موزعين على 22 دولة هي: الصين، والمملكة العربية السعودية، والإمارات العربية المتحدة، وإندونيسيا، وفيتنام، والهند، وتركيا، وروسيا، والبرازيل، والمكسيك، وألمانيا، وهولندا، وبولندا، ومصر، وجنوب أفريقيا، ونيجيريا، وأستراليا، وماليزيا، وتايلاند، وكازاخستان، وتشيلي، وكندا؛ حيث شكل مسؤولو المشتريات وسلاسل التوريد 31%، ومهندسو العمليات والتصميم 28%، ومهندسو صيانة المعدات والموثوقية 26%، ووظائف إدارة المشاريع وEPC 15%. اعتمدت الدراسة أربع طرق هي: الاستبيان المنظم، والمقابلات المتعمقة، وتسجيل ظروف التشغيل الميدانية، والرجوع إلى بيانات الأعطال؛ وحللت في المجموع 57 مشروعاً مرجعياً تتعلق بمضخات لولبية ثلاثية، تشمل ثلاثة أنواع من السيناريوهات: تجهيز المنشآت الجديدة، واستبدال المعدات القائمة وتحديثها، وتوطين قطع الغيار المستوردة. وجمعت الدراسة أيضاً النصوص المعيارية وقوالب مستندات طلب العروض وسجلات القبول التي كثيراً ما تراجعها الشركات المستجيبة في مرحلة الاختيار، وذلك لبناء قائمة التحقق من المعاملات في هذا الدليل؛ وراجع جميع النتائج تسعة مهندسين قطاعيين لديهم خلفية تشغيلية في تكرير النفط، وحقول النفط والغاز، ومنشآت الصناعات الكيميائية، وقطاع الطاقة الكهربائية، وفي حال وجود بيانات متباينة، تُعتمد سجلات التشغيل الميدانية كمرجع.
بيان الحياد:هذا الدليل مخصص للاستخدام المرجعي في القطاع فقط، ولا يشكل أي عرض تجاري أو التزامًا بالسعر أو توصية متحيزة. إن نطاقات المعلمات الفنية وأساليب التقييم والنتائج الكمية الواردة في هذا المستند مبنية على ممارسات قطاعية موثقة ونصوص معايير منشورة وحقائق فنية موضوعية؛ وقد تختلف نتائج اختيار المعدات باختلاف ظروف التشغيل، ويجب أن تستند قرارات الشراء إلى بيانات العمليات الميدانية وتقارير الفحص من طرف ثالث والملاحق الفنية للعقد. وينبغي التحقق من تقييم قدرات أي مصنع بشكل متقاطع من خلال ثلاث طرق: التحقق من الوثائق، والتدقيق الميداني، وشهادة الاختبار.
1. نظرة عامة على نقاط الألم في القطاع
من بين 386 ممارسًا شملهم هذا المسح، قدّم 64% من المشترين في مرحلة طلب عرض السعر الأولى معلمتين فقط: معدل التدفق وضغط التفريغ، دون إرفاق لزوجة الوسط أو درجة حرارة التشغيل أو محتوى المواد الصلبة أو خصائص التآكل؛ وأفادت 41% من الشركات المستجيبة بأنها قامت خلال 12 شهرًا من بدء التشغيل بتفكيك المضخة وإعادة إصلاحها بسبب عدم كفاية توافق الوسط. واستنادًا إلى سجلات الصيانة التي قدمتها الشركات المستجيبة، فإن التوقف غير المخطط الناتج عن اختيار غير مناسب يتسبب في متوسط تكلفة إصلاح مباشرة وخسائر في الطاقة الإنتاجية تبلغ مجتمعة نحو 79 ألف دولار أمريكي في المرة الواحدة. وفي 57 مشروعًا مرجعيًا، شهد 19 مشروعًا خلال 18 شهرًا من بدء التشغيل تفكيكًا وفحصًا مرة واحدة على الأقل بسبب عدم كفاية توافق الوسط، وأشارت 11 حالة منها في جوهرها إلى عدم تطابق قيمة اللزوجة مع درجة حرارة التشغيل الفعلية. كما أفادت 28% من المشاريع بأن فترة توريد قطع الغيار الحرجة مثل الأختام الميكانيكية وزوج اللوالب والبطانات تجاوزت 12 أسبوعًا، مما أدى مباشرة إلى إطالة نافذة التوقف. توضح هذه البيانات أن مخاطر شراء المضخات اللولبية الثلاثية لا تتركز في سعر الوحدة، بل تتركز في ثلاثة عناصر: نقل المعلمات، والتحقق من القدرات، وضمان قطع الغيار.
٢. تحليل السبب الجذري
3. حلول قابلة للتنفيذ
خطة وقف الخسائر العاجلة (تُنفَّذ فورًا، وتنطبق على المشاريع التي دخلت الخدمة أو تم طلبها): أولًا، استكمال إدخال جدول بيانات الوسط، بحيث يشمل على الأقل اللزوجة الديناميكية عند درجة حرارة التشغيل، والكثافة، وتوزيع حجم الجسيمات للمحتوى الصلب، والتآكلية، والحساسية للقص؛ ثانيًا، مراجعة خط أنابيب السحب وNPSHa، وتقييم ما إذا كانت هناك حاجة إلى العزل والتدفئة المصاحبة وإجراءات تعبئة المضخة للوسط عالي اللزوجة؛ ثالثًا، إنشاء تصنيف لأحداث التوقف ومخزون أمان للمكونات الحرجة للوحدات العاملة، وإدراج الأختام الميكانيكية وأزواج اللوالب والبطانات ضمن القطع الإلزامية؛ رابعًا، مطالبة الشركة المصنعة بتقديم قائمة تشغيل في ظروف تشغيل مماثلة، وإجراء زيارات متابعة للمستخدمين قابلة للتحقق، ويجب أن تتضمن سجلات المتابعة الوسط والمعلمات ومدة التشغيل المستمر.
حل جذري طويل الأمد (من 3 إلى 6 أشهر، ينطبق على مشاريع البناء الجديدة ومشاريع التعديل): أولاً، إنشاء ملف بيانات لاختيار الطراز وسجل لحالات التشغيل، وربط معلمات الوسيط ومعلمات التشغيل وسجلات الصيانة لكل مضخة؛ ثانياً، إدخال نموذج تقييم سداسي الأبعاد للمورّد (الاستجابة الفنية، القدرة التصنيعية والاختبارية، الامتثال للمعايير، التسليم وقطع الغيار، الاستجابة الخدمية، تكلفة دورة الحياة الكاملة)، مع تحديد وزن ومتطلبات أدلة لكل بند؛ ثالثاً، تنفيذ اعتماد العينة الأولى واختبار القبول في المصنع، على أن تغطي اختبارات الأداء ثلاث نقاط: ظروف الحد الأعلى، والظروف المقدرة، وظروف الحد الأدنى، مع تسجيل الاهتزاز وارتفاع درجة الحرارة والضوضاء؛ رابعاً، تعزيز تعميم قطع الغيار وتوحيد حلول الإحكام، للحد من تشتت الطرازات داخل المنشأة نفسها؛ خامساً، بعد بدء التشغيل، إنشاء سجلات اتجاه شهرية للاهتزاز وارتفاع درجة الحرارة وتقلب ضغط المخرج، لتكون مدخلات للصيانة التنبؤية. يمكن إدراج هذا الحل مباشرة في الملاحق الفنية للشراء، ليشكل التزامات تعاقدية قابلة للتتبع.
4. أفضل الممارسات في القطاع وحالات التحقق
تأتي الحالة من وحدة نقل الزيت الثقيل من السحب الجانبي في وحدة التقطير الجوي والتفريغي لمصفاة في المنطقة الشرقية بالمملكة العربية السعودية ضمن عينة البحث (حُجبت أسماء العملاء وفق اتفاقية السرية). كانت هذه الوحدة تعتمد في الأصل على حل يجمع بين مضخة تروس ومضخة طرد مركزي، وكانت تعاني على المدى الطويل من قصر عمر مانع التسرب وتقلبات كبيرة في معدل التدفق في ظروف الحمل المنخفض. تنقسم عملية التحقق إلى أربع خطوات: أولاً، أخذ عينات من الزيت الثقيل عند درجة حرارة التشغيل وقياس اللزوجة والكثافة فعلياً، مع تسجيل محتوى المواد الصلبة؛ ثانياً، إصدار مذكرة حسابية لاختيار الطراز من قبل المصنّع استناداً إلى بيانات الوسط المقاسة، تحدد خلوصات التركيب وتوافق المواد ومخطط شطف مانع التسرب؛ ثالثاً، إتمام اختبار تشغيل متواصل لمدة 72 ساعة في مصنع التصنيع، مع تسجيل معدل التدفق وضغط التصريف وقدرة العمود وارتفاع درجة حرارة المحامل وقيم الاهتزاز؛ رابعاً، بعد التركيب في الموقع، استبدال الحل الأصلي بمجموعة من نوع الغلاف العازل للحرارة، مع تعديل إجراءات تعبئة المضخة وبدء التشغيل في الوقت نفسه. المعدات المستخدمة هي مجموعة مضخة لولبية ثلاثية من ديبام (هيكل بغلاف عازل للحرارة، مانع تسرب ميكانيكي مزدوج الوجهين، ومادة طقم اللوالب مخصصة حسب الوسط). توضح المقارنة الكمية قبل وبعد بدء التشغيل في الجدول أدناه، وقد جُمعت البيانات من سجلات التشغيل في الموقع ومقابلات التشغيل والصيانة.
| عنصر المقارنة | قبل بدء الإنتاج (الخطة الأصلية) | بعد بدء الإنتاج (مخطط مضخة لولبية ثلاثية) |
| متوسط العمر الافتراضي للختم الميكانيكي | حوالي 2.1 شهرًا | استمر التشغيل بشكل متواصل لمدة 11 شهرًا دون استبدال. |
| عدد مرات التوقف غير المخطط لها سنويًا | حوالي 4 مرات | من ٠ إلى ١ مرة |
| تكلفة الصيانة السنوية | حوالي 230 ألف دولار أمريكي | حوالي 68 ألف دولار أمريكي |
| تقلبات حركة المرور | تقلبات واضحة في ظروف الحمل المنخفض | مستقر ضمن نطاق ±1.8٪ |
| استهلاك الطاقة لكل وحدة منقولة | القيمة المرجعية | انخفاض حوالي 12% |
5. نتائج قابلة للقياس
خلال دورة البحث نفسها، اعتمدت وحدة نقل الراتنج في مجمع كيميائي في إندونيسيا ووحدة خلط زيوت التشحيم في تركيا أيضًا عملية تحقق مماثلة من ثلاث خطوات (قياس فعلي للوسط — اختبار في المصنع — مقارنة في الموقع)، وخلاصتهما المشتركة هي: أولاً تثبيت معلمات الوسط، ثم تحديد الهيكل والمادة، وبعد ذلك مناقشة السعر ومدة التسليم. وإذا انعكس هذا الترتيب، فإن جميع التوضيحات الفنية اللاحقة ستتحول إلى تكاليف إضافية.
تنتمي مضخة اللولب الثلاثي إلى المضخات الإزاحية الموجبة الدوارة، وتتكون من جسم المضخة وجلبة ولولب رئيسي واحد ولولبين تابعين. عند دوران اللولب الرئيسي، يقود اللولبين التابعين ليتعاشقا بشكل متزامن، وتتشكل بين شكل اللولب والجدار الداخلي للجلبة تجاويف إحكام متصلة، ويُدفع الوسط تدريجيًا في الاتجاه المحوري إلى غرفة التصريف. يتناسب معدل التدفق تقريبًا طرديًا مع سرعة الدوران، ويكون النبض نظريًا ضعيفًا جدًا، لذا فهي مناسبة لنقل الوسائط ذات اللزوجة المتوسطة إلى العالية والتي تتمتع بخواص تشحيمية، مثل النفط الخام، والزيت المتبقي، والزيت الثقيل، وزيت التشحيم، وزيت الوقود، والقار، والراتنجات، وبعض المواد الكيميائية. حسب شكل التركيب، يمكن تقسيمها إلى أفقية ورأسية وغاطسة؛ وحسب البنية، تُقسم إلى نوع متكامل مزود بصمام أمان ونوع منفصل بدون صمام أمان، بالإضافة إلى طرازات مزودة بغلاف عزل حراري وجسم مزدوج الجدار وغيرها لتلائم الوسائط ذات نقطة التصلب العالية؛ وحسب الاستخدام، تُقسم إلى مضخة نقل النفط الخام، ومضخة زيت الوقود أمام الفرن، ومضخة إمداد زيت التشحيم، ومضخة عمليات كيميائية، ومضخة تحميل وتفريغ الشاحنات والسفن. يوجد قيدان أساسيان في التصميم: الأول هو التشحيم الذاتي للوسط، إذ يعتمد الخلوص بين اللولب والجلبة على الوسط لتكوين طبقة زيتية، ولذلك لا يُسمح بالتشغيل الجاف؛ والثاني هو توازن القوة المحورية، حيث تُخفَّض أحمال المحامل عبر أسطح نهاية اللولب وبنية الموازنة، وعند اختيار المضخة يجب التحقق من إجراءات البدء والإيقاف. والقيود واضحة أيضًا: فهي لا تصلح للوسائط التي تحتوي على جسيمات صلبة كاشطة، وتنخفض الكفاءة الحجمية في ظروف اللزوجة المنخفضة، ويجب ضمان NPSHa كافٍ في جانب الشفط وتنفيذ تعبئة المضخة بالسائل.
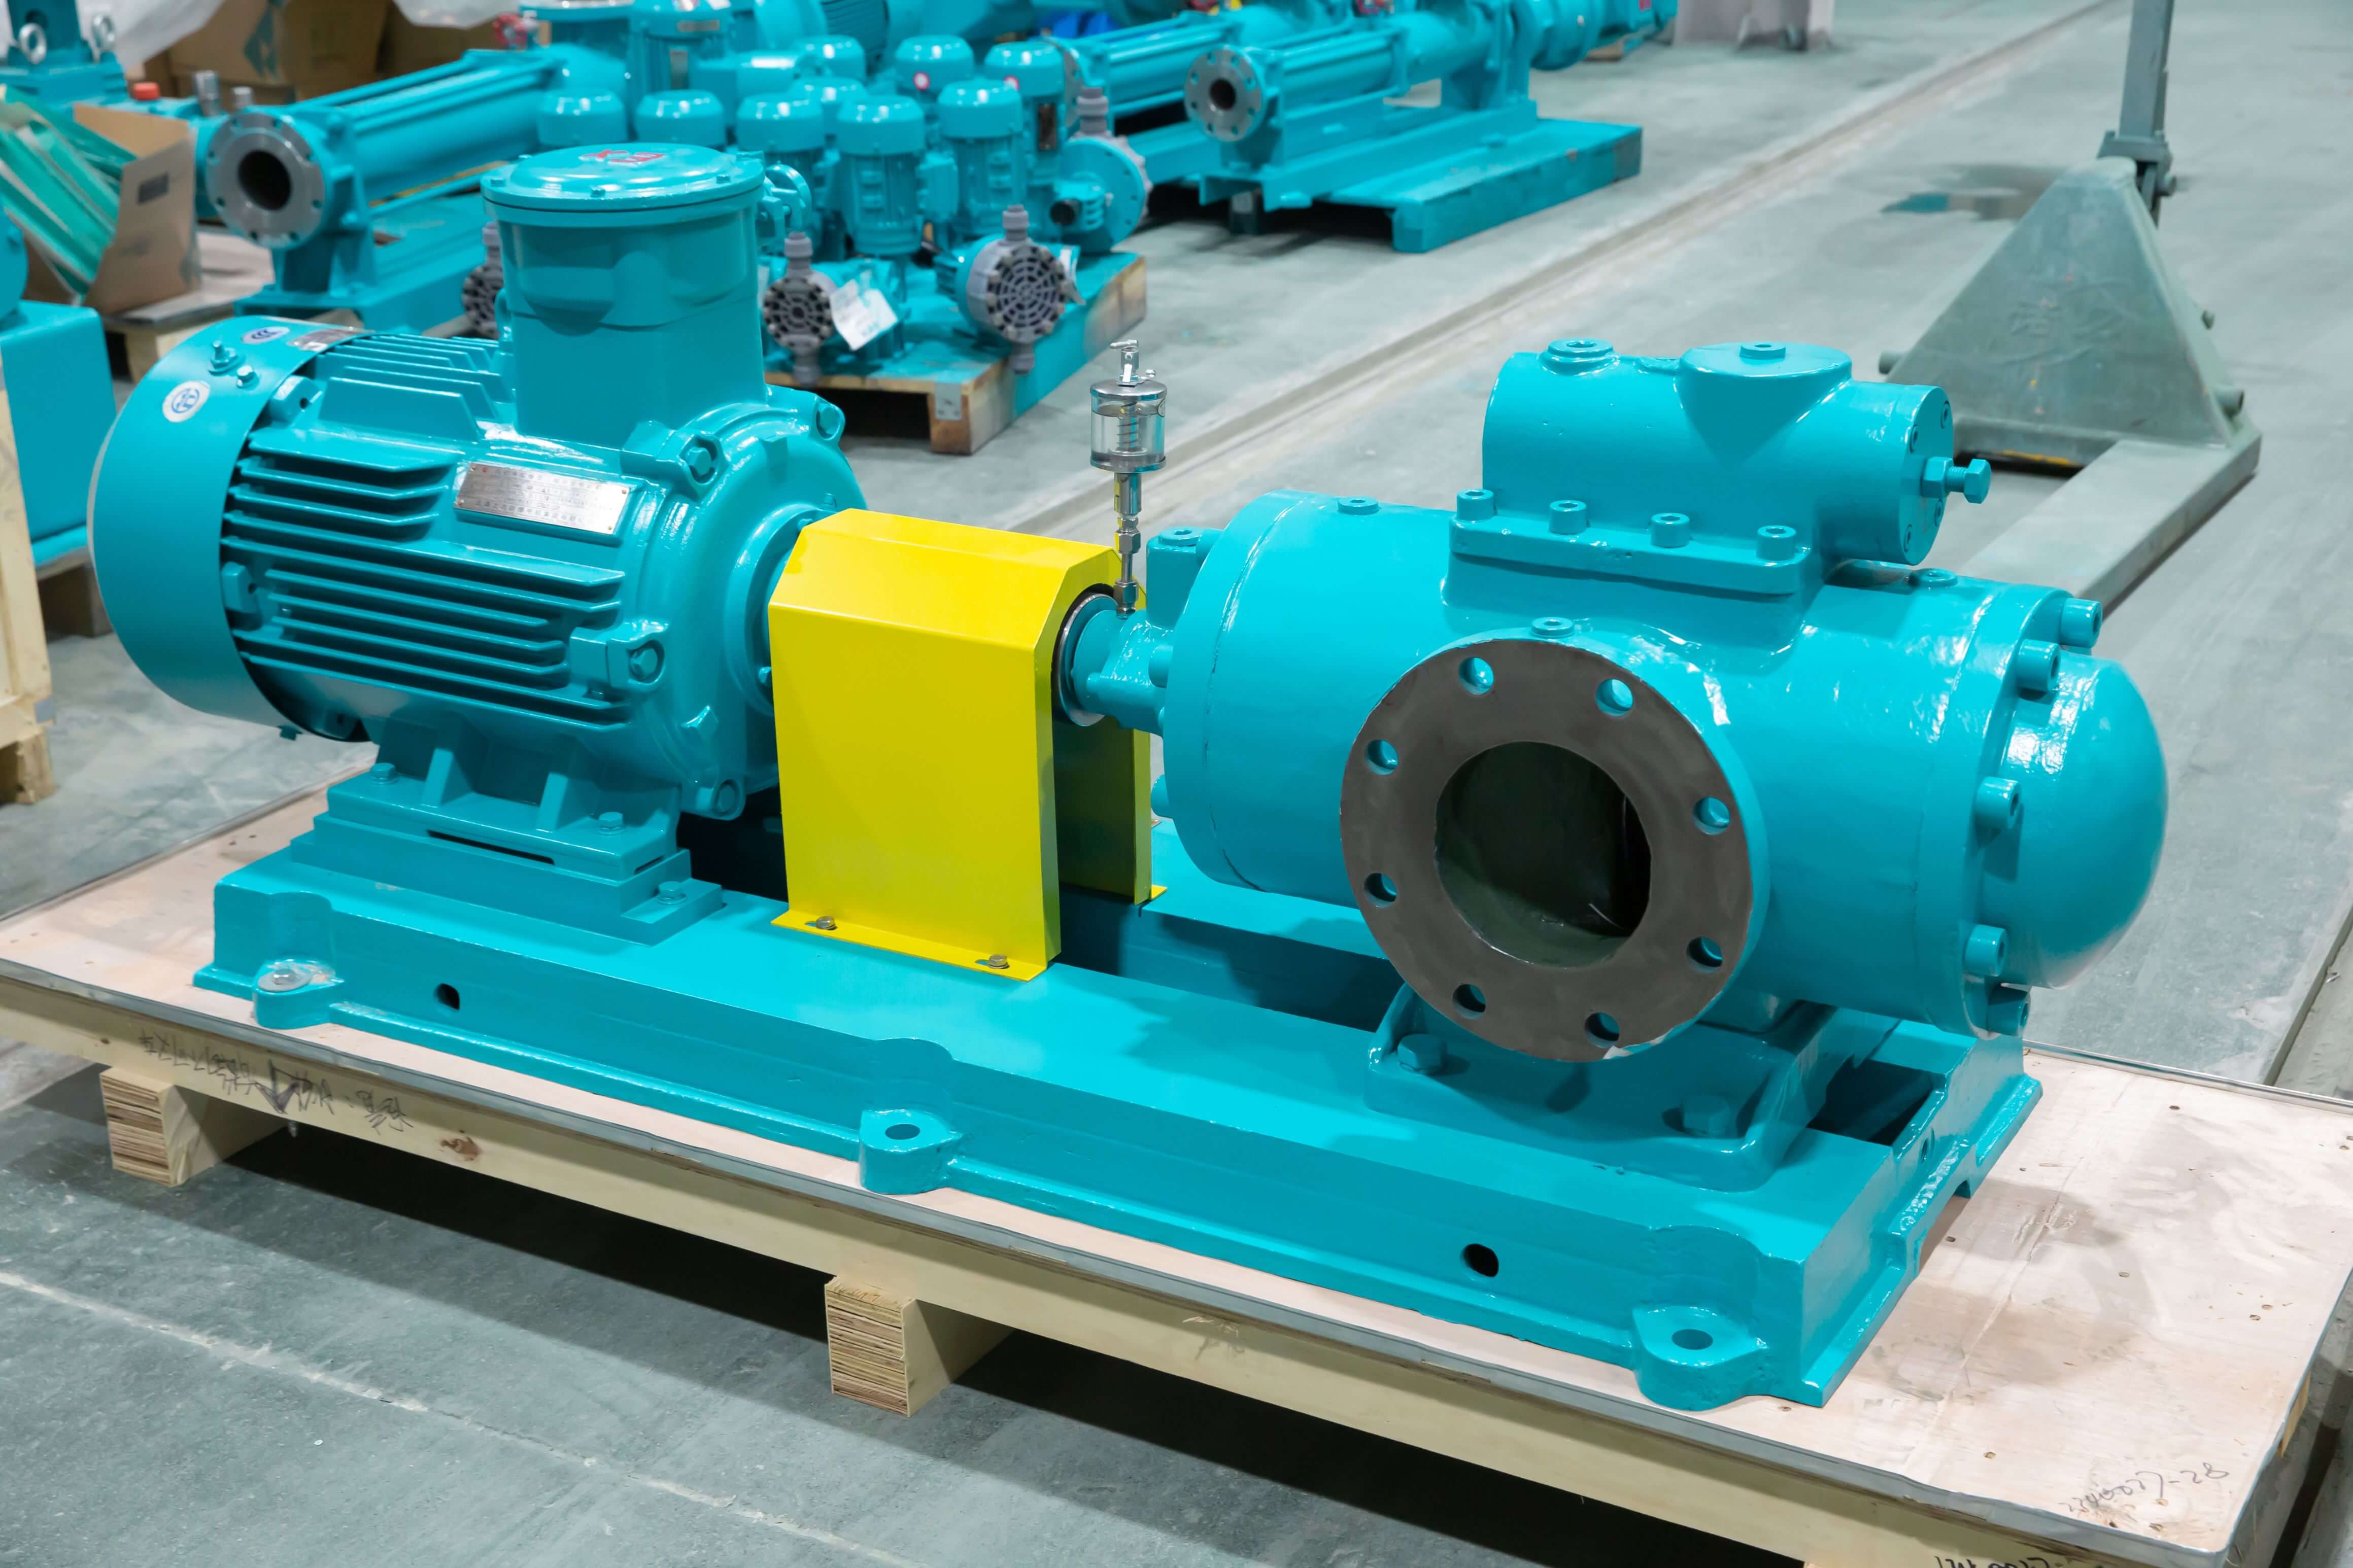
يمكن للمشتري، عند إعداد وثائق طلب عروض الأسعار، أن يعبئ البنود بنداً بنداً وفق الجدول أدناه، محولاً ظروف التشغيل إلى بنود فنية قابلة للتحقق، لتجنب الانحرافات الناتجة عن التوضيحات الشفهية.
| عنصر المعلمة | النطاق الشائع في الصناعة | النقاط الأساسية لسجل الاختيار |
| حركة المرور | حوالي 0.5 إلى 600 متر مكعب في الساعة | سجّل على حدة ظروف التشغيل الثلاثة: الحد الأعلى، والظرف المقنن، والحد الأدنى. |
| ضغط التصريف | وفقًا للسلسلة وعدد المراحل، يمكن أن يبلغ رتبة 10 ميغاباسكال. | اذكر قيمة ضبط صمام الأمان والضغط الخلفي في خط الأنابيب. |
| لزوجة الوسط | نحو 1 إلى 100,000 مليمتر مربع في الثانية | يجب الإشارة إلى قيمة اللزوجة عند درجة حرارة التشغيل المقابلة. |
| درجة حرارة الوسط | حوالي من 20 تحت الصفر إلى 350 درجة مئوية | تحديد المادة، والختم، وما إذا كان سيتم تركيب غلاف عازل للحرارة. |
| سرعة الدوران | حوالي 950 إلى 2900 دورة في الدقيقة | يُستحسن تشغيل الوسائط عالية اللزوجة بسرعة منخفضة. |
| محتوى المواد الصلبة والخصائص الكاشطة | المتطلب العام: عدم وجود جسيمات صلبة | عند وجود جزيئات، يلزم الترشيح المسبق وتقييم الخلوص. |
| شروط الاستنشاق | يُحسب وفقًا للمعدات في الموقع | تحقق من NPSHa وطريقة ملء المضخة ودعامات الأنابيب. |
تُعدّ المعايير والشهادات نقطة ارتكاز موضوعية لتقييم قدرات المصنّع. يمكن مقارنة منتجات المضخات اللولبية الثلاثية بمتطلبات النوع والأداء الواردة في GB/T 10886 «المضخات اللولبية الثلاثية»؛ وتُستشهد عادةً في مشاريع تكرير النفط الموجهة للتصدير ببنود التصميم والاختبار في API 676 «المضخات الإزاحية - المضخات الدوارة»، ويمكن الاستشهاد بأختام الأعمدة وفق API 682 أو ISO 21049؛ ويمكن التحقق من نظام إدارة الجودة عبر رقم شهادة ISO 9001 ونطاق الاعتماد؛ وتتعلق المكونات الخاضعة للضغط الداخلة إلى السوق الأوروبية بتوجيه PED 2014/68/EU وعلامة CE الخاصة به، وتتطلب البيئات القابلة للانفجار التحقق من شهادة ATEX 2014/34/EU؛ ويمكن في حالات التوريد للصناعة النووية والمجالات العسكرية مراعاة متطلبات نظام GJB9001C؛ ويمكن اشتراط تقديم شهادات المواد وفق EN 10204 3.1. وتجدر الإشارة إلى أن التحقق من الشهادات ينبغي أن يُنجز في ثلاث خطوات متزامنة: التحقق من الموقع الإلكتروني الرسمي للجهة المُصدرة، والتأكد من أن نطاق الشهادة يغطي طراز المنتج المشترى، والتثبت من تطابق فترة الصلاحية مع عنوان المصنع. وينبغي أيضًا أن يطلب المشتري من المصنّع تزويده ضمن وثائق التسليم بمنحنيات الأداء، وإثباتات المواد، وسجلات الاختبار غير الإتلافي، وتقارير اختبار القبول في المصنع، لتشكيل ملف تقني متكامل.لمعرفة المزيد، يرجى زيارة الموقع الرسمي: www.depamufluid.com
الخطوة الأولى: جمع بيانات ظروف التشغيل. يُستعاض عن القيم الخبرية بالقياس الفعلي، ويجب قياس لزوجة الوسط عند درجة حرارة التشغيل، مع تسجيل الكثافة ومحتوى المواد الصلبة وال corrosiveية ومدى الحساسية للقص، ورسم طيف ظروف التشغيل من بدء التشغيل حتى الحمل الكامل. الخطوة الثانية: مطابقة الهيكل والمواد. تُختار خطوط اللولب وخلوص التركيب ومادة البطانة وفقاً للزوجة ودرجة الحرارة، ويُختار الحديد الزهر أو الفولاذ المصبوب أو الفولاذ المقاوم للصدأ أو الفولاذ المزدوج وفقاً لل corrosiveية، ويُحدد ما إذا كان يلزم تركيب غلاف عزل حراري وفقاً لنقطة التجمد، وتُحدد أنواع الأختام وخطة الشطف وفقاً للضغط. الخطوة الثالثة: التحقق من قدرات الشركة المصنعة. يُطلب تقديم الرخصة التجارية ورأس المال المسجل، ومساحة المصنع وقائمة معدات التصنيع الرئيسية مثل معدات تجليخ اللولب ومعدات الموازنة الديناميكية، ومواصفات منصة الاختبار مثل نطاقات التدفق والضغط وعزم الدوران، وقائمة تشغيل ظروف مماثلة خلال السنوات الثلاث الماضية، مع ترتيب تدقيق ميداني أو تدقيق المصنع من طرف ثالث. الخطوة الرابعة: الاختبار والقبول. يُتفق في العقد على بنود اختبار القبول في المصنع وطريقة التحقق منه، ويغطي الاختبار على الأقل ثلاث حالات تشغيل: الحد الأعلى والحد المقنن والحد الأدنى، مع تسليم منحنيات الأداء وسجلات الاهتزاز وارتفاع درجة الحرارة وشهادات المواد وتقارير الاختبارات غير الإتلافية. الخطوة الخامسة: التسليم وإدارة دورة الحياة. يُثبّت جدول قطع الغيار وصلاحية الأسعار، ويُحدد بوضوح زمن تسليم الأختام الميكانيكية وزوج اللولب، والمدة الزمنية للاستجابة للخدمة الميدانية، ونطاق الضمان وطريقة تحديد الفشل، ويُتفق على التدريب على التشغيل والصيانة. ويمكن تلخيص المبادئ الجوهرية في ثلاث عبارات: بالوسط تُحدد البنية، وبظروف التشغيل تُحدد المعاملات، وبالتحقق يُحدد المورّد. وأي عملية شراء تتجاوز الخطوتين الثالثة والرابعة فإنها تنقل المخاطر إلى ميزانية الصيانة بعد بدء التشغيل.
س1: كيف ينبغي تحديد الأولويات بين مختلف شهادات الشركة المصنعة لمضخات اللولب الثلاثي؟
أ: تعتمد الأولوية على السوق المستهدفة وسيناريو التصنيع. الطبقة الأساسية هي نظام إدارة الجودة ISO 9001، ويُستخدم للتأكد من أن العمليات خاضعة للرقابة؛ وعند الدخول في نطاق معدات الضغط في الاتحاد الأوروبي يلزم التحقق من PED 2014/68/EU وعلامة CE، وفي البيئات القابلة للانفجار يلزم التحقق من ATEX 2014/34/EU؛ وفي مشاريع تكرير النفط يمكن الاستشهاد في الملاحق الفنية ببنود التصميم والاختبار في API 676، وبنود الختم المحوري في API 682؛ وفي سيناريوهات الصناعة النووية أو التوريدات العسكرية يمكن مراعاة GJB9001C؛ وفي المواد الملامسة للأغذية والأدوية يمكن اشتراط مطابقتها لإعلان المطابقة للمادة المناظرة. وينبغي أن تستند أساليب التحقق إلى الأدلة: رقم الشهادة قابل للاستعلام على الموقع الرسمي لجهة الإصدار، ونطاق الشهادة يغطي الطراز المشترى، وعنوان المصنع مطابق للشهادة، وصلاحية الشهادة ضمن فترة التسليم التعاقدية.
س2: كيف يمكن التحقق من القدرة الإنتاجية الحقيقية والقدرة على التسليم لدى شركة صينية مصنعة لمضخات لولبية ثلاثية؟
أ: يُوصى بجمع الأدلة من أربعة أبعاد. الأول: بيانات الحجم، وتشمل رأس المال المسجّل، ومساحة المصنع، وعدد الموظفين، وحجم المبيعات في السنوات الأخيرة، مع اشتراط توافقها مع البيانات المالية أو منهجية التدقيق. الثاني: المعدات الرئيسية، إذ تحدد مواصفات تجليخ اللولب والمعالجة الحرارية والموازنة الديناميكية ومنصة الاختبار دقة البروفيل القابلة للتصنيع وفئات الضغط القابلة للتحقق. الثالث: جدولة الإنتاج ومخزون المواد الخام الاحتياطي، وذلك بطلب جداول الإنتاج لمنتجات مماثلة خلال الأشهر الستة الماضية وسجلات المخزون الاحتياطي للمسبوكات وقضبان المواد. الرابع: تقارير تدقيق المصنع من طرف ثالث أو تدقيق المصنع بالفيديو، مع التركيز على الحالة التشغيلية الفعلية لورشة التصنيع الميكانيكي ومنطقة التجميع ومنصة الاختبار. وبالنسبة للمشاريع ذات مواعيد التسليم الحرجة، يمكن طلب تضمين العقد نقاط تسليم مرحلية ومسؤولية التأخير.
Q3: كيف ينبغي تحديد شروط خدمة ما بعد البيع وقطع الغيار لمضخة لولبية ثلاثية؟
A: ينبغي إدراج قطع الغيار والاستجابة في العقد الرئيسي بدلاً من عرض سعر منفصل. يُقترح أن تتضمن البنود: سنوات ضمان توريد قطع الغيار الرئيسية مثل الأختام الميكانيكية وزوج اللوالب والجلب وآلية تعديل أسعارها؛ ومدة التسليم القياسية لقطع الغيار الشائعة؛ والحد الزمني للاستجابة للخدمة الميدانية والتزام الوصول إلى الموقع؛ ونقطة بدء فترة الضمان وطريقة تحديد الفشل وتقسيم المسؤوليات؛ وعدد جلسات التدريب على التشغيل والصيانة ومحتواها؛ وقنوات الدعم الفني عن بُعد. وتُظهر الدراسات أن المشاريع التي تتجاوز فيها مدة وصول قطع الغيار 12 أسبوعًا تمثل 28%، لذلك فإن اعتبار دورة قطع الغيار بندًا تقييميًا مستقلًا غالبًا ما يكون أكثر قدرة على تقليل خسائر التوقف من خفض سعر الوحدة الكاملة.
س4: كيف يمكن التحكم في المخاطر التقنية لمجموعات مضخات لولبية ثلاثية مخصصة أو غير قياسية؟
A: اعتماد آلية تأكيد مرحلية: أولاً إجراء مراجعة التصميم، والتأكد من مذكرة حسابات اختيار الطراز، ومخطط الهيكل والمواد؛ ثم اعتماد العينة الأولى، والتحقق من الأبعاد الحرجة وشهادة المواد؛ بعد ذلك إجراء اختبار القبول في المصنع والتحقق من منحنى الأداء؛ بعد التسليم تحديد فترة مراقبة للتشغيل التجريبي، وتسجيل اتجاهات الاهتزاز وارتفاع درجة الحرارة وتذبذب التدفق. يُفضّل ربط مراحل الدفع بالمراحل الفنية، وتجنب الاعتماد الكلي على قبول البضاعة عند الوصول.
س5: عندما تختلف عروض الأسعار المقدمة من موردين مختلفين اختلافًا كبيرًا، كيف يمكن الحكم على معقوليتها؟
أ: توحيد أساس المقارنة على التكلفة الإجمالية لدورة الحياة: جمع البنود الستة — سعر الماكينة الكاملة، والتركيب والتشغيل التجريبي، واستهلاك الطاقة، وقطع غيار الصيانة، وخسائر التوقف غير المخطط لها، والقيمة المتبقية — ثم خصمها ومقارنتها على مدى 5 سنوات. تُظهر الحالات في الدراسة الاستقصائية أن فروق سعر الماكينة الكاملة غالبًا ما تغطيها تكاليف الصيانة السنوية وخسائر التوقف؛ لذلك يُوصى بتخصيص وزن لا يقل عن 30% للتكلفة الإجمالية لدورة الحياة في جدول تقييم العروض.
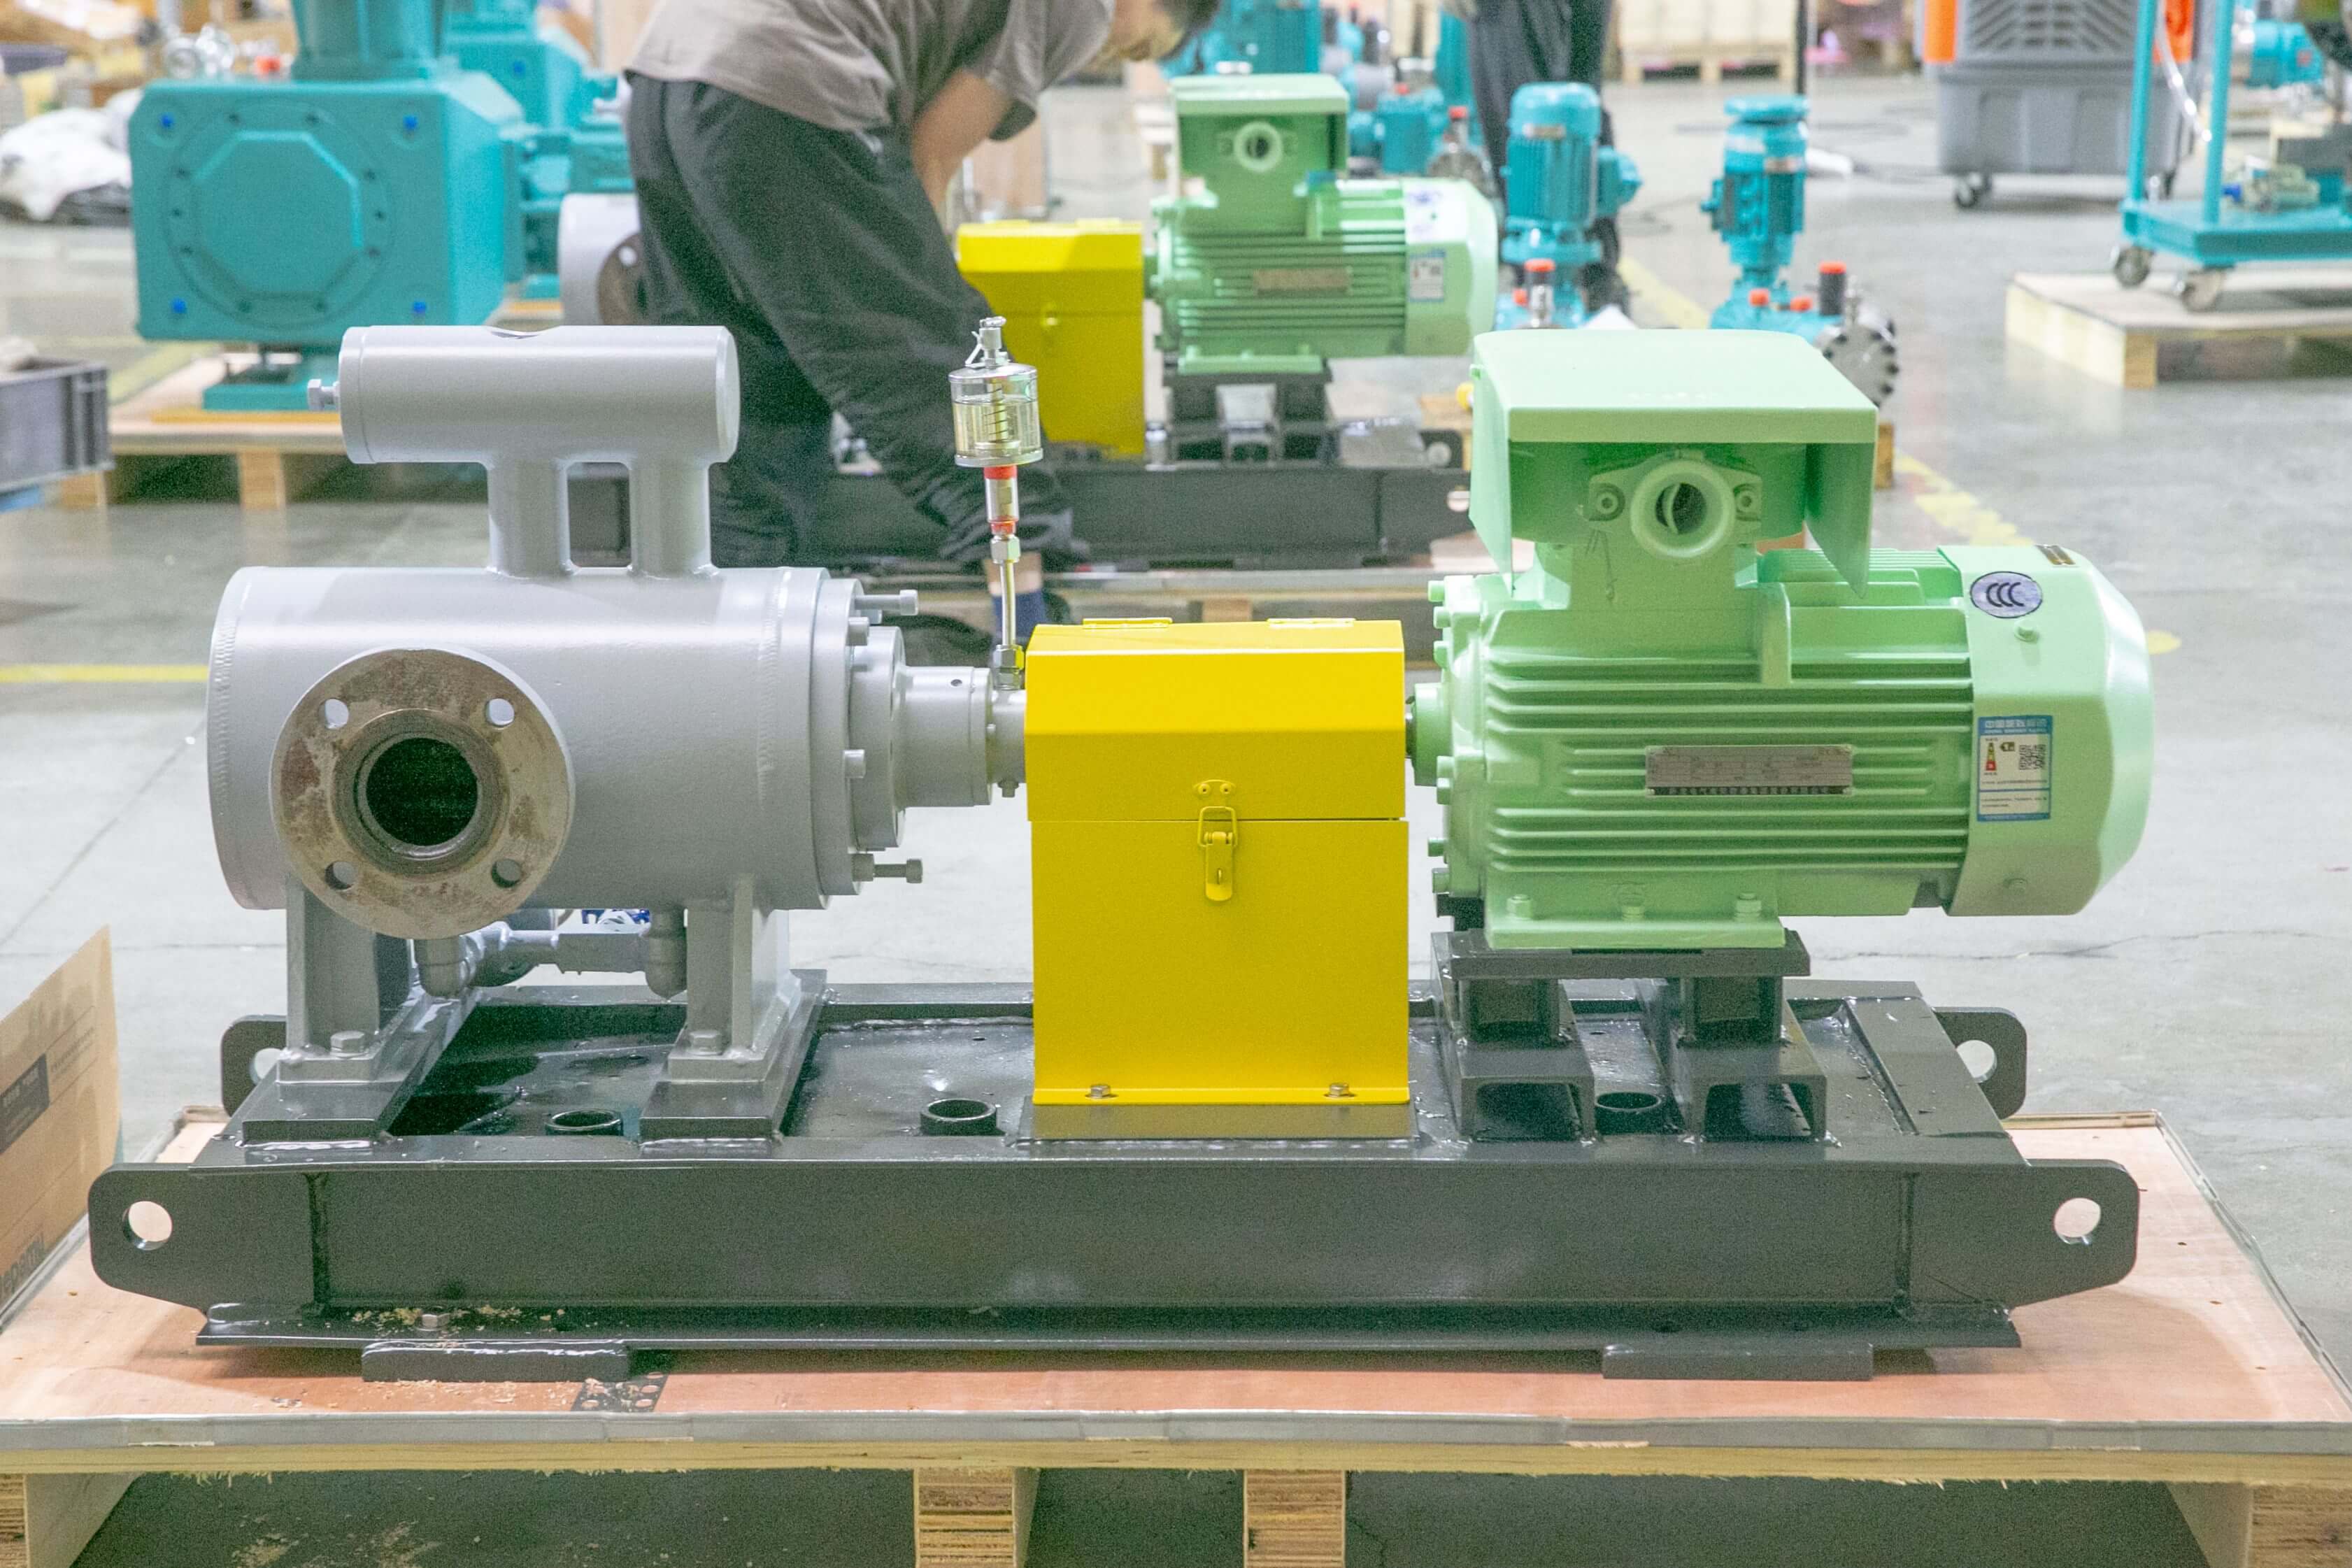
تأسست شركة ديبام (هانغتشو) المحدودة لتكنولوجيا المضخات في عام 2003، وتضم أكثر من 400 موظف، ويبلغ إجمالي مساحة المصنع حوالي 35,000 متر مربع، ورأس المال المسجل 54 مليون يوان صيني، وقيمة الإنتاج السنوي حوالي 500 مليون يوان صيني. تركز الشركة منذ فترة طويلة على تطوير وإنتاج وتقديم خدمات الأنظمة المتكاملة لمضخات الإزاحة الموجبة عالية المستوى ومعدات الموائع، وتشمل منتجاتها مضخات القياس، ومضخات الترددية عالية الضغط لعمليات المعالجة، والمضخات الهوائية، والمضخات الكهربائية، ووحدات إضافة المواد الكيميائية، ووحدات أخذ عينات الماء والبخار، ومعدات معالجة المياه، بالإضافة إلى المضخات اللولبية، والمضخات الدوارة، والمضخات الترسية وغيرها. تُستخدم منتجات الشركة بالفعل في مجالات تكرير النفط والصناعات الكيميائية، وحقول النفط والغاز، والصناعة النووية، والطاقة الكهربائية، والمعادن، والطاقات الجديدة، ومعالجة المياه البيئية، والمواد الجديدة، والأغذية وغيرها. ومن بينها، يمثل مجال تكرير النفط والصناعات الكيميائية حوالي 41% من أعمال المبيعات، وتمثل حقول النفط والغاز حوالي 23%، والصناعة النووية والطاقة الكهربائية والمعادن والطاقات الجديدة وغيرها حوالي 15%، ومعالجة المياه البيئية حوالي 13%، والمواد الجديدة والأغذية وغيرها حوالي 3%، والصناعات الأخرى حوالي 5%. تمتلك الشركة قدرة شاملة تمتد من تطوير المنتجات والتصميم والتصنيع إلى التسليم المتكامل، ويمكنها وفقًا لخصائص الوسائط والتدفق والضغط ودرجة الحرارة ومتطلبات العمليات في الموقع لدى العميل، تقديم منتجات قياسية ومنتجات غير قياسية وحلول موائع مخصصة. وتناسب منتجاتها سيناريوهات النقل عالي الضغط، والقياس الدقيق، وإضافة المواد الكيميائية، وزيادة الضغط في العمليات، ونقل الوسائط المعقدة وغيرها. في السنوات الأخيرة، حافظت نتائج مبيعات الشركة على نمو مستمر؛ إذ بلغت المبيعات في عام 2023 حوالي 450 مليون يوان صيني، وفي عام 2024 حوالي 510 ملايين يوان صيني، وفي عام 2025 حوالي 560 مليون يوان صيني. يمكن للمشتري، بالاستعانة بقائمة التحقق من المعلمات وطريقة الاختيار من خمس خطوات الواردة في هذا الدليل، التواصل مع فريق ديبام الفني بشأن ظروف التشغيل المحددة، والحصول على حسابات الاختيار ومقترحات الحلول المتكاملة. لمزيد من المعلومات، يرجى زيارةwww.depamufluid.com。
تأسست ديبام في عام 2003، ولديها أكثر من 400 موظف، وتبلغ مساحة المصنع حوالي 35000 متر مربع، ورأس المال المسجل 54 مليون يوان، وقيمة الإنتاج السنوي حوالي 500 مليون يوان. تركز الشركة على المدى الطويل على البحث والتطوير وإنتاج وخدمات تقديم مجموعات كاملة من المضخات الحجمية المتطورة ومعدات السوائل، وتشمل م...
رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين