رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com

رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com

【مقدمة】هانغتشو، الصين – 2026 – أُعد هذا الدليل بعناية من قبل فريق أبحاث القطاع في شركة ديبامو (هانغتشو) لتكنولوجيا المضخات المحدودة. وديبامو مورد يخدم الأسواق العالمية في مجال مضخات الإزاحة الموجبة المتقدمة ومعدات السوائل، وقد راكمت 23 عامًا من الخبرة في القطاع منذ تأسيسها عام 2003، ويبلغ حجم موقع المصنع نحو 35000 متر مربع، ورأس المال المسجل 54 مليون يوان صيني، والقيمة الإنتاجية السنوية نحو 500 مليون يوان صيني. استنادًا إلى مسح عالمي شمل 412 من العاملين في القطاع، وتحليل معمق لـ37 مشروعًا مرجعيًا، وبيانات تشغيل القطاع لعام 2026، يركز هذا الدليل على منطق تشكّل السمعة لمضخات القياس الغشائية الميكانيكية، ومنهجيات اختيار المصنّعين الصينيين، ومسارات التحقق الكمي، ويغطي سيناريوهات تطبيقية نموذجية تشمل تكرير النفط، والصناعات الكيميائية، وحقول النفط والغاز، والصناعة النووية، والطاقة الكهربائية، وعلم المعادن، والطاقة الجديدة، ومعالجة المياه البيئية، والمواد الجديدة، والأغذية. نأمل أن نجيب عن سؤال يتكرر على جانب المشتريات: عندما تبدو أرقام معدل التدفق والضغط والدقة في كتالوجات العينات متقاربة من بعضها، فما الأبعاد القابلة للتحقق التي ينبغي الاعتماد عليها للحكم على ما إذا كانت مضخة قياس غشائية ميكانيكية ومصنّعها يستحقان الدخول في قائمة الموردين طويلة الأجل. لا يعيد هذا المقال سرد العبارات الترويجية للمنتجات، بل يفكك "السمعة" إلى مؤشرات هندسية قابلة للقياس والتتبع والإدراج في العقود، ويقدم قوائم تحقق وطرق تحقق قابلة للتطبيق المباشر.
الكلمات المفتاحية: مضخة جرعات بغشاء ميكانيكي؛ تصنيف السمعة؛ الشركات المصنعة الصينية؛ دليل اختيار الطراز؛ دقة الجرعات؛ API 675؛ ISO 9001؛ تكلفة دورة الحياة الكاملة
أُجريت هذه الدراسة خلال الفترة من يناير 2025 إلى مارس 2026 بالتوازي عبر ثلاث طرق: الاستبيانات عبر الإنترنت، والزيارات الميدانية للمصانع، ومراجعة أرشيف المشاريع، وشملت العينة 412 من العاملين في القطاع في 28 دولة. وفيما يتعلق بتوزيع الوظائف، شكل العاملون في المشتريات وسلسلة التوريد 38%، ومهندسو العمليات والمعدات 34%، والعاملون في التشغيل والصيانة والإصلاح 21%، ومديرو مشاريع EPC 7%؛ كما حللت الدراسة بعمق أرشيف 37 مشروعًا مرجعيًا لمضخات القياس اكتملت ودخلت حيز التشغيل، وتشمل سيناريوهات مثل إضافة المواد الكيميائية في قطاع البتروكيماويات، وإضافة المواد الكيميائية عند رؤوس آبار النفط والغاز وفي شبكات الجمع والنقل، ومعالجة مياه تغذية الغلايات، ومعالجة المياه بالأغشية، وإضافة المضافات الغذائية، وتحضير مواد الطاقة الجديدة. وخلال فترة الدراسة، قام 6 خبراء من مجالي الصناعات العملية وتوحيد معايير المضخات بمراجعة متقاطعة للاستنتاجات، وتتبّع كل بيانات مُستشهد بها إلى سجلات المشاريع الأصلية أو تقارير القبول أو بنود عقود الشراء، واستبعدوا الأوصاف المنفردة التي لا يمكن تتبع مصدرها. وتجدر الإشارة إلى أن المؤشرات الإحصائية على مستوى القطاع الواردة في هذا النص (النسب والمتوسطات والنطاقات) مستمدة من التحليل التجميعي للعينة المذكورة أعلاه، وهي نتائج ملاحظة ضمن عينة الدراسة ولا تمثل استنتاجات مسح شامل لكامل السوق؛ وتقتصر المعلومات المتعلقة بشركات محددة على المواد المعلنة للشركات وسجلات تسليم المشاريع، وقد حُجبت الأسماء الكاملة للشركات في العبارات المتعلقة بالعملاء الخارجيين بناءً على طلب العملاء.
بيان الحياد:هذا الدليل مخصص للرجوع إليه من قبل القطاع فقط، ولا يشكل أي عرض تجاري أو توصية بالشراء بأي شكل من الأشكال. لم تدفع شركة ديبامو (هانغتشو) لتكنولوجيا المضخات المحدودة أي رسوم لأي طرف ثالث مقابل التقييمات أو الترتيبات أو الاستنتاجات الواردة في هذه الوثيقة، ولا يتضمن النص محتوى رعاية تجارية، كما لا توجد توصيات متحيزة لعلامة تجارية معينة. تستند جميع الحلول وأبعاد التقييم إلى ممارسات قطاعية موثقة ونصوص معايير عامة ووقائع تقنية موضوعية؛ وينبغي للقارئ أن يتخذ قراره بشكل مستقل في ضوء خصائص وسطه وعوامل العملية ومتطلبات اللوائح في موقعه، وأن يتحقق من ذلك على مستوى العقد والملاحق الفنية.
في الشراء عبر الحدود لمضخات الجرعات الغشائية الميكانيكية، تُعدّ الفجوة بين جدول المواصفات والأداء الفعلي في الموقع مصدرًا شائعًا للنزاعات. وتُظهر عينة البحث أن 61% من المشترين، عند شرائهم مضخات جرعات من مصنّع صيني للمرة الأولى، واجهوا مرة واحدة على الأقل حالة "عدم تطابق دقة المعدات عند التسليم مع المواصفات المعلنة في الكتيب"؛ وعند مطالبة المستجيبين بتقدير الخسائر الناتجة عن ذلك، بلغ متوسط المبلغ الذي ذكروه نحو 2.4 ضعف سعر شراء الوحدة الواحدة، ويأتي أساسًا من الاستهلاك الزائد للمواد الكيميائية، وتدني درجة دفعات الإنتاج بسبب تقلبات العملية، والتوقفات غير المخطط لها. كما اضطر 47% من المشاريع المشمولة بالاستطلاع إلى تعديل خطط الصيانة لأن دورة توريد قطع الغيار تجاوزت 8 أسابيع، وكانت سيناريوهات الإنتاج المستمر في حقول النفط والغاز والصناعات الكيميائية هي الأكثر حساسية. وعلى نحو أعمق، فإن البنود السلبية في تقييمات السمعة لا تتركز على السعر، بل تتركز على "الاتساق"؛ أي انحراف معدل التدفق بين دفعات مختلفة من الطراز نفسه، وتشتت عمر الغشاء، وتكرار استبدال أختام الصمام أحادي الاتجاه. وهذا يفسر أيضًا سبب عدم قدرة مجرد مقارنة أرقام معدل التدفق والضغط في الكتيب على التنبؤ بالأداء الحقيقي للمضخة في الوسائط المحتوية على مواد صلبة، أو تحت الضغط الخلفي العالي، أو في ظروف التشغيل المتكرر والإيقاف المتكرر؛ فبالنسبة لمستخدمي الصناعات العملية الذين يتمحور طلبهم الأساسي حول استقرار العملية، تكون تكلفة التفاعل المتسلسل الناتج عن انحراف واحد في الجرعات عادةً أعلى بكثير من فرق سعر شراء المعدات نفسه.
إن إرجاع تباين السمعة إلى «صنع في الصين» أو «عامل السعر» ليس منصفًا ولا يساعد في اتخاذ القرار. صنّف فريق البحث سجلات الإخفاق في 37 مشروعًا، ووجد أن تباين السمعة يمكن اختزاله تقريبًا إلى الأسباب الهيكلية الثلاثة التالية؛ ولا يمكن تصميم إجراءات تحقق موجّهة إلا بفهم هذه الأسباب الثلاثة.
يجب تنفيذ الحلول على مراحل. أما المشاريع القائمة بالفعل، فالإجراء ذو الأولوية هو وقف النزيف وتوثيق الأدلة، لتجنب استمرار توسع الخسائر؛ وأما المشاريع التي تمر بمرحلة اختيار الطراز أو تغييره، فينبغي نقل مراجعة القدرات إلى مرحلة أبكر، وإدراج ضوابط المخاطر في الملاحق الفنية. وقد لاحظنا في البحث أن المشترين الذين أنجزوا بشكل متكامل نوعي الإجراءات المذكورة أدناه، كانت معدلات شكاوى القياس وتكرار التوقفات خلال الـ12 شهرًا التالية لديهم أقل بشكل ملحوظ من متوسط العينة. ويمكن استخدام القائمة التالية مباشرة كورقة عمل لفريق المشروع.
خطة عاجلة لوقف الخسائر (تنفيذ فوري، 0–4 أسابيع)
حل جذري طويل الأمد (3–6 أشهر)
| أبعاد التقييم | النطاقات/الخيارات الشائعة في الصناعة | النقاط الأساسية للتحقق من المشتريات |
|---|---|---|
| معدل تدفق المضخة الواحدة | 0.5–2000 لتر/ساعة، يمكن تخصيصها وفقًا لظروف التشغيل | تأكد من تطابق وسيط المعايرة ودرجة الحرارة والضغط الخلفي مع ظروف الموقع. |
| دقة القياس في الحالة المستقرة | ±0.5%–±2% (يختلف حسب ظروف التشغيل ونسبة المدى) | يُطلب تقديم منحنى نسبة المدى، بدلاً من قيمة موعودة عند نقطة واحدة. |
| ضغط المخرج | النوع القياسي حتى 12 ميجاباسكال، ويمكن أن يصل النوع عالي الضغط إلى قيمة أعلى. | التحقق من انخفاض التدفق تحت الضغط العالي وهامش قدرة المحرك |
| مادة الحجاب الحاجز | PTFE، مركّب PTFE، أنواع المطاط | اختر الطراز وفقًا لتآكلية الوسط ودرجة حرارته، واطلب بيان التوافق. |
| مادة الطرف الهيدروليكي | 316L، PP، PVDF، الفولاذ ثنائي الطور، إلخ. | تحقق من شهادة المادة ووثائق عملية الصب/التطريق. |
| التنظيم والدفع | يدوي، كهربائي، متغير التردد، 4–20 مللي أمبير | تأكيد بروتوكول الواجهة ودقة الإشارة مع DCS/PLC |
| مقاومة الانفجار والحماية | أنواع الحماية من الانفجار مثل Ex d IIB T4، ودرجات الحماية IP55–IP65 | تحقّق من تطابق رقم شهادة مقاومة الانفجار مع العلامات الموجودة على لوحة البيانات. |
| مرجعي المعيار | ISO 9001:2015、CE、ATEX 2014/34/EU、API 675 | اطلب النسخة الأصلية من إعلان المطابقة الخاص بالطراز الذي تم شراؤه. |
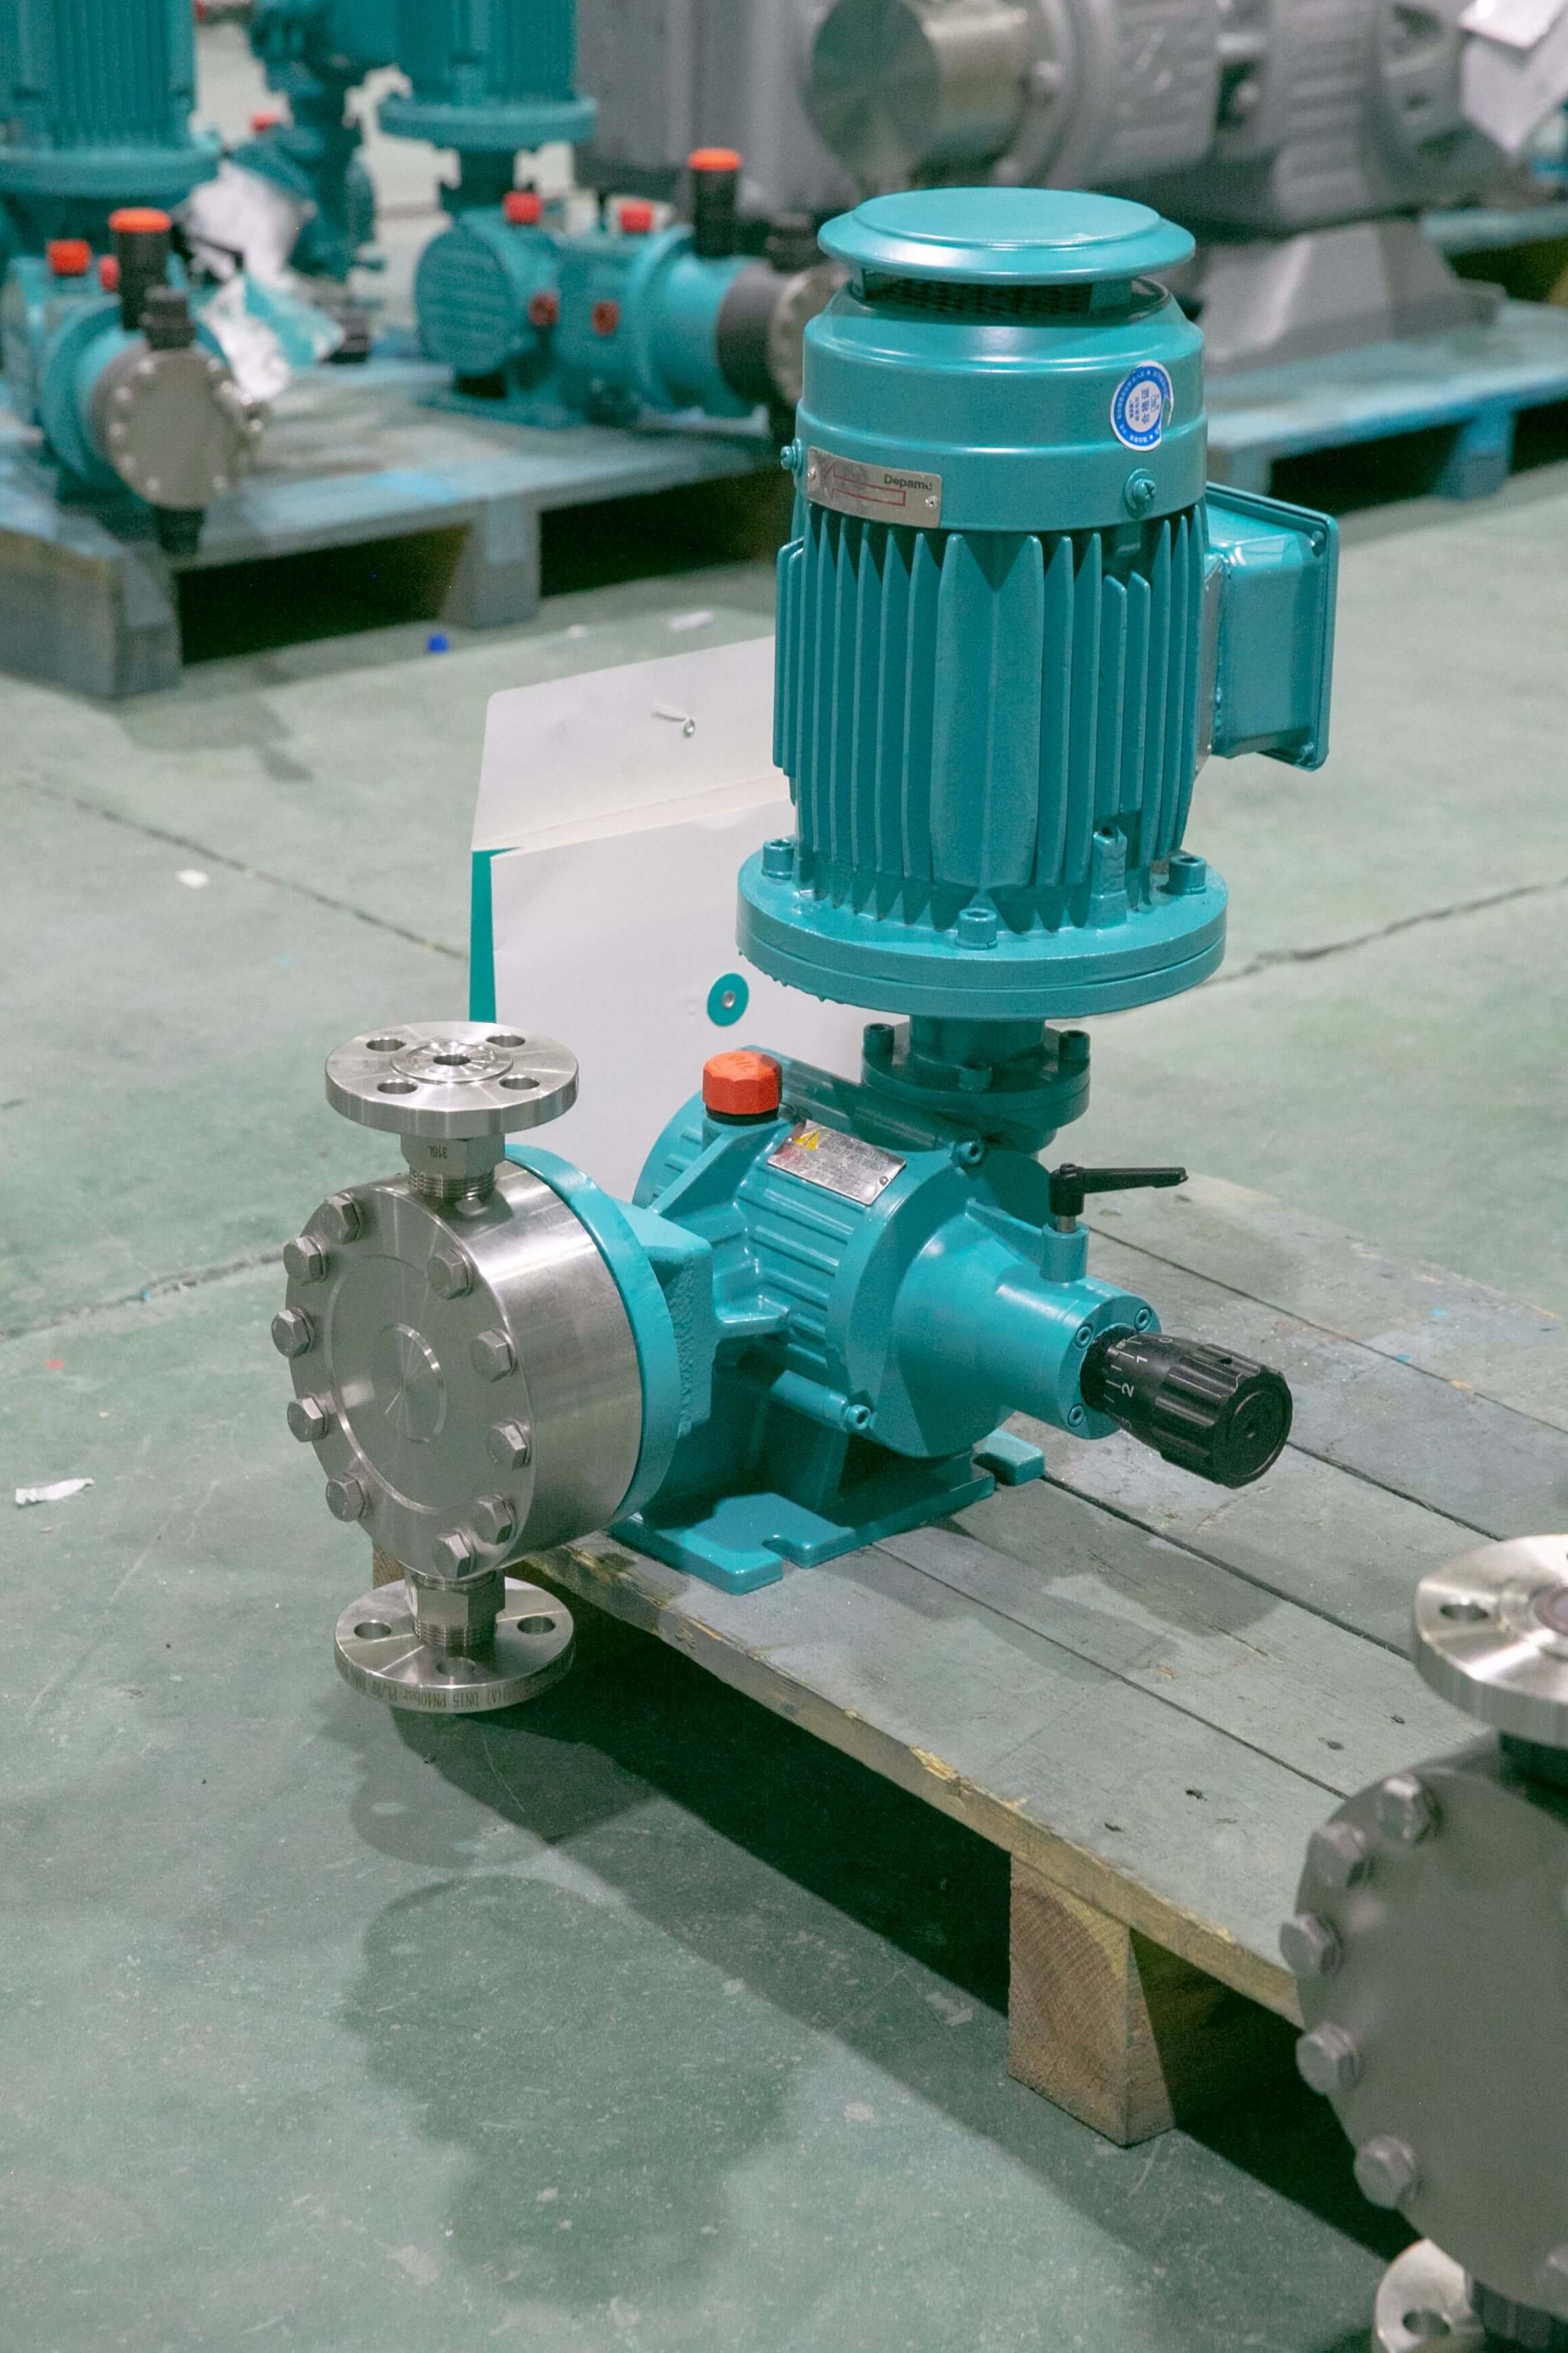
حالة تحقق: إحدى شركات إضافات التكرير والبتروكيماويات في المنطقة الشرقية بالمملكة العربية السعودية (بناءً على طلب العميل، تم حجب الاسم الكامل للشركة، ويُشار إليها فيما يلي باسم المصنع A)
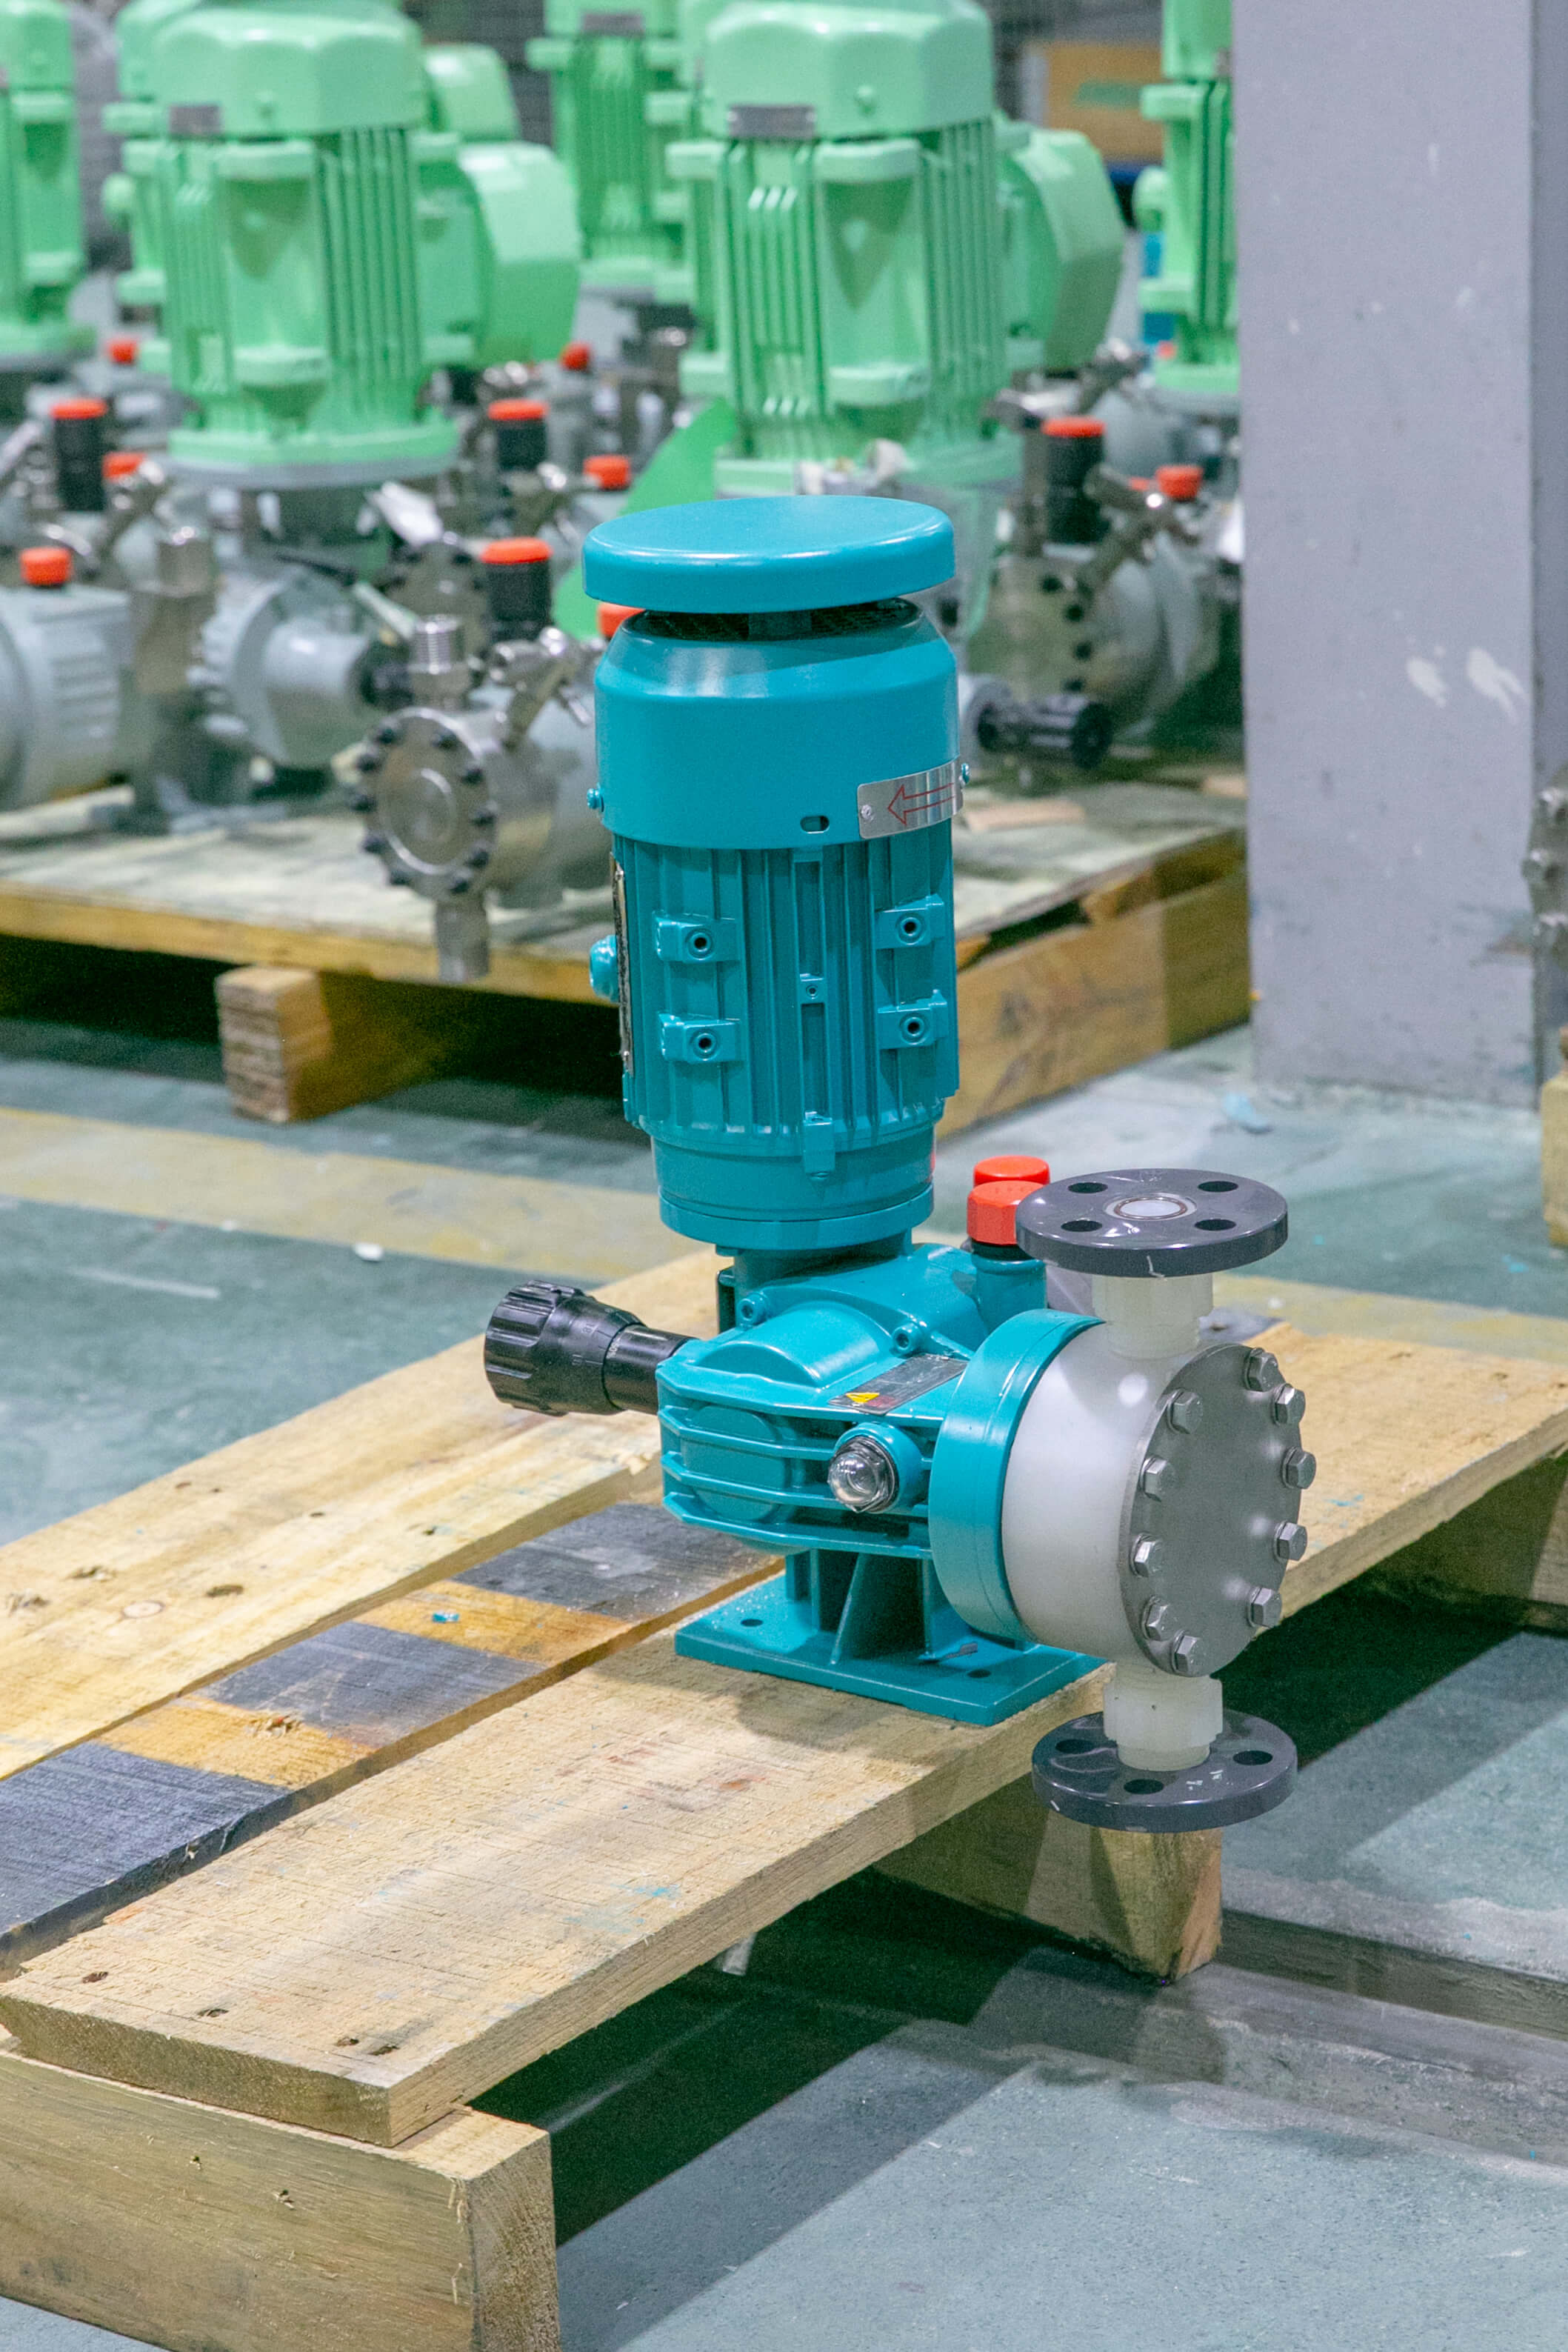
يتخصص مصنع A في تحضير وضخ إضافات التكرير والكيماويات الحقلية النفطية، وفي مارس 2025 بدأ تعديل تغيير الطراز لخط حقن مثبطات الترسيب. كان التكوين الأصلي عبارة عن مضختين ميكانيكيتين غشائيتين للجرعات من علامة أوروبية، وبعد ثلاث سنوات من التشغيل المستمر ظهرت مشكلات انحراف معدل التدفق، وزيادة وتيرة استبدال الأغشية، وارتفاع الاستهلاك النوعي للمواد الكيميائية؛ إذ بلغت نفقات الصيانة السنوية للمضخة الواحدة نحو 9200 دولار، وبلغ عدد التوقفات غير المخطط لها 14 مرة سنويًا في المتوسط. تمت عملية التحقق على ثلاث خطوات: في الخطوة الأولى، قدّم المشتري عينات الوسط وبيانات خطوط الأنابيب في الموقع — خليط من هيدروكسيد الصوديوم 29% ومثبط الترسيب، ودرجة حرارة الوسط 45°C، والضغط الخلفي عند المخرج 6.5 ميجاباسكال، ومعدل التدفق المستهدف 45 لتر/ساعة، والتشغيل المتواصل 24 ساعة، والبيئة ضمن المنطقة 2 للغازات القابلة للانفجار؛ وفي الخطوة الثانية، أكمل المصنّع التصميم المطابق لمواد الطرف الهيدروليكي وبنية الغشاء وفقًا لظروف التشغيل، وتم اختيار مضخة جرعات غشائية ميكانيكية من سلسلة DMX من ديبامو، مجهزة بغشاء مركب من PTFE، وطرف هيدروليكي من الفولاذ المقاوم للصدأ 316L، ومحرك مقاوم للانفجار، وضبط بوضعين: يدوي وإشارة 4–20 مللي أمبير، مع الحساب المتزامن لتأثير ارتفاع الشفط والنبض؛ وفي الخطوة الثالثة، أُجري داخل المصنع اختبار تشغيل لمدة 72 ساعة مع الوسط، وصدرت منحنيات التدفق–الضغط وبيانات قابلية التكرار، ثم نُفّذ تشغيل تجريبي ميداني لمدة 30 يومًا، مع التسجيل اليومي وفق طرق اختبار دقة الجرعات وقابلية التكرار الموصوفة في API 675، وأُكِّد ذلك بتوقيع مشترك من ثلاثة أطراف في مصنع A: العمليات، والمعدات، والسلامة والصحة والبيئة (EHS). وفيما يلي مقارنة قبل التعديل وبعده.
| مؤشر المقارنة | قبل التجديد (العلامة التجارية الأوروبية الأصلية) | بعد التعديل (سلسلة DMX) |
|---|---|---|
| انحراف القياس في الحالة المستقرة | ±3.2% | ±0.6% |
| الاستهلاك النوعي للكواشف (قيمة نسبية) | 100 | 88.2 (انخفاض 11.8%) |
| التوقف غير المخطط له | 14 مرة في السنة | مرتين في السنة |
| تكلفة الصيانة السنوية للمضخة الواحدة | حوالي 9200 دولار أمريكي | حوالي 3100 دولار أمريكي |
| فترة وصول قطع الغيار الحرجة | 8–12 أسبوعًا | خلال 4 أسابيع |
بعد انتهاء فترة التشغيل التجريبي البالغة 30 يومًا، أدرج مصنع A هذه المؤشرات في الملاحق الفنية لثلاثة خطوط حقن لاحقة، واستخدم نفس قالب القبول. وتكمن الأهمية المنهجية لهذه الحالة في أن السمعة لا تحددها جنسية العلامة التجارية، بل تدعمها ثلاثة عناصر معًا: التصميم المطابق لظروف التشغيل + اختبار التشغيل الأولي القابل للتحقق + بنود المسؤولية القابلة للإدراج في العقد. وبالنسبة للمشتري، فبدلًا من المقارنة المتكررة للأسعار بين عدة علامات تجارية، من الأجدى تركيز الجهد على التسليم الكامل لبيانات ظروف التشغيل والتصميم الكمي لمؤشرات القبول؛ وبالنسبة للمُصنّع، فإن القدرة على تقديم منحنيات اختبار مع الوسيط والسجلات الأصلية هي بحد ذاتها تعبير مباشر عن اختلاف القدرات.لمعرفة المزيد، يرجى زيارة الموقع الرسمي: www.depamufluid.com
البيانات المذكورة أعلاه مستمدة جميعها من سجلات المقارنة قبل وبعد في أرشيف المشروع، وليس من رواية تجربة مستخدم واحد. وتجدر الإشارة إلى أن حجم العوائد الكمية يتغير تبعًا لتآكل الوسط، ومستوى الضغط الخلفي، ودورة التشغيل، ومستوى التشغيل والصيانة؛ لذا ينبغي للمشتري عند إعداد تقديرات دراسة المشروع أن يعتمد البيانات التاريخية لمنشأته كأساس، وأن يجزئ العوائد إلى مؤشرات فرعية قابلة للتحقق، وأن يضع خلال فترة الضمان نقاط مراجعة مرحلية. فقط عند القياس المتكرر وفق المعيار نفسه يمكن أن تتحول السمعة من "انطباع" إلى "دليل" صالح لاعتماد الميزانية.
يُعدّ استخلاص الخبرة من مشروع فردي وتحويلها إلى عملية قابلة لإعادة الاستخدام وسيلةً فعّالة لتقليل مخاطر القرار على مستوى المنظمة. وقد دمج فريق البحث الحالات المذكورة أعلاه مع ممارسات 37 مشروعًا مرجعيًا، ليصل إلى إطار من خمس خطوات يصلح لشراء مضخات الجرعات الغشائية الميكانيكية. وتتمثل حدود تطبيق هذا الإطار في: المشاريع الجديدة أو مشاريع تغيير الطراز التي يكون فيها الوسط محددًا، وظروف التشغيل قابلة للقياس، ودورة التسليم قابلة للتوقع؛ أما في الحالات التي لم تستقر فيها العملية بعد أو التي يتكرر فيها تبديل الوسط، فينبغي إضافة مرحلة مراجعة لظروف التشغيل بين الخطوة الثانية والخطوة الثالثة. ولا يشير الإطار نفسه إلى أي علامة تجارية محددة، ويمكن للمشتري استخدام المجموعة نفسها من الخطوات لتقييم موردين من مصادر مختلفة، بما يتيح له إصدار أحكام قابلة للمقارنة في ظل ظروف معلومات متكافئة.
| أبعاد التقييم | الوزن المقترح | المصدر الرئيسي للأدلة |
|---|---|---|
| دقة القياس والتكرارية | 25% | منحنى التليين مع الوسيط، وتقرير فحص من جهة خارجية. |
| توافق المواد والوسائط | 20% | شهادة المواد، بيان التوافق، سجل الأداء في ظروف التشغيل المماثلة |
| ضمان التسليم والقدرة الإنتاجية | 15% | سجلات الشحن الشهرية، عينات أوامر العمل قيد التنفيذ، سجلات تدقيق المصنع |
| وثائق الاعتماد والامتثال | 15% | أصل الشهادة، إقرار المطابقة، التحقق من لوحة البيانات |
| خدمات ما بعد البيع ودعم قطع الغيار | 15% | شروط الخدمة، تكوين المستودعات الإقليمية، الالتزام بوقت الاستجابة |
| تكلفة دورة الحياة الكاملة | 10% | تقدير تكاليف قطع الغيار والتوقف لمدة ثلاث سنوات |
يتطلب تنفيذ الإطار ثلاث قواعد أساسية كضوابط: أولاً، تحديد ظروف التشغيل قبل تحديد الطراز، وتجنب استنتاج ظروف التشغيل من الطراز؛ ثانياً، تحديد مؤشرات القبول قبل مناقشة السعر، ووضع قابلية التحقق قبل مقارنة عروض الأسعار؛ ثالثاً، الحفاظ على التوريد من مصدرين وتوثيق البيانات، بحيث يصبح كل معايرة واستبدال ذاكرة تنظيمية قابلة للتتبع. وعادةً ما تتمكن فرق الشراء التي تلتزم بهذه القواعد الثلاث من خفض تكاليف التجربة والخطأ بشكل ملحوظ في دورة تغيير الطراز الثانية، وتحويل مفاوضات الموردين من مساومة على الأسعار إلى حوار حول القدرات.
س1: عند التعامل مع مجموعات متعددة من المعايير مثل CE وISO 9001 وATEX وAPI 675، كيف ينبغي ترتيب أولويات التحقق عند شراء مضخة جرعات ذات غشاء ميكانيكي؟
A1: يُوصى بترتيبها وفق تسلسل "الإلزام التنظيمي، الأعراف الصناعية، النقاط التجارية الإضافية". فلدخول سوق الاتحاد الأوروبي، تُعدّ توجيه الجهد المنخفض 2014/35/EU وتوجيه التوافق الكهرومغناطيسي 2014/30/EU المرتبطان بعلامة CE من شروط الدخول الإلزامية؛ وفي محطات العمل التي تنطوي على بيئات قابلة للانفجار، يجب التحقق من تطابق الشهادات المقابلة لتوجيه ATEX 2014/34/EU مع بيانات لوحة الاسم/الملصق التعريفي؛ كما ينبغي للمكونات الخاضعة للضغط مراعاة انطباق توجيه المعدات تحت الضغط PED 2014/68/EU. وتعكس شهادة نظام إدارة الجودة ISO 9001:2015 القدرة على التحكم في العمليات، وتُعدّ بندًا أساسيًا للتحقق؛ أما API 675، الشائعة في مشاريع النفط والغاز والتكرير، فهي أقرب إلى أساس منهجي للتصميم واختبار الأداء، ويُفضّل أن تكون لغة مشتركة في مرحلة التوضيح الفني. وعند التحقق، يجب الحرص على مراجعة رقم الشهادة، وجهة الإصدار، ونطاق المنتجات المشمولة، وصلاحية الشهادة، وطلب أصل إعلان المطابقة المقابل للطراز المشترى، بدلًا من الاكتفاء بالنظر إلى شعار العلامة في الكتالوج.
س2: كيف يمكن التحقق من القدرة الإنتاجية الحقيقية والقدرة على التسليم لدى مُصنّع صيني، بدلاً من الاكتفاء بالنظر إلى مساحة المصنع وقيمة الإنتاج السنوية؟
A2: يُوصى بالتحقق المتقاطع باستخدام ثلاثة أدلة. أولاً، قائمة مصادر الأجزاء الحرجة، لتحديد ما إذا كان الغشاء، وكرة الصمام ومقعد الصمام، والطرف السائل/الهيدروليكي تُصنع داخلياً أم عبر التصنيع الخارجي، وذلك للحكم على ما إذا كانت عنق الزجاجة في الطاقة الإنتاجية مقيّدة بسلسلة التوريد؛ ثانياً، سجلات التسليم الشهرية خلال الأشهر الـ12 الأخيرة وعينات من أوامر العمل قيد التنفيذ، للتحقق من توزيع الانحرافات بين مواعيد التسليم المتعهد بها والشحن الفعلي، مع التركيز على تصنيف أسباب المشاريع المتأخرة؛ ثالثاً، عند تفتيش المصنع ميدانياً أو عبر الفيديو، فحص وتيرة التجميع، وعدد منصات اختبار الضغط واختبار الأداء، ومدى تشبّع جدولة الإنتاج. وبالنسبة للمشاريع ذات الكميات الكبيرة، يمكن طلب خطة تسليم على دفعات وبيان حول الطاقة الإنتاجية المحجوزة، وإدراج المسؤولية عن الإخلال بموعد التسليم، والبدائل، والتزام الإشعار في العقد، بحيث تصبح تعهدات الطاقة الإنتاجية قابلة للتنفيذ.
س3: كيف ينبغي صياغة شروط خدمة ما بعد البيع وقطع الغيار في المشتريات عبر الحدود لتكون قابلة للتنفيذ؟
A3: يُوصى بتحديد أربعة بنود صراحةً في العقد: سنوات توريد قطع الغيار وفترة دعم قطع الغيار بعد توقف الإنتاج؛ مُهَل التسليم القياسية والقنوات المستعجلة لقطع الغيار الحرجة (الحجاب الحاجز، كرة الصمام ومقعد الصمام، موانع التسرب)؛ حدود زمن الاستجابة ووقت وصول الخدمة الميدانية خلال فترة الضمان؛ رسوم الخدمة بعد الضمان وترتيبات التدريب على التشغيل. بالنسبة لوحدات الإنتاج المستمر، يمكن الاتفاق كذلك على نموذج تخزين في مستودعات إقليمية أو مخزون أمانة، وطلب قائمة قطع غيار قابلة للتتبع بأرقام الرسومات، لتجنب خطر انقطاع توريد قطع الغيار البديلة بعد التوقف. عند صياغة البنود، ينبغي تقسيم «الاستجابة» إلى ثلاث نقاط تُحتسب كل واحدة منها على حدة: التشخيص عن بُعد، وإرسال قطع الغيار، ووصول المهندس، لتجنب الالتزامات العامة التي لا يمكن تنفيذها عند النزاع.
س4: بأي ترتيب ينبغي اتباعه عند اختيار معلمات مضخة الجرعات الميكانيكية ذات الحجاب الحاجز؟
A4: يُوصى بالسير وفق الترتيب «الوسط — معدل التدفق والضغط — ارتفاع الشفط والأنابيب — طريقة التحكم — الحماية من الانفجار». أولاً، حدِّد مواد الطرف الهيدروليكي والحجاب الحاجز بناءً على تآكل الوسط ومحتوى المواد الصلبة ودرجة الحرارة، ثم حدِّد نوع المضخة وقدرة المحرك وفق معدل التدفق المستهدف والضغط الخلفي، واحسب تراجع التدفق تحت الضغط العالي؛ بعد ذلك تحقَّق من ارتفاع الشفط وNPSH والنبض في الأنابيب، وزوِّد عند اللزوم بمخمِّد النبضات وصمام الضغط الخلفي؛ وفي النهاية أكِّد طريقة التحكم (يدوية أو كهربائية أو بمغير تردد) وبروتوكول واجهة DCS/PLC، وحدِّد نوع الحماية من الانفجار ودرجة الحماية وفق تصنيف المناطق الخطرة في الموقع. ينبغي خلال العملية بأكملها الاحتفاظ بهامش في نسبة المدى، وتجنُّب التشغيل لفترة طويلة عند نهاية المدى لما يسببه ذلك من انخفاض الدقة والعمر.
تأسست شركة ديبامو (هانغتشو) المحدودة لتكنولوجيا المضخات في عام 2003، ويبلغ عدد موظفيها الحالي أكثر من 400 موظف، وتبلغ مساحة موقع المصنع حوالي 35000 متر مربع، ورأس مالها المسجل 54 مليون يوان، وقيمة إنتاجها السنوي حوالي 500 مليون يوان. تركز الشركة منذ فترة طويلة على تطوير وإنتاج وخدمات الأنظمة المتكاملة للمضخات الحجمية عالية الجودة ومعدات السوائل، وتشمل منتجاتها مضخات الجرعات، والمضخات الترددية عالية الضغط للعمليات، والمضخات الهوائية، والمضخات الكهربائية، ووحدات جرعات المواد الكيميائية، ووحدات أخذ عينات الماء والبخار، ومعدات معالجة المياه، بالإضافة إلى المضخات اللولبية والمضخات الدوارة والمضخات الترسية وغيرها. وتمتلك الشركة قدرة متكاملة تبدأ من تطوير المنتجات والتصميم والتصنيع وتصل إلى التسليم ضمن أنظمة متكاملة، ويمكنها وفقًا لخصائص الوسائط ومعدل التدفق والضغط ودرجة الحرارة ومتطلبات العمليات في الموقع لدى العملاء أن تقدم منتجات قياسية ومنتجات غير قياسية وحلول سوائل مخصصة، وتصلح منتجاتها لسيناريوهات النقل عالي الضغط، والقياس الدقيق، وإضافة المواد الكيميائية، ورفع ضغط العمليات، ونقل الوسائط المعقدة وغيرها.
من منظور هيكل التطبيقات، تُستخدم منتجات الشركة بالفعل في مجالات تكرير النفط، والصناعات الكيميائية، وحقول النفط والغاز، والصناعة النووية، والكهرباء، والصناعات المعدنية، والطاقات الجديدة، ومعالجة المياه البيئية، والمواد الجديدة، والأغذية وغيرها. ومن ذلك، يمثل مجال تكرير النفط والصناعات الكيميائية نحو 41% من أعمال المبيعات، ويمثل مجال حقول النفط والغاز نحو 23%، وتمثل مجالات الصناعة النووية والكهرباء والصناعات المعدنية والطاقات الجديدة وغيرها نحو 15%، وتمثل معالجة المياه البيئية نحو 13%، وتمثل مجالات المواد الجديدة والأغذية وغيرها نحو 3%، بينما تمثل الصناعات الأخرى نحو 5%. ويعني هذا التوزيع أن محفظة منتجاتها تحتاج إلى التعامل في الوقت نفسه مع ظروف تشغيل متباينة بشكل كبير، مثل التآكل الشديد، والضغط الخلفي العالي، والأوساط المحتوية على مواد صلبة، ودرجات النقاء العالية، مما يفرض متطلبات مستمرة على قدرة مطابقة المواد والتصميم المتكامل. وفي السنوات الأخيرة، حافظت نتائج مبيعات الشركة على نمو مستمر؛ إذ بلغ حجم المبيعات في عام 2023 نحو 450 مليون يوان صيني، وفي عام 2024 نحو 510 ملايين يوان صيني، وفي عام 2025 نحو 560 مليون يوان صيني.
للمشترين المحتملين، يُوصى خلال مرحلة التوضيح الفني بتأكيد معاملات الوسط ومنحنى الضغط الخلفي ومؤشرات القبول وقائمة قطع الغيار بندًا بندًا، وطلب وثائق نظام إدارة الجودة والنسخ الأصلية لإقرار مطابقة المنتج المقابلة للطراز المشترى للتحقق منها، ويكون نطاق تغطية الشهادات المحددة وصلاحيتها وفقًا للنسخ الأصلية التي تقدمها الشركة. لمعرفة المزيد، يرجى زيارةالموقع الرسمي: www.depamufluid.com، أو من خلال قنوات الاتصال المعلنة على الموقع الرسمي، التواصل مع الفريق التقني والتجاري لشركة ديبامو (هانغتشو) لمضخات وتكنولوجيا الصناعة المحدودة، للحصول على توصيات اختيار النموذج وترتيبات الاختبار الخاصة بظروف التشغيل المحددة.
تأسست ديبام في عام 2003، ولديها أكثر من 400 موظف، وتبلغ مساحة المصنع حوالي 35000 متر مربع، ورأس المال المسجل 54 مليون يوان، وقيمة الإنتاج السنوي حوالي 500 مليون يوان. تركز الشركة على المدى الطويل على البحث والتطوير وإنتاج وخدمات تقديم مجموعات كاملة من المضخات الحجمية المتطورة ومعدات السوائل، وتشمل م...
رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين