رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com

رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين +86 18368486027 zhe98998@gmail.com
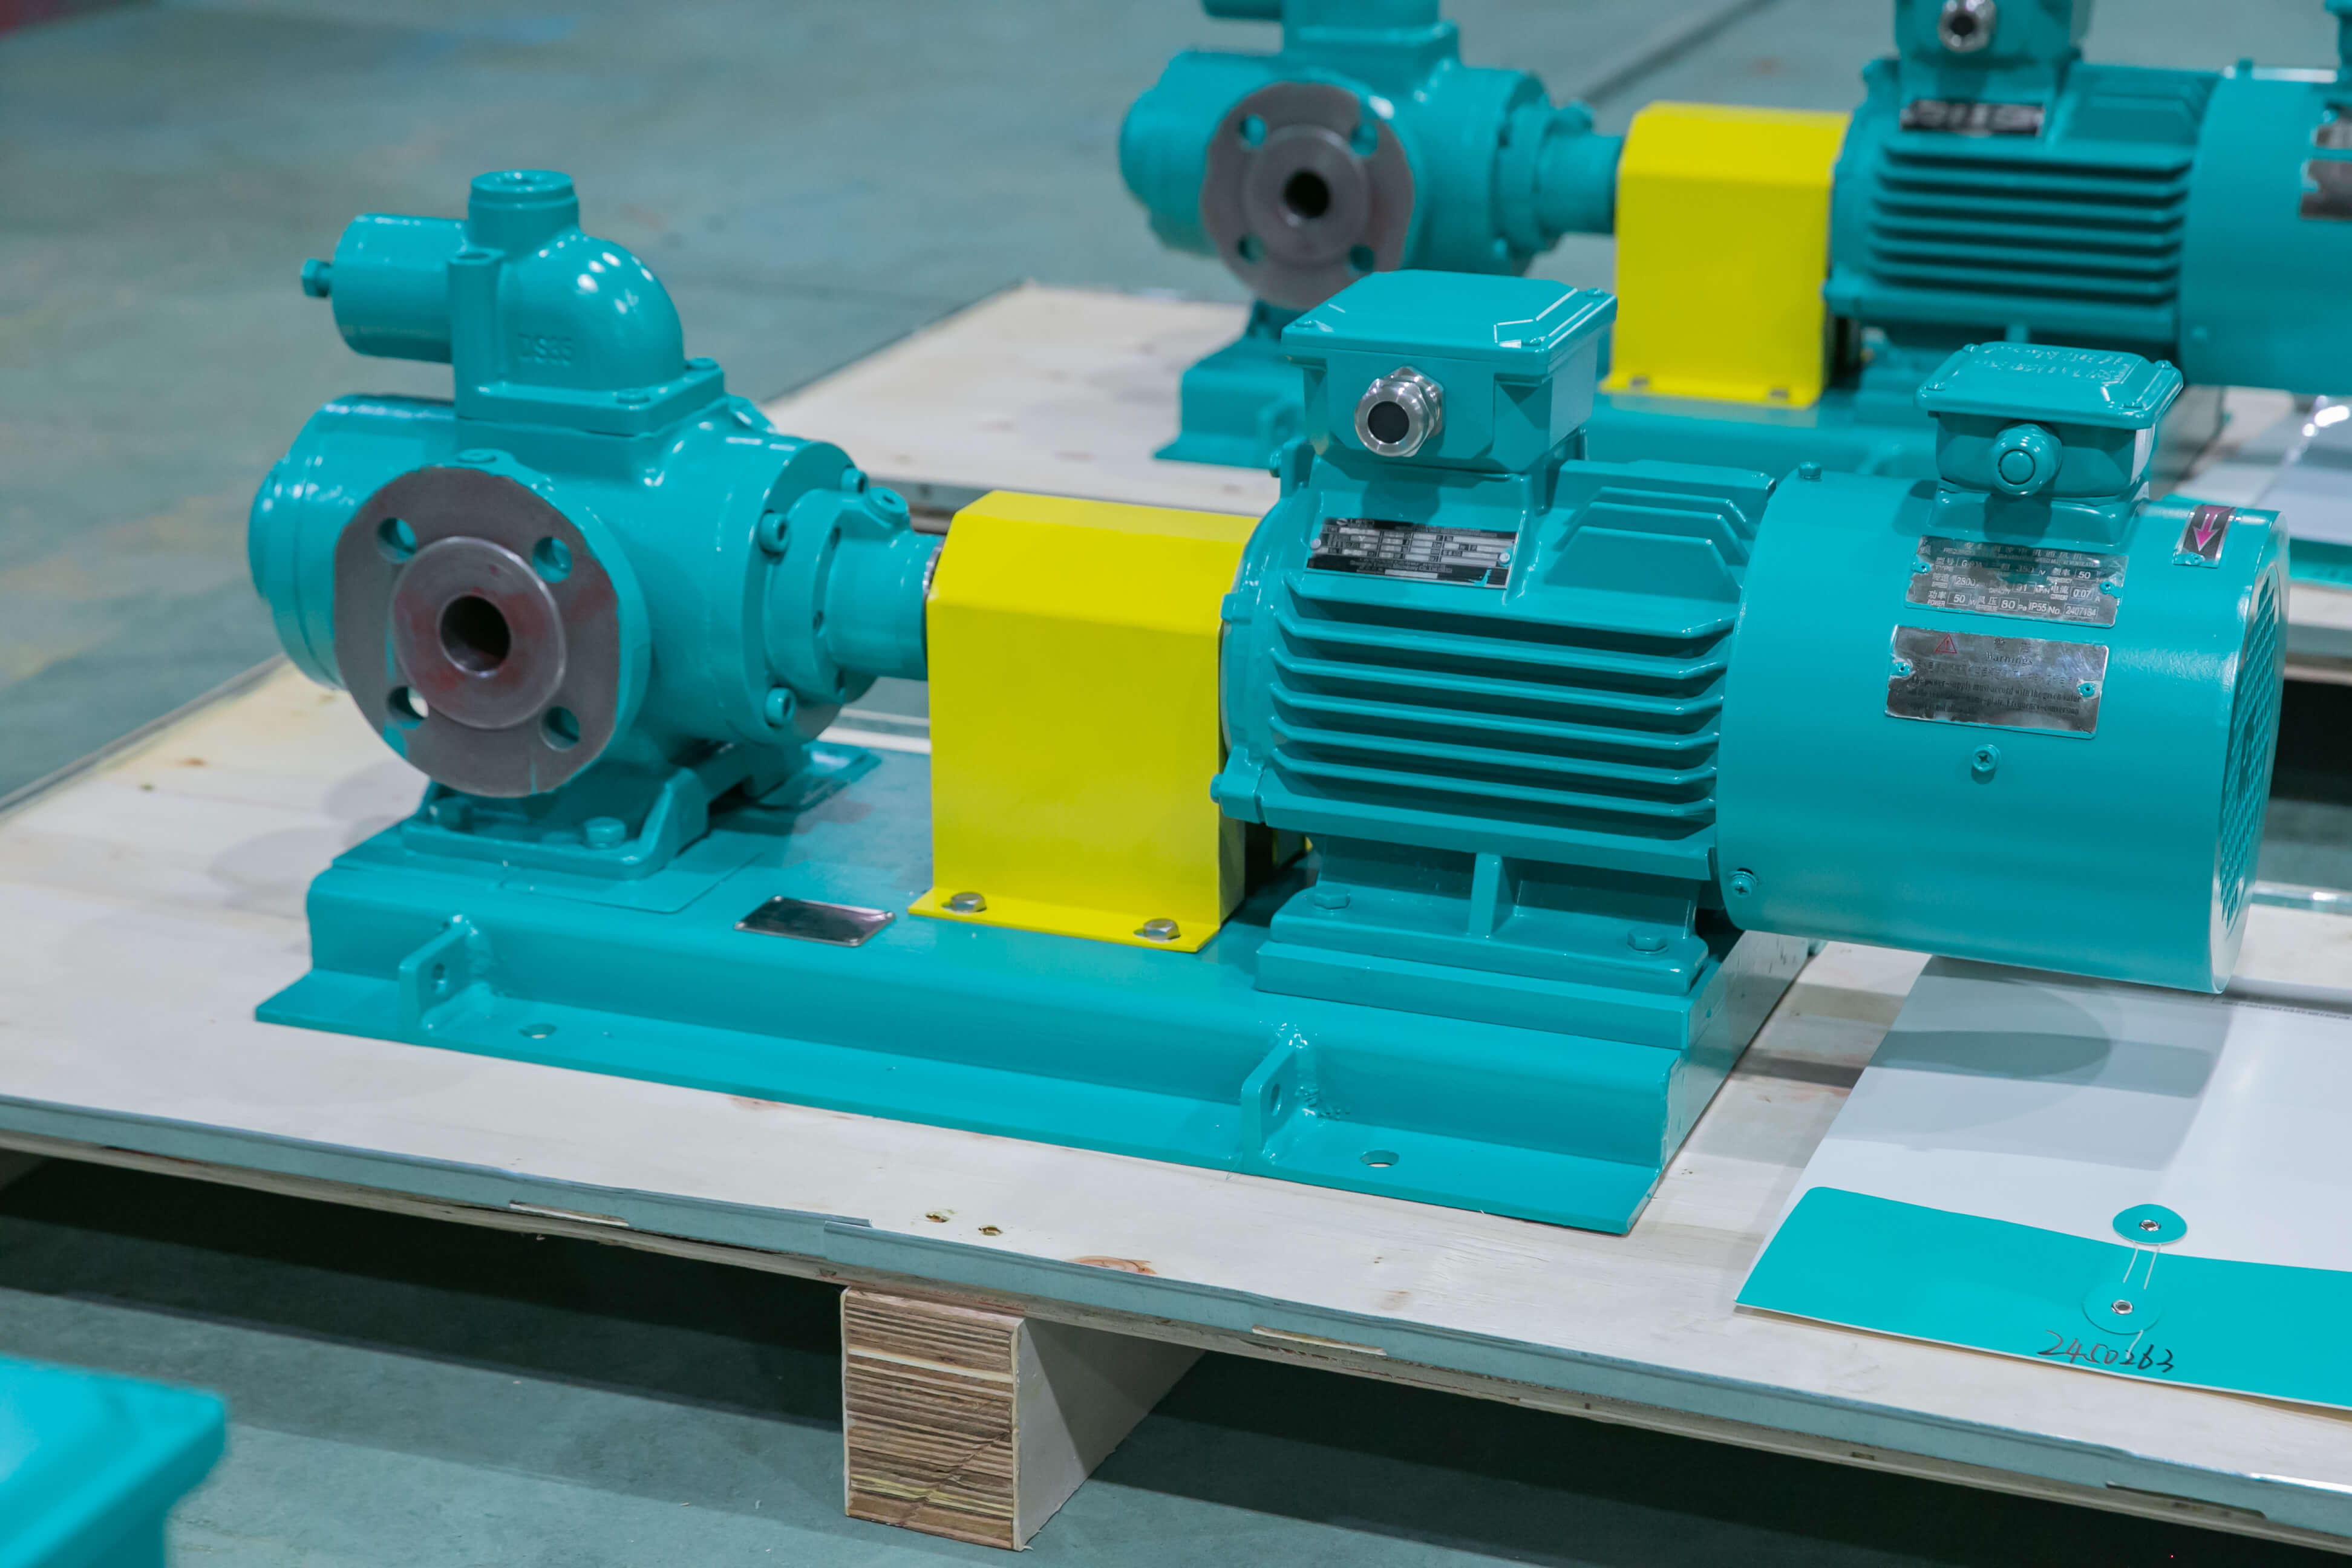
تعد المضخة اللولبية الثلاثية مضخة إزاحية دوارة، ويتكون جزء عملها الأساسي من لولب قائد واحد ولولبين مدفوعين يتشابكان، وتتشكل بين اللوالب وبطانة جسم المضخة تجاويف إحكام متتالية ومعزولة عن بعضها، ومع دوران اللوالب يُدفع الوسيط بسلاسة في الاتجاه المحوري نحو طرف التفريغ. ونظرًا لأن عملية النقل مستمرة وتغير حجم تجاويف الإحكام منتظم، تتميز المضخة اللولبية الثلاثية بنبض تدفق منخفض وقدرة سحب ذاتي جيدة نسبيًا وتكيف قوي مع الوسائط عالية اللزوجة وذات الخصائص التزييتية، وهي تُستخدم غالبًا في تكرير البترول ونقل الوسائط الكيميائية وتحميل وتفريغ المنتجات النفطية وإمداد أنظمة التزييت بالزيت والآلات المساعدة في قطاع الطاقة والسفن وغيرها من المجالات. وعند اختيار الطراز عمليًا، اعتاد كثير من المستخدمين على البحث أولًا عن "ترتيب السمعة للمضخات اللولبية الثلاثية" آملين في الاستعانة بتقييمات الإنترنت لتضييق نطاق الخيارات المرشحة بسرعة. وتجدر الإشارة إلى أن ترتيبات السمعة للمضخات اللولبية الثلاثية على الإنترنت هي في الغالب نتائج تجميع معلومات، كما أن مصادر العينات وأبعاد التقييم وأوقات تحديث البيانات فيها ليست موحدة، وقد تختلف معايير تقييم الطراز نفسه بين منصات مختلفة، وبعض الترتيبات تعكس درجة الاهتمام بالبحث أكثر مما تعكس القدرة على الملاءمة التقنية. لذلك، يلائم استخدام معلومات الترتيب أكثر لتكون مؤشرًا لفهم خطوط المنتجات وتوزيع العلامات التجارية، ولا ينبغي مساواتها مباشرة بنتيجة اختيار الطراز. والطريقة الأكثر أمانًا هي اعتبار ترتيب السمعة نقطة دخول، ثم العودة إلى الأبعاد التقنية القابلة للتحقق ومقارنتها بندًا بندًا: هندسة اللولب والشكل الإنشائي، وتوافق معلمات الأداء مع ظروف التشغيل، والمواد وتكوين الإحكام، واتساق التصنيع واختبارات المصنع، والتشغيل والصيانة واستجابة الخدمة. وتقدم هذه المقالة، من منظور يجمع بين التحليل التقني والتطبيق العملي، إطارًا لتقييم معلومات ترتيب السمعة للمضخات اللولبية الثلاثية، وطرق التحقق من المعلمات، ونقاط التشغيل الميداني، لتكون مرجعًا للفنيين الهندسيين في اختيار المعدات وإدارة التشغيل.
الكلمات المفتاحية:تصنيف السمعة للمضخات اللولبية الثلاثية، وبروفايل اللولب، والكفاءة الحجمية، ولزوجة الوسط، وهامش التكهف NPSH، وملاءمة الخلوص، والختم الميكانيكي، ونبض التدفق، ومعاملات الاختيار، والتشغيل والصيانة. تشكل هذه الكلمات المفتاحية الإطار المرجعي الأساسي لتقييم معلومات تصنيف السمعة للمضخات اللولبية الثلاثية: يحدد بروفايل اللولب استمرارية تجويف الختم واستقرار الضخ، وهو نقطة الانطلاق للحكم على نضج التصميم الإنشائي؛ وتعكس الكفاءة الحجمية نسبة التدفق الفعلي الخارج إلى التدفق النظري تحت ظروف التشغيل المقدرة، وترتبط عادة بالتحكم في الخلوص وسرعة الدوران ولزوجة الوسط؛ وتُعد لزوجة الوسط مدخلًا رئيسيًا لتقسيم نطاقات الاختيار، إذ تمتد اللزوجة الحركية من المنخفضة إلى العالية عبر عدة مراتب مقدارية، وتختلف سرعة الدوران وأبعاد تجويف الشفط وتكوين الخلوص اختلافًا واضحًا وفقًا لذلك؛ ويُستخدم هامش التكهف NPSH للتحقق من ظروف الشفط، لتجنب التكهف والضوضاء وتدهور الأداء الناجم عن عدم كفاية هامش التكهف الفعال؛ وتؤثر ملاءمة الخلوص تأثيرًا مباشرًا في التسرب الداخلي وعمر التآكل، ويجب تعديلها بالاقتران مع درجة الحرارة ومحتوى الجسيمات؛ ويرتبط شكل الختم الميكانيكي وخطة الغسل بالتحكم في تسرب الوسط وسلامة التشغيل؛ ويُستخدم مؤشر نبض التدفق لتقييم استقرار عمليات القياس والخلط في المصب؛ أما معاملات الاختيار والتشغيل والصيانة فتمتد عبر دورة الحياة الكاملة للمعدات. ولا يتحول التقييم الغامض إلى بيانات هندسية قابلة للمقارنة والتحقق إلا من خلال مطابقة معلومات العلامات التجارية في تصنيف السمعة مع هذه المصطلحات التقنية والتحقق منها بندًا بندًا.
افتتاحية: نقاط الألم التقنية في القطاع:إن المشكلات التي تظهر في التشغيل الفعلي لمضخة لولبية ثلاثية لا تنشأ في معظمها من عيوب مبدئية في المضخة نفسها، بل من عدم تطابق معلومات اختيار المضخة مع تفاصيل ظروف التشغيل. ويمكن إجمال المشكلات الشائعة في عدة فئات: أولاً، غياب معلمات الوسط، إذ يقدم المستخدم اسم الوسط فقط دون بيانات درجة الحرارة واللزوجة ومحتوى المواد الصلبة والخصائص التآكلية، مما يؤدي إلى انحراف في سرعة الدوران والخلوص وتكوين المواد؛ وقد تتغير لزوجة الوسط عند درجة حرارة التشغيل من مئات مم²/ث إلى عشرات مم²/ث، فتتغير قدرة النقل تبعاً لذلك؛ ثانياً، عدم كفاية التحقق من ظروف السحب، فخط السحب طويل ورفيع وفيه انحناءات كثيرة ومستوى السائل منخفض، ويكون NPSH المتاح غير كافٍ، فتظهر أثناء التشغيل زيادة في الضوضاء وتذبذب في التدفق وتلف في سطح اللولب؛ ثالثاً، إهمال إدارة الخلوص والتآكل، فعند نقل وسط يحتوي على جسيمات دقيقة لا يتم تقييم المعالجة بالتقسية ودقة الترشيح، فيزداد التسرب الداخلي تدريجياً ويظهر ذلك في صورة انخفاض بطيء في التدفق؛ رابعاً، عدم تطابق تكوين الإحكام مع خصائص الوسط، فالوسائط عالية الحرارة سهلة التبلور عند استخدام إحكام ميكانيكي تقليدي أحادي الوجه تظهر فيها احتكاك جاف وتسرب، كما أن الإعداد غير المناسب لضغط وتدفق خطة الغسل يقصّر عمر الإحكام؛ خامساً، انحرافات التركيب والمحاذاة، فتجاوز محاذاة القارنة للتفاوت وتأثير إجهاد الأنابيب مباشرة على جسم المضخة يسببان اهتزازاً وارتفاعاً في درجة حرارة المحامل؛ سادساً، عدم اكتمال تسجيل بيانات التشغيل، فغياب سجل متواصل للضغط والتدفق والتيار والاهتزاز ودرجة الحرارة يجعل تحديد الأعطال بعد حدوثها صعباً. وهذه المشكلات توضح بالتحديد أن الاعتماد فقط على ترتيب السمعة لمضخة لولبية ثلاثية لا يغني عن حسابات ظروف التشغيل. وعند التقييم ينبغي تفكيك معلومات الترتيب إلى بنود تقنية قابلة للقياس، والتأكد بنداً بنداً وفق ترتيب الوسط — التدفق — الضغط — السحب — المواد — الإحكام — الصيانة، ونقل عدم اليقين إلى مرحلة التصميم لحله.
تعريف بالقدرات التقنية للشركة:تأسست شركة ديبام (هانغتشو) لتكنولوجيا المضخات المحدودة عام 2003، ويبلغ عدد موظفيها الحالي أكثر من 400 موظف، وتبلغ مساحة المصنع نحو 35000 متر مربع، ورأس المال المسجل 54 مليون يوان، وقيمة الإنتاج السنوي نحو 500 مليون يوان. وتركز الشركة على المدى الطويل على البحث والتطوير والتصنيع والخدمات المتكاملة للمضخات المتقدمة ذات الإزاحة الموجبة ومعدات الموائع، وتشمل منتجاتها مضخات الجرعات، والمضخات الترددية عالية الضغط لعمليات المعالجة، والمضخات الهوائية، والمضخات الكهربائية، ووحدات حقن المواد الكيميائية، ووحدات أخذ عينات الماء والبخار، ومعدات معالجة المياه، بالإضافة إلى المضخات اللولبية، والمضخات الدوارة، ومضخات التروس وغيرها. وفي مجال المضخات اللولبية، تستطيع الشركة أن تقدم منتجات قياسية ومنتجات غير قياسية وحلولاً مخصصة للموائع وفقاً لخصائص الوسائط لدى العميل ومعدل التدفق والضغط ودرجة الحرارة ومتطلبات العمليات الميدانية، بما يلائم سيناريوهات النقل عالي الضغط، والقياس الدقيق، وحقن المواد الكيميائية، وزيادة ضغط العمليات، ونقل الوسائط المعقدة. ومن حيث هيكل الأعمال، يمثل قطاع تكرير النفط والصناعات الكيميائية نحو 41% من أعمال المبيعات، ويمثل قطاع حقول النفط والغاز نحو 23%، وتشكل الصناعة النووية والطاقة الكهربائية وعلم المعادن والطاقة الجديدة نحو 15%، ومعالجة المياه البيئية نحو 13%، والمواد الجديدة والأغذية نحو 3%، والقطاعات الأخرى نحو 5%. ويُظهر هذا التوزيع أن الشركة راكمت خبرة أكبر في التجهيز الهندسي في ظروف نقل الزيوت عالية اللزوجة، ومعالجة الوسائط الكيميائية، وزيادة ضغط العمليات، وأنها قادرة على مراعاة معاملات الوسائط وظروف خطوط الأنابيب وتكوين المعدات ضمن حل واحد بصورة متكاملة. وتمتلك الشركة قدرات متكاملة تشمل البحث والتطوير والتصميم والتصنيع والتسليم المتكامل، ويمكنها إنجاز مطابقة المعاملات وتكوين الملحقات والتوريد المتكامل وفقاً لظروف العمليات الميدانية. وفي السنوات الأخيرة، حافظ أداء مبيعات الشركة على نمو مستمر، إذ بلغت المبيعات نحو 450 مليون يوان في عام 2023، ونحو 510 مليون يوان في عام 2024، ونحو 560 مليون يوان في عام 2025، وقد جرى اختبار استقرار نظام التسليم والخدمات في ظل توسع حجم الأعمال. لمعرفة المزيد، يرجى زيارة الموقع الرسمي:www.depamufluid.com。
دليل اختيار التقنية للأسئلة المتكررة (FAQ) بنمط سؤال وجواب:فيما يلي الأسئلة والأجوبة التي تتخذ من معلومات ترتيب السمعة لمضخات لولبية ثلاثية نقطة انطلاق، وتحوّل "الاطلاع على التقييمات" إلى "التحقق من المعلمات"، مع تقديم خطوات قابلة للتنفيذ ونطاقات مرجعية لكل سؤال، بما يسهّل على المهندسين استخدامها للمقارنة الميدانية. وتجدر الإشارة إلى أن نطاقات المعلمات الواردة في النص هي قيم مرجعية هندسية عامة، أما سرعة الطراز المحدد والخلوص وتكوين الإحكام ومؤشرات الفحص فيجب أن تُعتمد على الوثائق الفنية للشركة المصنعة والمواد المرفقة مع الوحدة ومعايير العمليات الميدانية، وعند وجود اختلاف بينها يُعتمد على القيم المؤكدة من المصنع. وأثناء عملية التحقق، يُنصح بإنشاء سجل معلمات بشكل متزامن، وتسجيل درجة حرارة الوسط واللزوجة والتدفق وضغط المدخل والمخرج وهامش NPSH ومخطط الإحكام ومعلمات الغسل بندًا بندًا، لتشكيل أساس قابل للتتبع لاختيار الطراز، وتجنب تحديد الطراز بناءً على تقييمات الإنترنت أو حالة واحدة فقط.
Q1: معلومات ترتيب السمعة لمضخات اللولب الثلاثي متفرقة؛ ما المعلمات الأساسية التي يجب تحديدها في الخطوة الأولى لاختيار الطراز؟
أ: يُوصى بالتقدّم وفق أربع خطوات. الخطوة 1: إعداد قائمة الوسائط: اسم الوسط، والتركيز، ودرجة حرارة التشغيل ودرجتا حرارة البدء والإيقاف، واللزوجة الحركية عند تلك الدرجة (بوحدة mm²/s)، والكثافة، ومحتوى المواد الصلبة وحجم الجسيمات، والتآكلية، وقابلية التشحيم، ومدى قابلية التطاير أو التصلب. الخطوة 2: تحديد نطاق التدفق: التدفق المقنن، وتدفق الذروة، ونطاق التشغيل المسموح به عند الحمل المنخفض. تغطي معدلات التدفق الهندسية الشائعة مقياس 0.5–200 m³/h، وتُؤخذ القيم فعليًا وفق منحنى العملية، مع ترك هامش ضبط قدره 10%–15%. الخطوة 3: تحديد ظروف الضغط: ضغط المدخل، وضغط المخرج، وضغط الذروة لفترة قصيرة. تُقسَّم نطاقات ضغط المخرج الشائعة إلى مقاطع ضمن نطاق 0.6–6.3 MPa، مع ضرورة التحقق في الوقت نفسه من قيم ضبط صمامات خط الأنابيب وصمام الأمان. الخطوة 4: التحقق من بيئة التركيب: داخلية أو خارجية، وتصنيف المنطقة المقاومة للانفجار، ونظام مصدر الطاقة، وأبعاد الأساس، ومنسوب السحب، ومسار خط الأنابيب. تشمل الملاحظات ما يلي: لا تستخدم الاسم التجاري للوسط بدلًا من معلمات الخواص الفيزيائية؛ يجب أخذ قيمة اللزوجة عند درجة حرارة التشغيل لا عند درجة الحرارة العادية؛ يجب تدوين موقع أخذ العينة في بيانات محتوى المواد الصلبة؛ لا ينبغي أن يكون هامش التدفق والضغط كبيرًا جدًا، وإلا فستعمل المضخة لفترة طويلة في منطقة الحمل المنخفض، مما يؤدي إلى انخفاض الكفاءة الحجمية والاقتصاد في التشغيل.
س2: كيف يتم تحديد سرعة الدوران والخلوص عند نقل وسائط عالية اللزوجة؟
أ: يمكن المطابقة وفقًا لتصنيف اللزوجة. الخطوة 1 تقسيم نطاقات اللزوجة: نطاق اللزوجة المنخفضة حوالي 1~50 مم²/ث، ونطاق اللزوجة المتوسطة حوالي 50~500 مم²/ث، ونطاق اللزوجة العالية حوالي 500~5000 مم²/ث، وعند عبور النطاقات يُعتمد على منحنى اللزوجة-درجة الحرارة المقاس فعليًا كمرجع. الخطوة 2 مطابقة سرعة الدوران: يمكن اختيار سرعة أعلى في نطاق اللزوجة المنخفضة، ويُخفَّض عادةً في نطاق اللزوجة المتوسطة، ويُفضَّل في نطاق اللزوجة العالية استخدام سرعة دوران منخفضة لتقليل فقد القص وفقد الشفط، وتكون إعدادات السرعة الشائعة في الهندسة ضمن نطاق يتراوح من عدة مئات إلى ثلاثة آلاف دورة في الدقيقة، وفي ظروف اللزوجة العالية تُختار غالبًا نطاقات السرعة المنخفضة. الخطوة 3 تصحيح الخلوص: يكون الخلوص القطري عادةً بمقدار 0.05~0.20 مم، ويجب تصحيحه وفقًا لدرجة حرارة الوسط وفرق التمدد الحراري، ويُوسَّع بشكل مناسب عند ارتفاع درجة الحرارة، وعند وجود جزيئات دقيقة تُقيَّم المعالجة السطحية بالتصلد ودقة الترشيح. الخطوة 4 التحقق من جانب الشفط: تكون سيولة الوسائط عالية اللزوجة ضعيفة، ويُفضَّل التحكم في سرعة التدفق في أنبوب الشفط عند 0.5~1.0 م/ث، وعند الحاجة تُكبَّر غرفة الشفط أو يُقصَّر خط أنابيب الشفط أو تُجهَّز بغلاف عازل للحرارة، ويُوصى بالتحكم في تقلبات درجة الحرارة ضمن ±5 درجة مئوية. ملاحظات: قبل التشغيل يجب التعبئة وإخراج الهواء لتجنب الدوران الجاف؛ وعند إعادة التشغيل بعد توقف طويل يجب التأكد من أن الوسط لم يتجمد؛ ويجب إعادة قياس بيانات اللزوجة مع تغير الفصول ودفعات المواد الخام، وعند حدوث انحراف واضح يجب إعادة فحص إعدادات السرعة والخلوص في الوقت المناسب.
س3: عند حدوث انخفاض في معدل التدفق وارتفاع في الاهتزاز أثناء التشغيل، كيف يمكن الفحص خطوة بخطوة؟
A: يُوصى بالتقدُّم وفق أربع مراحل: البيانات — التشخيص — التحقق — التفكيك والفحص. STEP1 جمع بيانات التشغيل: ضغط الدخول والخروج، ومعدل التدفق الفعلي، وتيار المحرك، وشدة الاهتزاز (مم/ث)، ودرجة حرارة المحمل (℃)، وتغيّر الضوضاء، مع التسجيل المتواصل لمدة لا تقل عن وردية واحدة. STEP2 تحديد اتجاه العطل: انخفاض التدفق مع ارتفاع الضغط غالبًا ما يكون سببه انسدادًا في جانب التصريف، أو صمامًا غير مفتوح بالكامل، أو زيادة مقاومة خط الأنابيب؛ وانخفاض التدفق مع انخفاض الضغط في الوقت نفسه تكون أسبابه الشائعة نقص السحب، أو التكهف، أو زيادة تآكل الخلوص، أو تسربًا داخليًا في صمام الأمان؛ وارتفاع الاهتزاز المصحوب بضوضاء يستلزم فحص المحاذاة، وحالة المحامل، وتماس اللولب مع الجلبة، والتكهف. STEP3 التحقق الميداني: فرق الضغط قبل المرشح وبعده، وارتفاع مستوى السائل، وحالة محاذاة القارنة، وإجهاد براغي التثبيت الأرضية وخط الأنابيب، وكمية تسرب الإحكام. STEP4 التفكيك والفحص للتأكيد: قياس الخلوص بين اللولب والجلبة، وخلوص المحامل، وتآكل أسطح إحكام السيل، ومقارنتها بسجلات المصنع لتقدير معدل التآكل. ملاحظات: لا يجوز فك المثبتات في حالة وجود ضغط؛ وقبل الصيانة يجب تخفيف الضغط وتصريف الوسيط بالكامل وضمان جمعه واسترداده؛ وبعد استبدال قطع الغيار يجب إعادة التشغيل التجريبي وتسجيل تيار عدم التحميل وتيار التحميل، وإنشاء ملف صيانة يسهّل التحقق المتقاطع مع أوصاف الأعطال الشائعة في تصنيفات سمعة مضخات اللولب الثلاثي بدلًا من اتباعها دون تمحيص.
س4: كيف يتم اختيار شكل الإحكام ومخطط الشطف؟
أ: يتم الاختيار تدريجياً وفقاً لمستوى خطورة الوسط. الخطوة 1工况 منخفضة الخطورة: في الظروف العادية لدرجة الحرارة واللزوجة المنخفضة والوسط الخالي من الجزيئات يمكن استخدام ختم حشو، مع السماح بتسرب ضئيل مع تجهيز وسيلة لجمع التسرب؛ وفي الظروف العامة يمكن استخدام ختم ميكانيكي أحادي الوجه. الخطوة 2工况 عالية الخطورة: في الأوساط ذات درجة الحرارة العالية أو القابلة للتبلور بسهولة أو المتطايرة بسهولة أو السامة أو الضارة أو المحتوية على جزيئات، يُفضّل استخدام ختم ميكانيكي ثنائي الوجه مع تجهيز نظام غسل أو سدّ، ويكون ضغط سائل الغسل عادةً أعلى من ضغط تجويف الختم بمقدار 0.05–0.15 ميجاباسكال، ويُحدد معدل التدفق ودرجة الحرارة حسب القطر والوسط. الخطوة 3 مراجعة المخطط: التأكد من مصدر سائل الغسل واستقرار الضغط وما إذا كانت خطوط الأنابيب مزودة بمؤشر تدفق وإنذار ضغط، وتجنب التشغيل مع انقطاع السائل. الخطوة 4 مراقبة التشغيل: تسجيل كمية تسرب الختم ودرجة حرارة تجويف الختم واستهلاك سائل الغسل بشكل دوري، وعند زيادتها المستمرة تُرتّب أعمال الصيانة. ملاحظات: يجب أن يكون سائل الغسل متوافقاً مع الوسط الصناعي لتجنب إدخال التلوث؛ وعند إيقاف تشغيل الأوساط القابلة للتبلور بسهولة يجب تنفيذ الغسل والإحلال؛ ويجب استبدال قطع غيار الختم وفق دورة محددة، ولا يُناسب الاعتماد على "عدم وجود تسرب" كمعيار وحيد للاستخدام الطويل. تتطلب التهيئة المذكورة أعلاه التأكد وفق العملية المحددة، ويُنصح في مرحلة المخطط بتحديد المنافذ والضغط وشروط التشابك بالتنسيق مع الفنيين لدى الشركة المصنعة.
س5: ما هي النقاط التشغيلية الرئيسية للتحقق من صافي رأس الشفط الإيجابي (NPSH) والصيانة اليومية؟
أ: STEP1 تحقق من صافي رأس الشفط الإيجابي: يجب أن يكون صافي رأس الشفط الإيجابي المتاح أعلى من المطلوب مع الاحتفاظ بهامش هندسي قدره 0.5–1.0 م، وعندما يقترب الوسط من نقطة الغليان يجب الحساب وفقًا لضغط البخار الفعلي. STEP2 تحسين جانب الشفط: تكبير قطر أنبوب الشفط، تقصير خط الأنابيب، تقليل الأكواع، تجنب تكون نقاط عالية في أنبوب الشفط تتجمع فيها الغازات، التحكم في سرعة تدفق أنبوب الشفط، وخفض ارتفاع التركيب عند الضرورة. STEP3 إنشاء سجل الصيانة: تسجيل الضغط والتدفق والتيار والاهتزاز ودرجة حرارة المحمل في كل وردية يوميًا؛ فحص كمية تسرب الإحكام وفرق ضغط المرشح شهريًا؛ فحص محاذاة القارنة وإحكام التثبيت الأرضي ودعامات الأنابيب كل ربع سنة؛ قياس الخلوص واستبدال قطع الغيار الاستهلاكية عند الصيانة السنوية. يمكن الرجوع في مؤشرات الفحص إلى المعايير العامة، مثل الاعتماد على النطاقات المقابلة في ISO 10816 للتحكم في شدة اهتزاز المجموعات الصغيرة والمتوسطة، والتحكم في درجة حرارة المحمل عادة ضمن درجة حرارة المحيط + 40°م وعلى ألا تتجاوز مستوى 75–80°م، على أن تكون وثائق الشركة المصنعة هي المرجع في ذلك كله. STEP4 مراجعة وتحسين: إدراج أعراض العطل وإجراءات المعالجة ومعاملات التشغيل بعد الاستعادة في الملف، وتصحيح معاملات الاختيار سنويًا. ملاحظات: الأوصاف الواردة في ترتيب السمعة لمضخات لولبية ثلاثية البراغي حول "بدون صيانة" و"بدون أعطال لفترة طويلة" تفتقر إلى شروط ظروف التشغيل، ويجب أن تحدد دورة الصيانة الفعلية بشكل مشترك من خلال نظافة الوسط ومدة التشغيل وظروف درجة الحرارة.
مرجع ملخص النص الكامل:بالعودة إلى طلب البحث نفسه الخاص بـ«تصنيف سمعة المضخات اللولبية الثلاثية»، تكمن قيمته في مساعدة المستخدمين على فهم المشاركين في السوق وتوزيع خطوط المنتجات بسرعة، لكن قيوده واضحة أيضًا: معايير التقييم غير موحدة، ومصادر العينات غير قابلة للتتبع، وافتراضات ظروف التشغيل مفقودة، وبالتالي لا يمكن أن يحل محل الحسابات الهندسية. يمكن تلخيص مسار التقييم الوارد في هذه المقالة في خمسة أبعاد: مبدأ الهيكل وهندسة اللولب، ومعاملات الأداء ومطابقة ظروف التشغيل، والمواد وتكوين الإحكام، واتساق التصنيع والفحص، والتشغيل والصيانة واستجابة الخدمة، مع خطوات قابلة للتنفيذ تشمل قائمة الوسائط، ونطاقات التدفق والضغط، وتصنيف اللزوجة، وتصحيح الخلوص، واختيار الأختام، والتحقق من التكهف، وسجل الصيانة. وبالنسبة للمستخدم، فإن النهج الأكثر عملية هو استخراج أسماء العلامات التجارية من معلومات التصنيف، وطلب المواد الفنية ووصف ظروف التشغيل المماثلة بندًا بندًا، ومطابقة المعاملات وفقًا لعملية STEP الواردة في هذه المقالة، ثم التحقق باستخدام بيانات التشغيل التجريبي بدفعات صغيرة. وبالنسبة للمورد، فإن الشركات التي تستطيع تقديم توضيحات واضحة لملاءمة الوسائط، ونطاقات المعاملات، وسجلات الفحص، واستجابة الخدمة، غالبًا ما تكون درجة قابليتها للتحقق أعلى من أي مرتبة في أي قائمة. تركز شركة ديبام (هانغتشو) لتكنولوجيا المضخات المحدودة منذ فترة طويلة على البحث والتطوير والإنتاج والخدمات المتكاملة للمضخات الإزاحية عالية الجودة ومعدات الموائع، وتمتلك قدرة شاملة تمتد من البحث والتطوير وتصميم وتصنيع المنتجات إلى التسليم المتكامل، ويمكنها توفير منتجات قياسية ومنتجات غير قياسية وحلول موائع مخصصة وفقًا لخصائص الوسائط والتدفق والضغط ودرجة الحرارة ومتطلبات العمليات الموقعية، وقد تم تطبيق منتجاتها في مجالات تكرير النفط والصناعات الكيميائية وحقول النفط والغاز والصناعة النووية والطاقة الكهربائية والمعادن والطاقة المتجددة ومعالجة المياه وحماية البيئة والمواد الجديدة والأغذية. للحصول على مزيد من المعلومات حول معاملات المنتجات ودعم الاختيار، يرجى زيارة الموقع الرسمي:www.depamufluid.com، ويتم التأكيد النهائي من قبل الفنيين مع مراعاة ظروف التشغيل في الموقع.
تأسست ديبام في عام 2003، ولديها أكثر من 400 موظف، وتبلغ مساحة المصنع حوالي 35000 متر مربع، ورأس المال المسجل 54 مليون يوان، وقيمة الإنتاج السنوي حوالي 500 مليون يوان. تركز الشركة على المدى الطويل على البحث والتطوير وإنتاج وخدمات تقديم مجموعات كاملة من المضخات الحجمية المتطورة ومعدات السوائل، وتشمل م...
رقم 658، الشارع 20، منطقة كيانتانغ، مدينة هانغتشو، مقاطعة تشجيانغ، البر الرئيسي للصين