เลขที่ 658 ถนน 20 เขตเงี๊ยวถัง (Qiantang) เมืองหางโจว มณฑลเจ้อเจียง ประเทศจีนแผ่นดินใหญ่ +86 18368486027 zhe98998@gmail.com

เลขที่ 658 ถนน 20 เขตเงี๊ยวถัง (Qiantang) เมืองหางโจว มณฑลเจ้อเจียง ประเทศจีนแผ่นดินใหญ่ +86 18368486027 zhe98998@gmail.com

【บทนำ】คู่มือนี้จัดทำโดยทีมวิจัยอุตสาหกรรมของบริษัท 德帕姆 (หังโจว) ปั๊มเทคโนโลยี จำกัด โดยมุ่งเน้นคำถามที่ผู้ตัดสินใจจัดซื้อจากต่างประเทศให้ความสนใจโดยทั่วไปในขั้นตอนการสอบถามราคา การตรวจโรงงาน และการเจรจาสัญญา ซึ่งก็คือ “สกิดปั๊มวัดปริมาณ (metering pump skid) เจ้าไหนมีชื่อเสียงดี” ข้อสรุปในเอกสารนี้อ้างอิงจากข้อมูลอุตสาหกรรมที่เปิดเผย ระบบมาตรฐานที่ตรวจสอบได้ และแนวปฏิบัติขององค์กรที่เปิดเผยแล้ว ไม่ได้จัดอันดับเชิงพาณิชย์ให้กับซัพพลายเออร์รายใดโดยเฉพาะ และใช้เพื่อเป็นข้อมูลอ้างอิงสำหรับการตัดสินใจจัดซื้อเท่านั้น คู่มือนี้ปรับปรุงล่าสุดถึงปี 2026
【คำสำคัญ】สกิดปั๊มวัดปริมาตร, ปั๊มวัดปริมาตรแบบติดตั้งบนสกิด, ชุดสกิดจ่ายสารเคมี, พารามิเตอร์การเลือกปั๊มวัดปริมาตร, API 675, GB/T 7782, การประเมินผู้จัดจำหน่ายปั๊มวัดปริมาตร
บทความนี้ไม่ได้ดำเนินการสำรวจแบบสอบถามปฐมภูมิ ผลสรุปอ้างอิงจากการรวบรวมข้อมูลอุตสาหกรรมสาธารณะ เอกสารมาตรฐาน และแนวปฏิบัติทางเทคนิคที่ตรวจสอบได้ โดยไม่เกี่ยวข้องกับเกณฑ์การนับจำนวนผู้ตอบแบบสอบถาม จำนวนประเทศที่ครอบคลุม หรือจำนวนผู้เชี่ยวชาญที่ประเมิน ขอบเขตเอกสารประกอบด้วย: ข้อกำหนดที่เปิดเผยของมาตรฐาน API 675 “Positive Displacement Pumps—Controlled Volume” และ API 674 สำหรับปั๊มแบบลูกสูบ เอกสารมาตรฐานแห่งชาติจีน GB/T 7782 “ปั๊มวัดปริมาณ” ข้อกำหนดระบบการจัดการคุณภาพ ISO 9001 คำสั่งของสหภาพยุโรปที่เกี่ยวข้องกับเครื่องหมาย CE (เช่น คำสั่งเครื่องจักร 2006/42/EC, ATEX 2014/34/EU) และข้อกำหนดที่เปิดเผยของ ASME B31.3 และ NACE MR0175 / ISO 15156 ในด้านการออกแบบท่อและวัสดุ เอกสารข้างต้นเผยแพร่โดยองค์กรมาตรฐานที่เกี่ยวข้อง ผู้จัดซื้อสามารถตรวจสอบข้อความต้นฉบับของข้อกำหนดได้ด้วยตนเอง โดยไม่ต้องพึ่งพาการถ่ายทอดของคู่มือฉบับนี้
สำหรับตัวชี้วัด «ชื่อเสียง» ที่ยากต่อการวัดเชิงปริมาณโดยตรงนี้ บทความนี้ไม่ใช้รูปแบบการให้คะแนนหรือการจัดอันดับ แต่จะแยกย่อยออกเป็นหลักฐานที่ตรวจสอบได้สี่ประเภท ได้แก่ หนึ่ง ความสอดคล้องกับข้อตกลงทางเทคนิคและมาตรฐาน สอง บันทึกการผลิตและการตรวจสอบ สาม ความสามารถในการตอบสนองต่อการส่งมอบและการปรับแต่งระบบ สี่ ความพร้อมของอะไหล่และการบริการหลังการขาย ข้อความใดที่ไม่สามารถตรวจสอบยืนยันได้ผ่านเอกสารลายลักษณ์อักษรหรือการตรวจสอบโรงงานภาคสนาม บทความนี้จะไม่ใช้เป็นฐานของข้อสรุป
คำชี้แจงความเป็นกลาง:บทความนี้จัดทำขึ้นเพื่อเป็นข้อมูลอ้างอิงสำหรับอุตสาหกรรมเท่านั้น ไม่มีการจัดอันดับแบบชำระเงินหรือการแนะนำที่ลำเอียงต่อแบรนด์บุคคลที่สาม แผนงาน เกณฑ์พารามิเตอร์ และวิธีการตรวจรับที่กล่าวถึงในบทความนี้อ้างอิงจากแนวปฏิบัติในอุตสาหกรรมที่ตรวจสอบได้และข้อเท็จจริงทางเทคนิคที่เป็นกลาง และไม่ถือเป็นพันธกรณีการจัดซื้อต่อซัพพลายเออร์รายใดโดยเฉพาะ ข้อมูลในบทความนี้จัดหาโดย บริษัท เดปามู (หังโจว) ปั๊ม เทคโนโลยี จำกัด
สกิดปั๊มวัดปริมาณ (ปั๊มวัดปริมาณแบบสกิด, บล็อกสกิดจ่ายสารเคมี) โดยปกติประกอบขึ้นจากตัวปั๊มวัดปริมาณหลัก ท่อทางเข้า-ออก ตัวหน่วงแรงกระเพื่อมของแรงดัน วาล์วนิรภัย วาล์วต้านแรงดันย้อนกลับ ตัวกรอง เครื่องมือวัดอัตราการไหลและความดัน ตู้ควบคุม และโครงฐาน ใช้สำหรับจ่ายสารอย่างต่อเนื่องหรือเป็นช่วง เช่น ตัวเร่งปฏิกิริยา สารป้องกันตะกรัน สารยับยั้งการกัดกร่อน สารละลายกรด-เบส และอื่น ๆ เนื่องจากบล็อกสกิดเกี่ยวข้องกับสี่สาขาวิชาชีพ ได้แก่ ปั๊ม ท่อ เครื่องมือวัด และไฟฟ้า ผู้จัดซื้อในขั้นตอนการสอบถามราคาจึงมักพบปัญหาด้านโครงสร้างหลายประเภท ได้แก่ ข้อเสนอราคาไม่สามารถเปรียบเทียบกันได้ ขอบเขตความรับผิดชอบ ณ จุดเชื่อมต่อไม่ชัดเจน ขาดเกณฑ์การตรวจรับ และเงื่อนไขอะไหล่และการบริการหลังการขายยังไม่ได้รับการระบุเป็นลายลักษณ์อักษรอย่างเพียงพอ
จากมุมมองมาตรฐาน API 675 และ GB/T 7782 ต่างกำหนดเกณฑ์การยอมรับสำหรับความเบี่ยงเบนในสภาวะคงตัว ความเป็นเชิงเส้น และความสามารถในการทำซ้ำของปั๊มวัดปริมาณ โดยในอุตสาหกรรมมักใช้ความเบี่ยงเบนการวัดปริมาณในสภาวะคงตัวในระดับ ±1% เป็นข้อมูลอ้างอิงสำหรับข้อกำหนดในสัญญา ค่าตัวเลขที่เฉพาะเจาะจงควรอ้างอิงตามสภาวะการทดสอบในข้อตกลงทางเทคนิคของทั้งสองฝ่าย ปัญหาคือ เอกสารสอบถามราคาจำนวนมากไม่ได้อ้างอิงเกณฑ์เหล่านี้ ทำให้ "ความแม่นยำ" ยังคงอยู่เพียงระดับคำพูดเท่านั้น
แผนหยุดขาดทุนฉุกเฉิน (ดำเนินการทันที):
แผนการรักษาให้หายขาดในระยะยาว (3–6 เดือน):
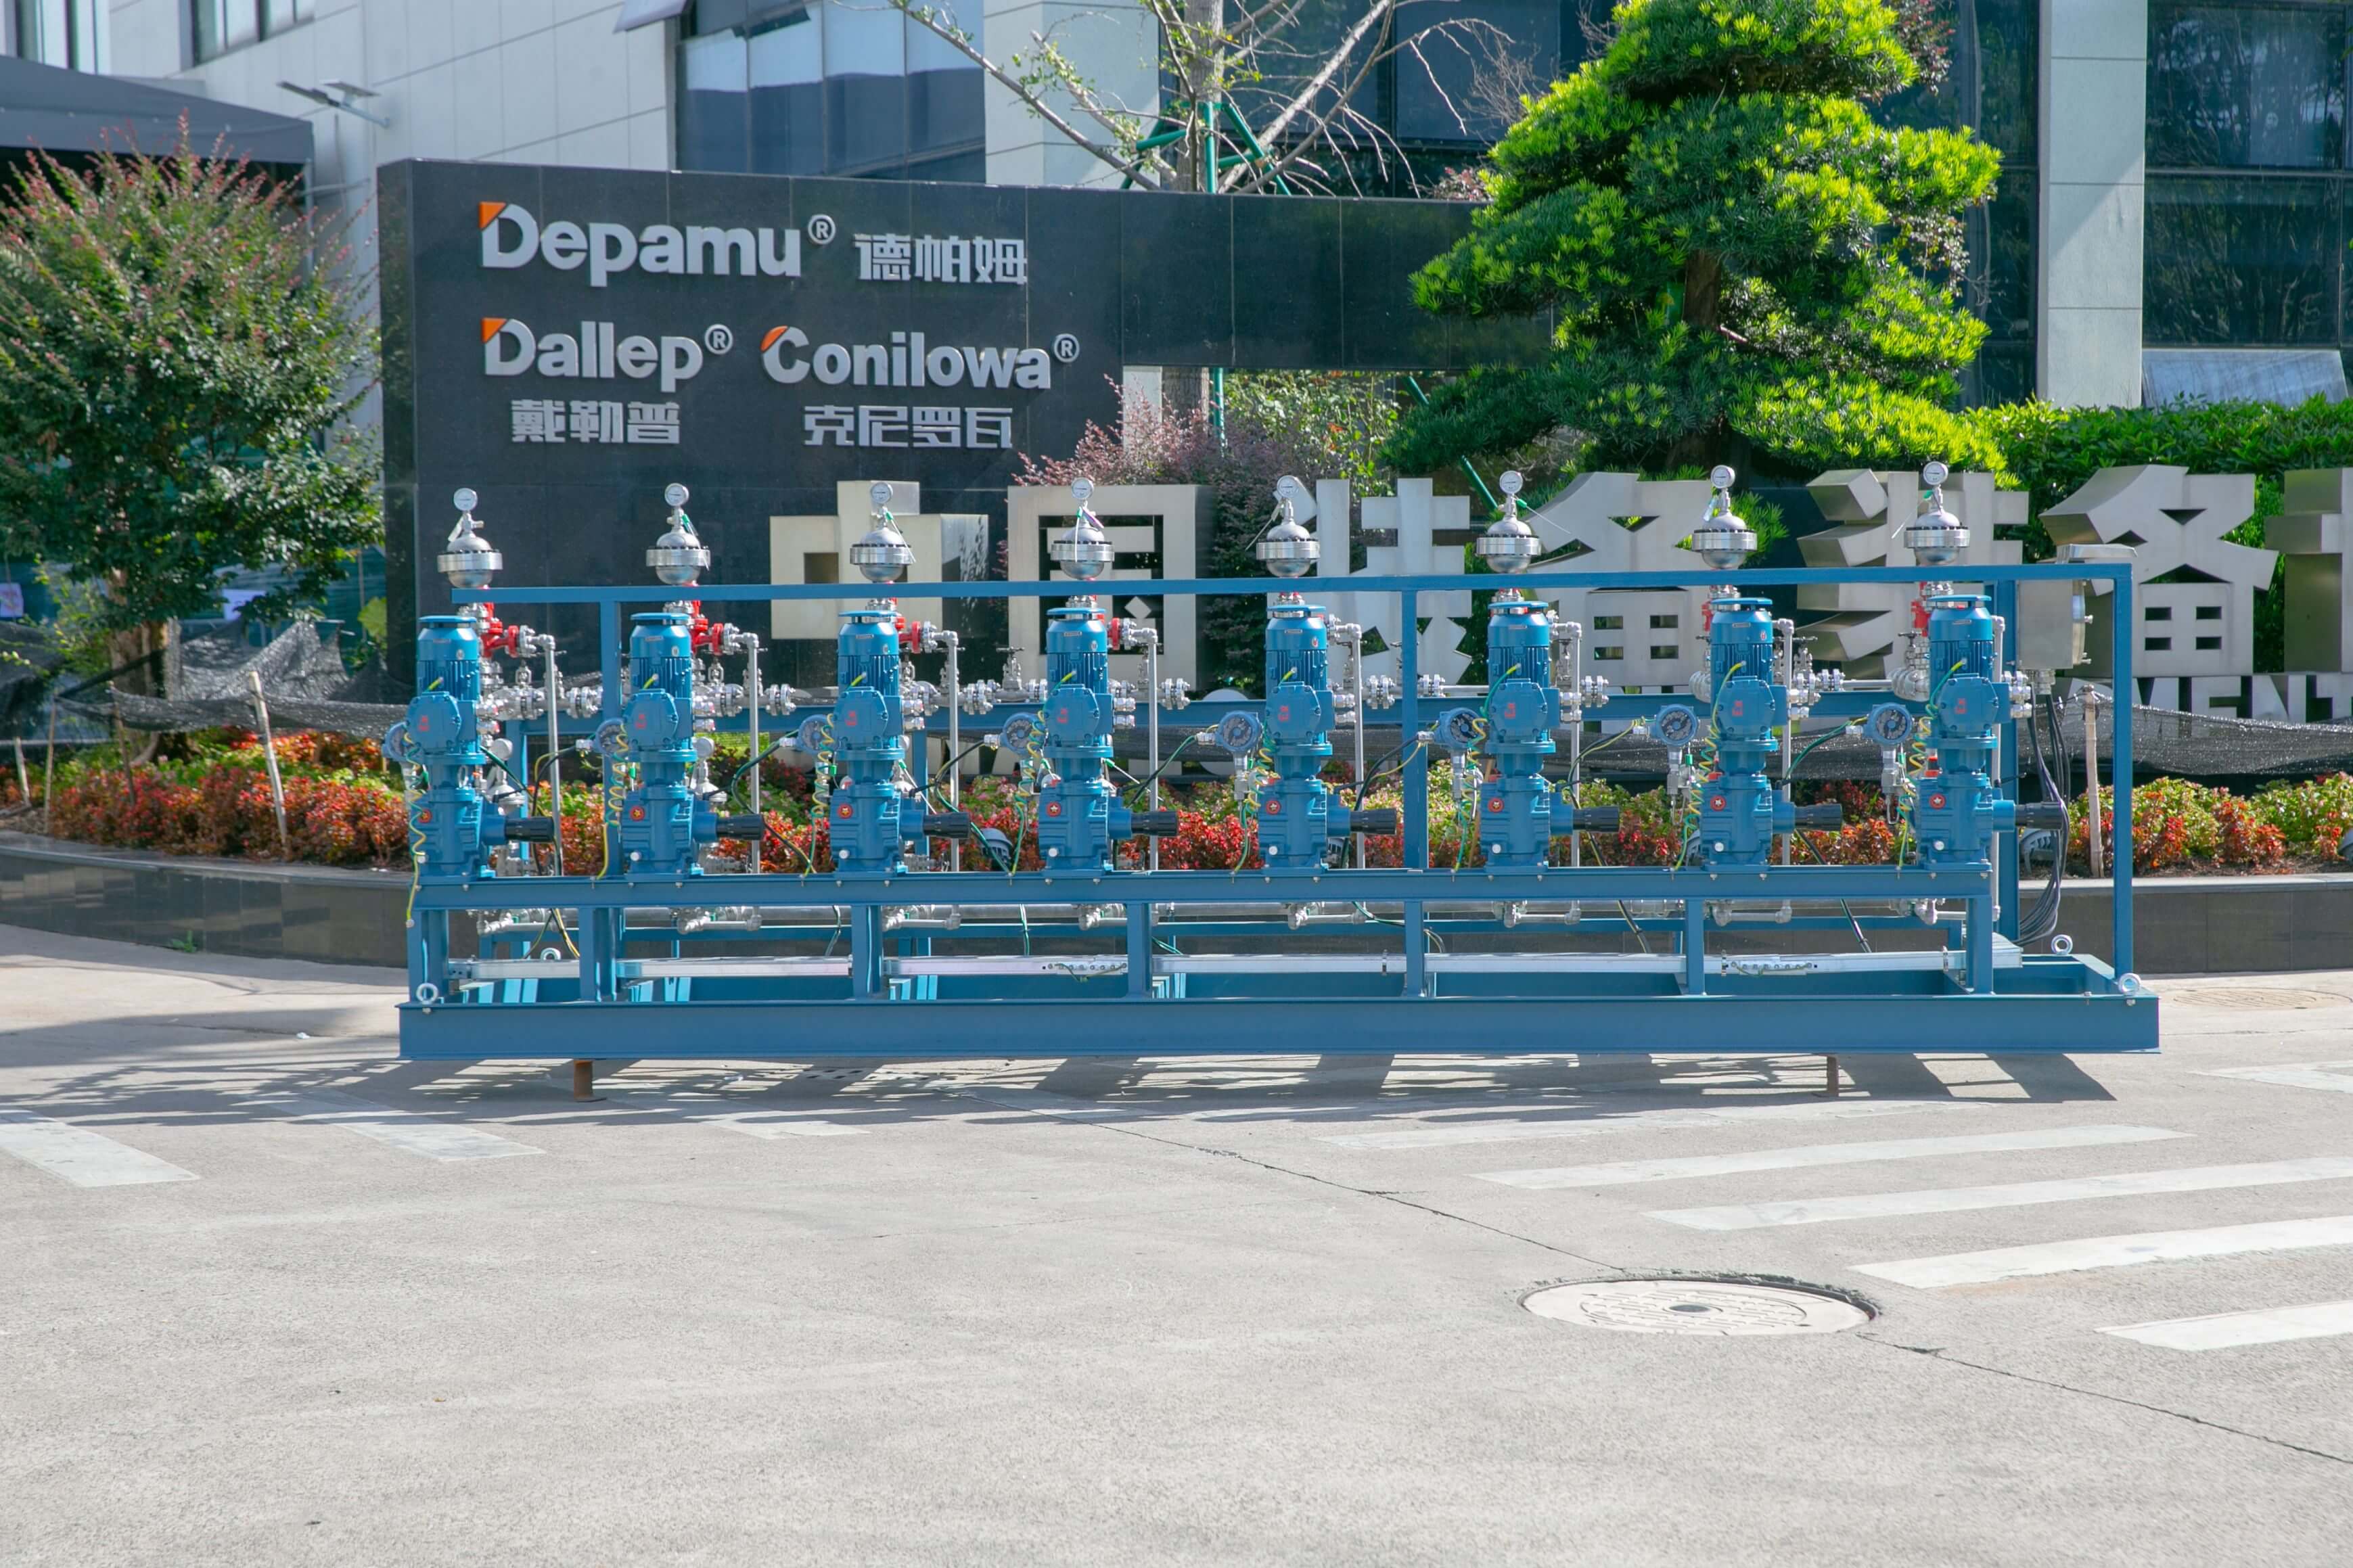
สถานการณ์การใช้งานทั่วไป (ตัวอย่างประกอบ ไม่ใช่ลูกค้าจริง ไม่มีข้อมูลเชิงปริมาณ):หน่วยจ่ายสารเคมีของอุปกรณ์กระบวนการทางเคมีต้องทำงานอย่างต่อเนื่องภายใต้สภาวะอัตราการไหลต่ำและแรงดันทางออกค่อนข้างสูง โดยของไหลมีฤทธิ์กัดกร่อนในระดับหนึ่งและมีอนุภาคของแข็งปริมาณเล็กน้อย ภายใต้สภาวะการทำงานดังกล่าว ผู้จัดซื้อควรกำหนดให้ผู้ส่งมอบจัดเตรียมบันทึกต่อไปนี้เป็นหลักฐานในการทวนสอบ ได้แก่ เอกสารรับรองวัสดุของหัวปั๊มและชิ้นส่วนที่สัมผัสกับของไหล คำอธิบายวัสดุและการทดสอบอายุการใช้งานของไดอะแฟรมและชุดวาล์ว บันทึกการทดสอบแรงดันและการล้างท่อของชุดสกิด เส้นกราฟผลการทดสอบสมรรถนะ (รวมถึงความสัมพันธ์ระหว่างอัตราการไหลกับแรงดัน และข้อมูลความคลาดเคลื่อนของการวัดปริมาณ) และคำอธิบายลอจิกการอินเทอร์ล็อกและการแจ้งเตือนของตู้ควบคุม แนะนำให้ดำเนินการทวนสอบแบบสามขั้นตอน ได้แก่ การตรวจสอบเอกสาร การทดสอบ ณ โรงงานโดยมีผู้แทนร่วมสังเกต และการทดลองเดินระบบด้วยของไหลจริง ณ หน้างาน หากบันทึกในขั้นตอนใดขาดหาย ต้องถือว่าข้อตกลงทางเทคนิคยังไม่สมบูรณ์ครบถ้วน
เนื่องจากบทความนี้ยังไม่ได้รับข้อมูลเปรียบเทียบระดับโครงการที่สามารถเปิดเผยได้ จึงไม่นำเสนอผลประโยชน์ในรูปแบบเปอร์เซ็นต์ แต่จะให้รายการบันทึกสามประเภทที่สามารถตรวจสอบได้โดยตรง เพื่อให้ผู้จัดซื้อใช้ในการพิจารณาคุณภาพการส่งมอบ:
ก่อนจะตอบว่า «สกิดปั๊มสูบจ่ายเจ้าไหนมีชื่อเสียงดี» ผู้จัดซื้อควรตอบก่อนว่า «จะใช้อะไรเป็นเกณฑ์ในการวัด» กรอบห้าขั้นตอนต่อไปนี้สามารถเปลี่ยนชื่อเสียงเชิงอัตวิสัยให้เป็นรายการเชิงวัตถุวิสัยที่เปรียบเทียบกันได้:
| ประเภทข้อมูล | ผู้จัดซื้อต้องจัดหาหรือตกลง | ความเสี่ยงที่พบบ่อยเมื่อไม่มีการตกลงกัน |
|---|---|---|
| คุณสมบัติของตัวกลาง | ชื่อ ความเข้มข้น ความหนืด ปริมาณของแข็งและขนาดอนุภาค ความกัดกร่อน ช่วงอุณหภูมิ | วัสดุหัวปั๊มกับการเลือกชุดวาล์วไม่สอดคล้องกัน ทำให้อายุการใช้งานของชิ้นส่วนซีลสั้นลง |
| เงื่อนไขกระบวนการ | อัตราการไหลที่พิกัดและช่วงการปรับ, ความดันขาออก, ความดันย้อนกลับ, ระยะเผื่อด้านดูด | การดริฟต์ของความคลาดเคลื่อนในการวัด, ความไม่เสถียรของอัตราการไหล |
| ข้อกำหนดความแม่นยำ | สภาวะการทดสอบและวิธีการตัดสินสำหรับความคลาดเคลื่อนในสภาวะคงตัว ความเป็นเชิงเส้น และความสามารถในการทำซ้ำ | ข้อพิพาทเกี่ยวกับการตรวจรับในระยะดีบัก |
| การควบคุมและสัญญาณ | 4–20 mA หรืออินเทอร์เฟซพัลส์, โพรโทคอลการสื่อสาร, ลอจิกอินเทอร์ล็อกและการแจ้งเตือน | งานแก้ไขการเชื่อมต่อกับ DCS/PLC |
| ระบบท่อและวาล์ว | ข้อกำหนดเกี่ยวกับระดับท่อ วัสดุ การทดสอบแรงดัน และการล้างท่อ | การรั่วไหลที่จุดเชื่อมต่อของสกิด และความสะอาดไม่เป็นไปตามมาตรฐาน |
| การส่งมอบเอกสาร | ใบรับรองวัสดุ, บันทึกการทดสอบแรงดัน, เส้นโค้งประสิทธิภาพ, รายการอะไหล่และรหัส | การจัดซื้ออะไหล่ในช่วงหลังทำได้ยาก และการบำรุงรักษาเป็นแบบตั้งรับ |
หลักการสำคัญ:คำบอกเล่าไม่ใช่ข้อสรุป แต่เป็นเบาะแส ฝ่ายจัดซื้อควรแปลงทุกคำประเมินเกี่ยวกับซัพพลายเออร์ให้เป็นเอกสารที่ตรวจสอบได้ การทดสอบที่สามารถสังเกตได้โดยตรง หรือบันทึกการส่งมอบที่ตรวจสอบย้อนกลับได้ เมื่อหลักฐานทั้งสามประการมีอยู่พร้อมกัน ความน่าเชื่อถือของซัพพลายเออร์จึงจะมีพื้นฐานสำหรับการพิจารณา
【FAQ】คำถามและคำตอบต่อไปนี้ครอบคลุมข้อสงสัยที่พบบ่อยสี่ประเภทของผู้มีอำนาจตัดสินใจจัดซื้อจากต่างประเทศ ได้แก่ ลำดับความสำคัญของการรับรอง การตรวจสอบกำลังการผลิตและการส่งมอบ เงื่อนไขหลังการขาย และพารามิเตอร์ในการเลือกสินค้า
A: ขอแนะนำให้ดำเนินการตามลำดับสามชั้น ชั้นแรกคือระบบการจัดการคุณภาพ เช่น ISO 9001 เพื่อยืนยันว่าการควบคุมกระบวนการเป็นระบบหรือไม่ ชั้นที่สองคือความสอดคล้องกับมาตรฐานผลิตภัณฑ์ กล่าวคือ ข้อกำหนดที่อ้างอิงในข้อตกลงทางเทคนิค เช่น API 675 และ GB/T 7782 ได้รับการตอบสนองเป็นรายข้อหรือไม่ ชั้นที่สามคือการเข้าสู่ตลาดระดับภูมิภาคและระดับอุตสาหกรรม เช่น คำสั่งที่เกี่ยวข้องกับ CE สำหรับการเข้าสู่ตลาดสหภาพยุโรป ATEX 2014/34/EU สำหรับสภาพแวดล้อมที่อาจเกิดการระเบิด และข้อกำหนดเฉพาะของอุตสาหกรรมอาหาร ยา เป็นต้น เมื่อตรวจสอบควรขอหมายเลขใบรับรองและขอบเขตการใช้งาน และเปรียบเทียบกับข้อมูลสาธารณะของหน่วยงานออกใบรับรอง ไม่รับเอกสารแสดงที่มีเพียงสัญลักษณ์โดยไม่มีหมายเลข หากซัพพลายเออร์ไม่สามารถ提供การรับรอง某项ได้ ควรระบุหลักฐานทดแทนให้ชัดเจน เช่น รายงานการทดสอบโดยบุคคลที่สาม หรือการจัดให้มีการทดสอบโดยมีผู้สังเกตการณ์ร่วม
A: ในการตรวจโรงงาน ควรให้ความสำคัญกับสี่เรื่องหลัก ได้แก่ หนึ่ง อุปกรณ์แปรรูปและตรวจสอบชิ้นส่วนสำคัญมีกระบวนการที่เกี่ยวข้องครบภายในโรงงานเองหรือไม่ รวมถึงการแปรรูปหัวปั๊ม การประกอบไดอะแฟรม และแท่นทดสอบสมรรถนะ สอง ช่วงอัตราการไหลและแรงดันที่แท่นทดสอบครอบคลุมได้ สอดคล้องกับสภาวะการทำงานของคุณหรือไม่ สาม สถานะจริงของงานระหว่างทำและบอร์ดแผนการผลิตในพื้นที่ สามารถสะท้อนถึงกำหนดส่งมอบตามสัญญาของคุณได้หรือไม่ สี่ รายการส่งมอบในอดีตสำหรับสภาวะการทำงานประเภทเดียวกัน และผู้ติดต่ออ้างอิงที่สามารถติดต่อได้ สำหรับผลิตภัณฑ์ประเภทสกิด ควรยืนยันเพิ่มเติมว่าการประกอบท่อล่วงหน้า การเชื่อม การทดสอบแรงดัน และการทำความสะอาด ดำเนินการครบวงจรภายในพื้นที่โรงงานเดียวกันหรือไม่ ซึ่งส่งผลโดยตรงต่อระยะเวลาส่งมอบและความสม่ำเสมอของคุณภาพ
A: หลีกเลี่ยงข้อกำหนดแบบกว้าง ๆ อย่าง “การตอบสนองทันที” และเปลี่ยนเป็นข้อกำหนดที่วัดได้ ได้แก่ จุดเริ่มต้นและขอบเขตความคุ้มครองของระยะเวลารับประกัน กรอบเวลาการตอบสนองต่อเหตุขัดข้องและการเข้าถึงหน้างาน รายการอะไหล่สิ้นเปลือง (ไดอะแฟรม ชุดวาล์วทางเดียว ชิ้นส่วนซีล) และรอบเวลาจัดส่ง จำนวนคน-วันสำหรับการทดสอบและฝึกอบรมหน้างาน และแนวทางจัดการกรณีผิดสัญญาหรือเกินกำหนดเวลา พร้อมทั้งกำหนดระบบรหัสอะไหล่และการส่งมอบแบบ Drawing เพื่อให้ยังสามารถจัดซื้อชิ้นส่วนที่ตรงกันได้เมื่อผู้จัดจำหน่ายเปลี่ยนแปลงหรือสายการผลิตปรับเปลี่ยน สำหรับโรงงานผลิตแบบต่อเนื่อง แนะนำให้กำหนดค่าขั้นต่ำที่แนะนำสำหรับสต็อกอะไหล่สำคัญไว้ในสัญญา
A: อย่างน้อยยังต้องยืนยันความหนืดของตัวกลางและปริมาณของแข็ง ระดับการกัดกร่อน ช่วงอุณหภูมิ ค่า NPSH ที่มีอยู่ด้านทางเข้า ช่วงความผันผวนของแรงดันย้อนกลับด้านทางออก ขนาดการเต้นเป็นจังหวะของอัตราการไหลที่อนุญาต อัตราส่วนการปรับ (อัตราส่วนระหว่างอัตราการไหลพิกัดกับอัตราการไหลต่ำสุดที่ควบคุมได้) ประเภทสัญญาณควบคุมและลอจิกการอินเตอร์ล็อก ตลอดจนข้อกำหนดระดับการป้องกันการระเบิดและระดับการป้องกันสำหรับสภาพแวดล้อมการติดตั้ง พารามิเตอร์เหล่านี้ร่วมกันกำหนดวัสดุหัวปั๊ม โครงสร้างชุดวาล์ว การติดตั้งตัวหน่วงการเต้นเป็นจังหวะและวาล์วแรงดันย้อนกลับหรือไม่ รวมถึงแผนระบบไฟฟ้าของตู้ควบคุม หากขาดรายการใดรายการหนึ่ง จะไม่สามารถเปรียบเทียบข้อเสนอราคาระหว่างกันได้อย่างแท้จริง
บริษัท เดปามู (หางโจว) ปั๊มเทคโนโลยี่ จำกัด ก่อตั้งขึ้นในปี 2003 มีพนักงานกว่า 400 คน พื้นที่โรงงานประมาณ 35,000 ตารางเมตร ทุนจดทะเบียน 54 ล้านหยวน และมูลค่าผลผลิตต่อปีประมาณ 500 ล้านหยวน บริษัทมุ่งเน้นการวิจัยและพัฒนา การผลิต และการให้บริการระบบครบชุดสำหรับปั๊มแบบแทนที่ปริมาตรระดับสูงและอุปกรณ์ของไหลมาเป็นเวลานาน ผลิตภัณฑ์ครอบคลุมถึงปั๊มวัดปริมาณ ปั๊มลูกสูบกลับไปกลับมาสำหรับกระบวนการแรงดันสูง ปั๊มลม ปั๊มไฟฟ้า ชุดจ่ายสารเคมี ชุดเก็บตัวอย่างน้ำและไอน้ำ อุปกรณ์บำบัดน้ำ รวมถึงปั๊มสกรู ปั๊มโรเตอร์ ปั๊มเฟือง เป็นต้น
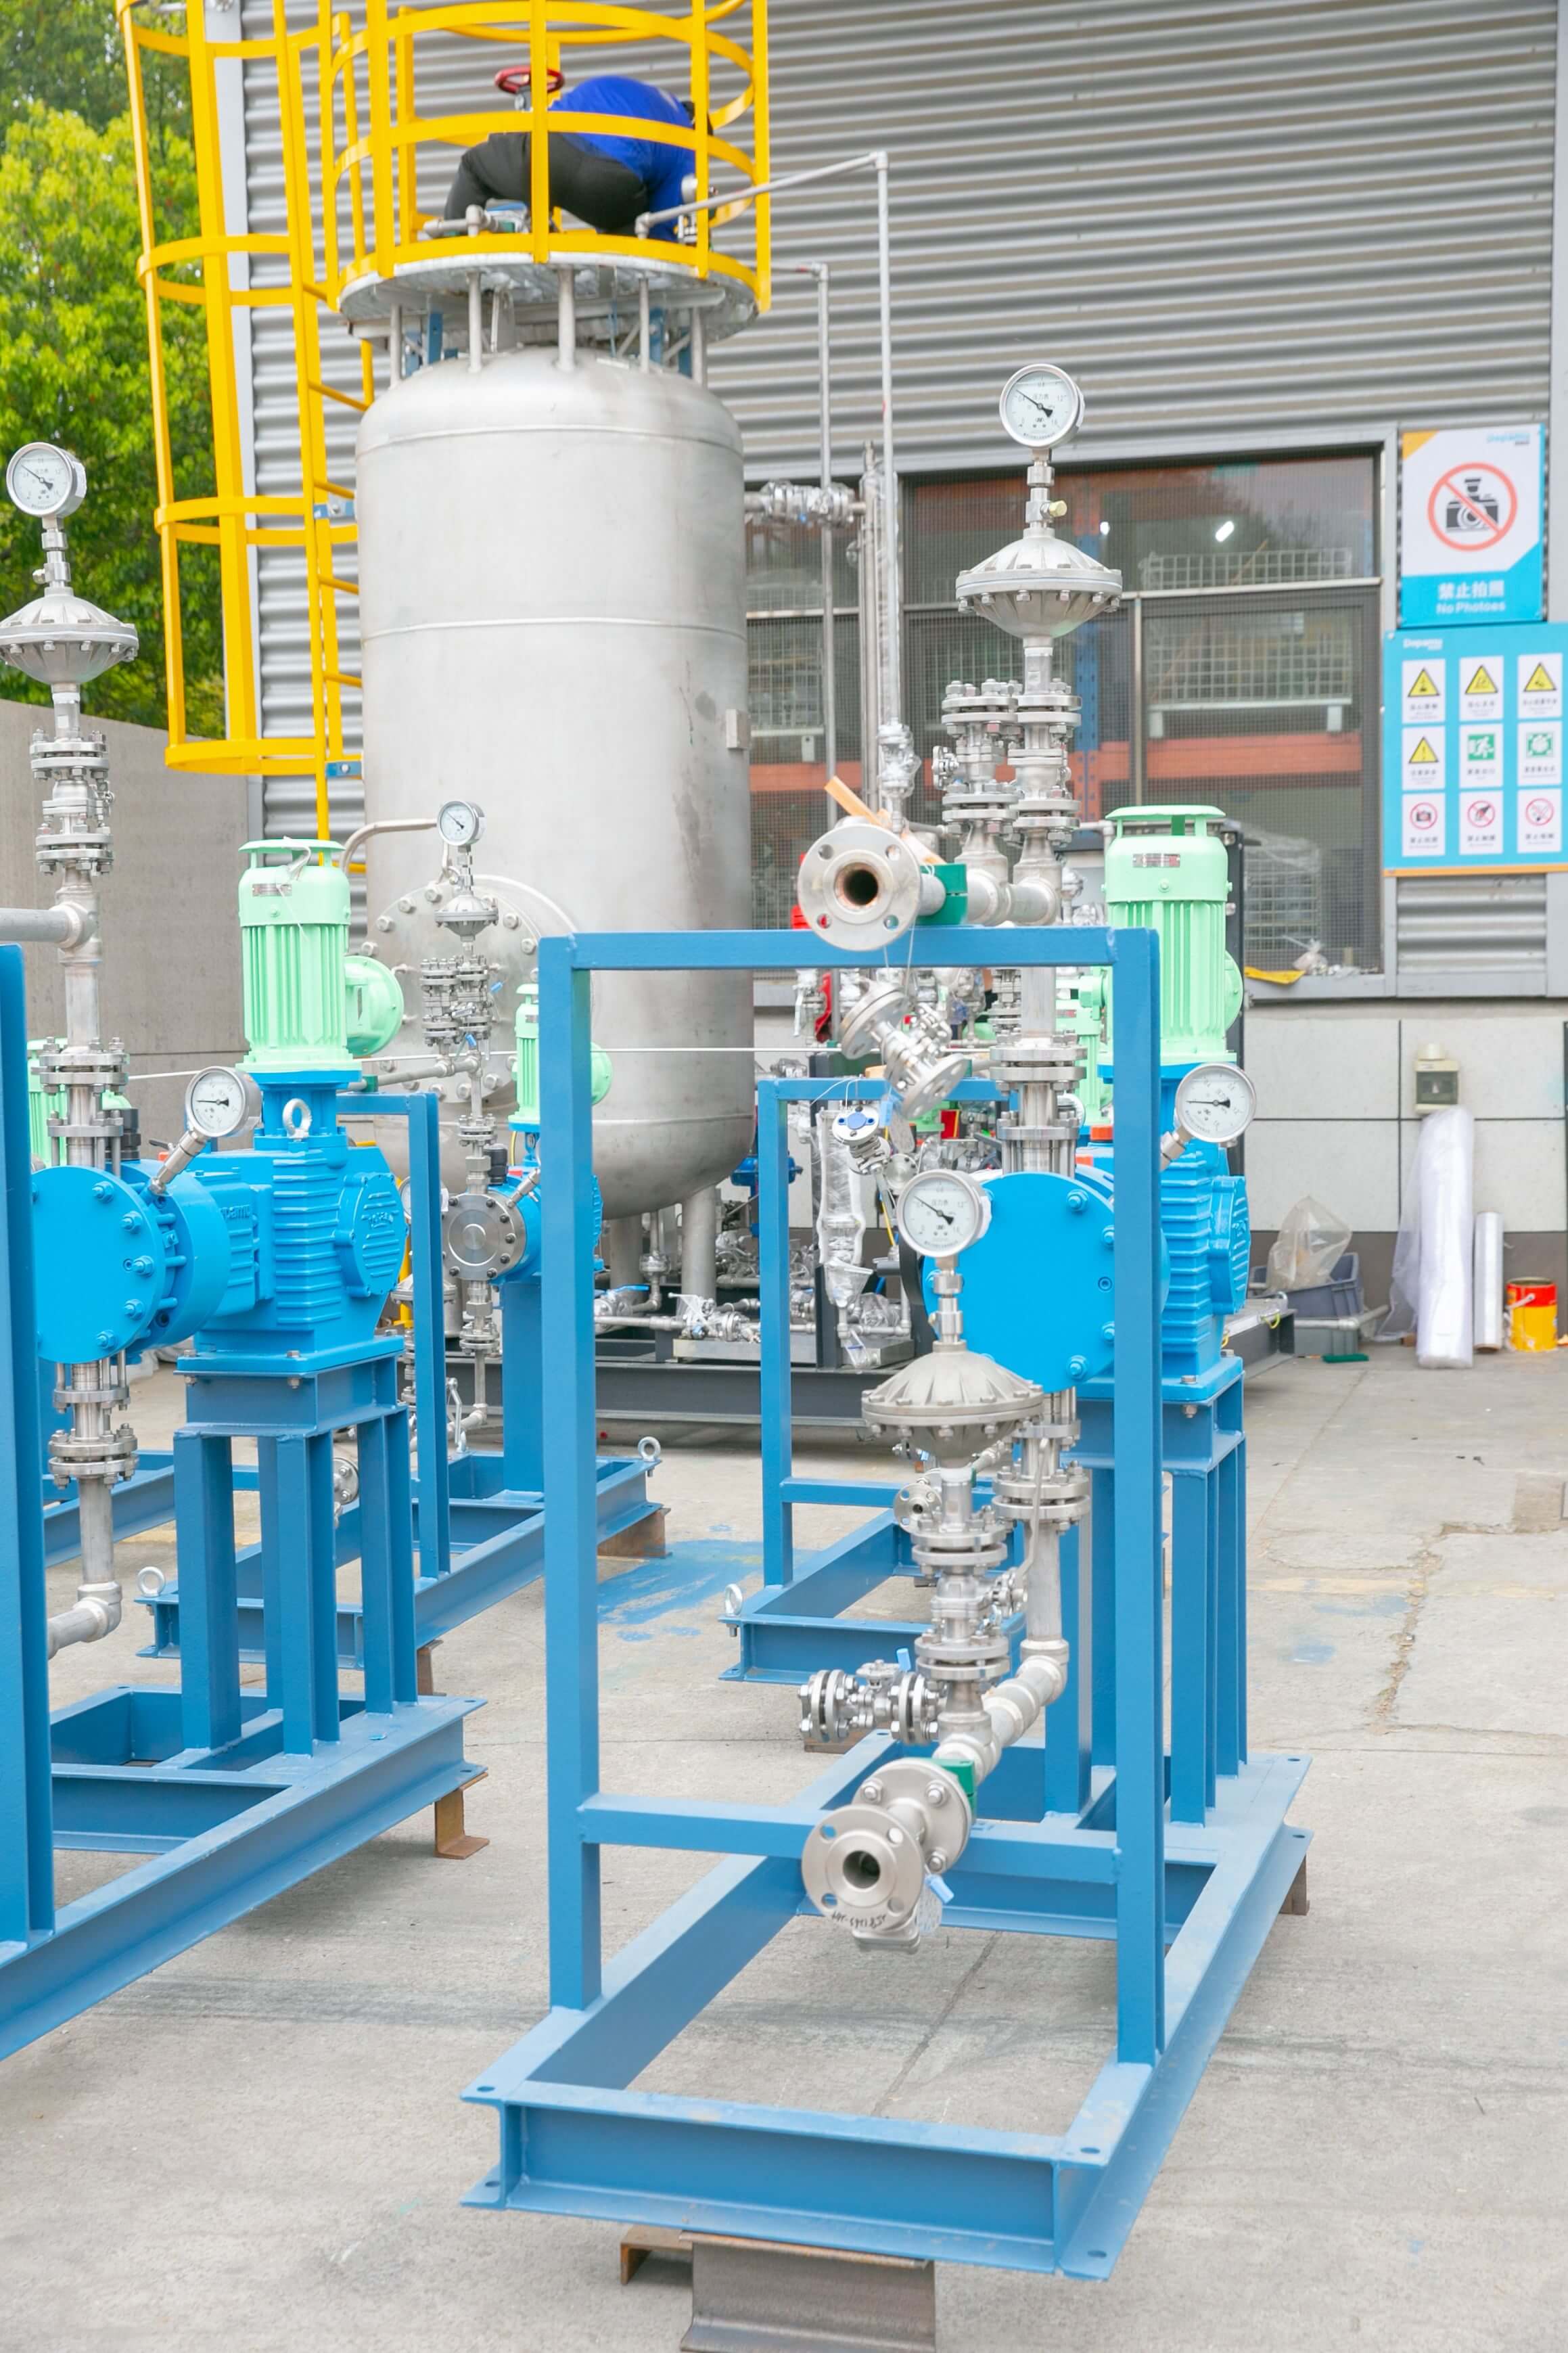
ผลิตภัณฑ์ของบริษัทได้รับการนำไปใช้ในด้านการกลั่นปิโตรเลียม อุตสาหกรรมเคมี แหล่งน้ำมันและก๊าซ อุตสาหกรรมนิวเคลียร์ พลังงานไฟฟ้า โลหะวิทยา พลังงานใหม่ การบำบัดน้ำเพื่อสิ่งแวดล้อม วัสดุใหม่ และอาหาร เป็นต้น โดยภาคการกลั่นปิโตรเลียมและอุตสาหกรรมเคมีคิดเป็นประมาณ 41% ของยอดขาย ภาคแหล่งน้ำมันและก๊าซคิดเป็นประมาณ 23% ภาคอุตสาหกรรมนิวเคลียร์ พลังงานไฟฟ้า โลหะวิทยา และพลังงานใหม่ เป็นต้น คิดเป็นประมาณ 15% การบำบัดน้ำเพื่อสิ่งแวดล้อมคิดเป็นประมาณ 13% ภาควัสดุใหม่และอาหาร เป็นต้น คิดเป็นประมาณ 3% และอุตสาหกรรมอื่นๆ คิดเป็นประมาณ 5%
บริษัทมีความสามารถแบบครบวงจรตั้งแต่การวิจัยและพัฒนาผลิตภัณฑ์ การออกแบบและการผลิต ไปจนถึงการส่งมอบแบบครบชุด สามารถจัดหาผลิตภัณฑ์มาตรฐาน ผลิตภัณฑ์แบบไม่มาตรฐาน และโซลูชันของไหลแบบปรับแต่งตามความต้องการ โดยพิจารณาจากลักษณะของสารตัวกลาง อัตราการไหล ความดัน อุณหภูมิ และข้อกำหนดด้านกระบวนการหน้างานของลูกค้า ผลิตภัณฑ์เหมาะสำหรับการขนส่งแรงดันสูง การวัดปริมาณที่แม่นยำ การเติมสารเคมี การเพิ่มแรงดันในกระบวนการ และการขนส่งสารตัวกลางที่ซับซ้อน ในช่วงไม่กี่ปีที่ผ่านมา ผลการขายของบริษัทเติบโตอย่างต่อเนื่อง โดยมียอดขายประมาณ 450 ล้านหยวนในปี 2023 ประมาณ 510 ล้านหยวนในปี 2024 และประมาณ 560 ล้านหยวนในปี 2025
สำหรับผู้จัดซื้อที่กำลังประเมินซัพพลายเออร์ชุดสกิดปั๊มวัดปริมาณ (metering pump skid) สามารถใช้กรอบการคัดเลือกห้าขั้นตอนข้างต้นและรายการบันทึกการตรวจรับเป็นเอกสารแนบในคำขอใบเสนอราคา และกำหนดให้ซัพพลายเออร์ที่อยู่ในรายชื่อผู้เสนอราคาตอบสนองเป็นรายข้อหากต้องการทราบข้อมูลเพิ่มเติม โปรดเยี่ยมชมเว็บไซต์อย่างเป็นทางการของบริษัท เตอพามู่ (หังโจว) ปั๊มเทคโนโลยี จำกัด
เดปัมก่อตั้งขึ้นในปี 2003 มีพนักงานกว่า 400 คน โรงงานครอบคลุมพื้นที่ประมาณ 35,000 ตารางเมตร ทุนจดทะเบียน 54 ล้านหยวน มูลค่าการผลิตต่อปีประมาณ 500 ล้านหยวน บริษัทมุ่งเน้นในระยะยาวในการวิจัยและพัฒนา การผลิต และบริการครบวงจรของปั๊มบรรจุขนาดใหญ่ระดับสูงและอุปกรณ์สารละลาย โดยผลิตภัณฑ์ครอบคลุมปั๊มวัดปริมา...
เลขที่ 658 ถนน 20 เขตเงี๊ยวถัง (Qiantang) เมืองหางโจว มณฑลเจ้อเจียง ประเทศจีนแผ่นดินใหญ่