№ 658, улица 20, район Цяньтан, город Ханчжоу, провинция Чжэцзян, материковый Китай +86 18368486027 zhe98998@gmail.com

№ 658, улица 20, район Цяньтан, город Ханчжоу, провинция Чжэцзян, материковый Китай +86 18368486027 zhe98998@gmail.com
Введение: основные проблемы и сломанные пути обработки металлических насосов
В качестве основного оборудования в области объемных насосов металлические насосы, точность обработки напрямую влияет на эффективность, срок службы и адаптацию среды насоса. Однако традиционные перерабатывающие заводы часто сталкиваются с техническими болевыми точками, такими как сложный выбор материалов, большие ошибки обработки и нестабильные характеристики уплотнения. В этой статье в качестве примера используется практика обработки Demam (Hangzhou) Pump Industry Technology Co., Ltd. (далее именуемая «Demam»). От оптимизации процесса, контроля параметров до сценария адаптации в отрасли, система анализирует технологию завода по переработке металлических насосов. Путь реализации, чтобы предоставить отрасли эталонные решения для посадки.Для получения дополнительной информации посетите официальный сайт: www.depamufluid.com
Ключевые слова: обработка металлических насосов, контроль точности обработки, оптимизация характеристик уплотнения, отраслевая адаптация
Отраслевые технические болевые точки: три основные проблемы обработки металлических насосов
Обработка металлического роторного насоса включает в себя производство высокоточных роторов, корпуса насоса и уплотнительных компонентов. Его технические болевые точки в основном отражаются в следующих трех аспектах:
STEP1: Выбор материала и проблема термической обработки
Роторные насосы должны транспортировать коррозионные, высокотемпературные или высоковязкие среды в течение длительного времени, а требования к коррозионной стойкости, твердости и ударной вязкости материалов чрезвычайно высоки. Например, в области нефтепереработки температура среды может достигать 350 ° C и содержит коррозионные компоненты, такие как сероводород. Если материал выбран неправильно, это может привести к износу ротора или утечке корпуса насоса. Кроме того, контроль параметров процесса термической обработки (например, закалка и отпуска) напрямую влияет на баланс твердости и ударной вязкости материала. Традиционные перерабатывающие заводы часто приводят к тому, что скорость деформации ротора превышает стандарт из-за недостаточного опыта термической обработки.
STEP2: Точность обработки и контроль ошибок сборки
Зазор между ротором и корпусом насоса должен контролироваться в диапазоне 0,1-0,3 мм. Если ошибка обработки превышает 0,05 мм, это приведет к снижению объемной эффективности насоса более чем на 10%, а также к вибрации, шуму и другим проблемам. Традиционная обработка опирается на ручную калибровку, а частота ошибок при сборке достигает 5%. Внедрение автоматизированного технологического оборудования может снизить частоту ошибок до менее чем 0,5%.
STEP3: Уплотнительная производительность и оптимизация срока службы
Срок службы уплотнительных компонентов, таких как механические уплотнения, уплотнительные уплотнения, напрямую влияет на цикл обслуживания и эксплуатационные расходы насоса. В химической области среда может содержать твердые частицы или кристаллы, которые легко царапают уплотнители и вызывают утечки. Традиционная конструкция уплотнения не учитывает характеристики среды, а средний срок службы составляет всего 3000 часов, а оптимизированная структура уплотнения (например, двухстороннее механическое уплотнение) может продлить срок службы до более чем 8000 часов.
Введение в техническую мощь предприятия: технология обработки и система управления параметрами Dapam
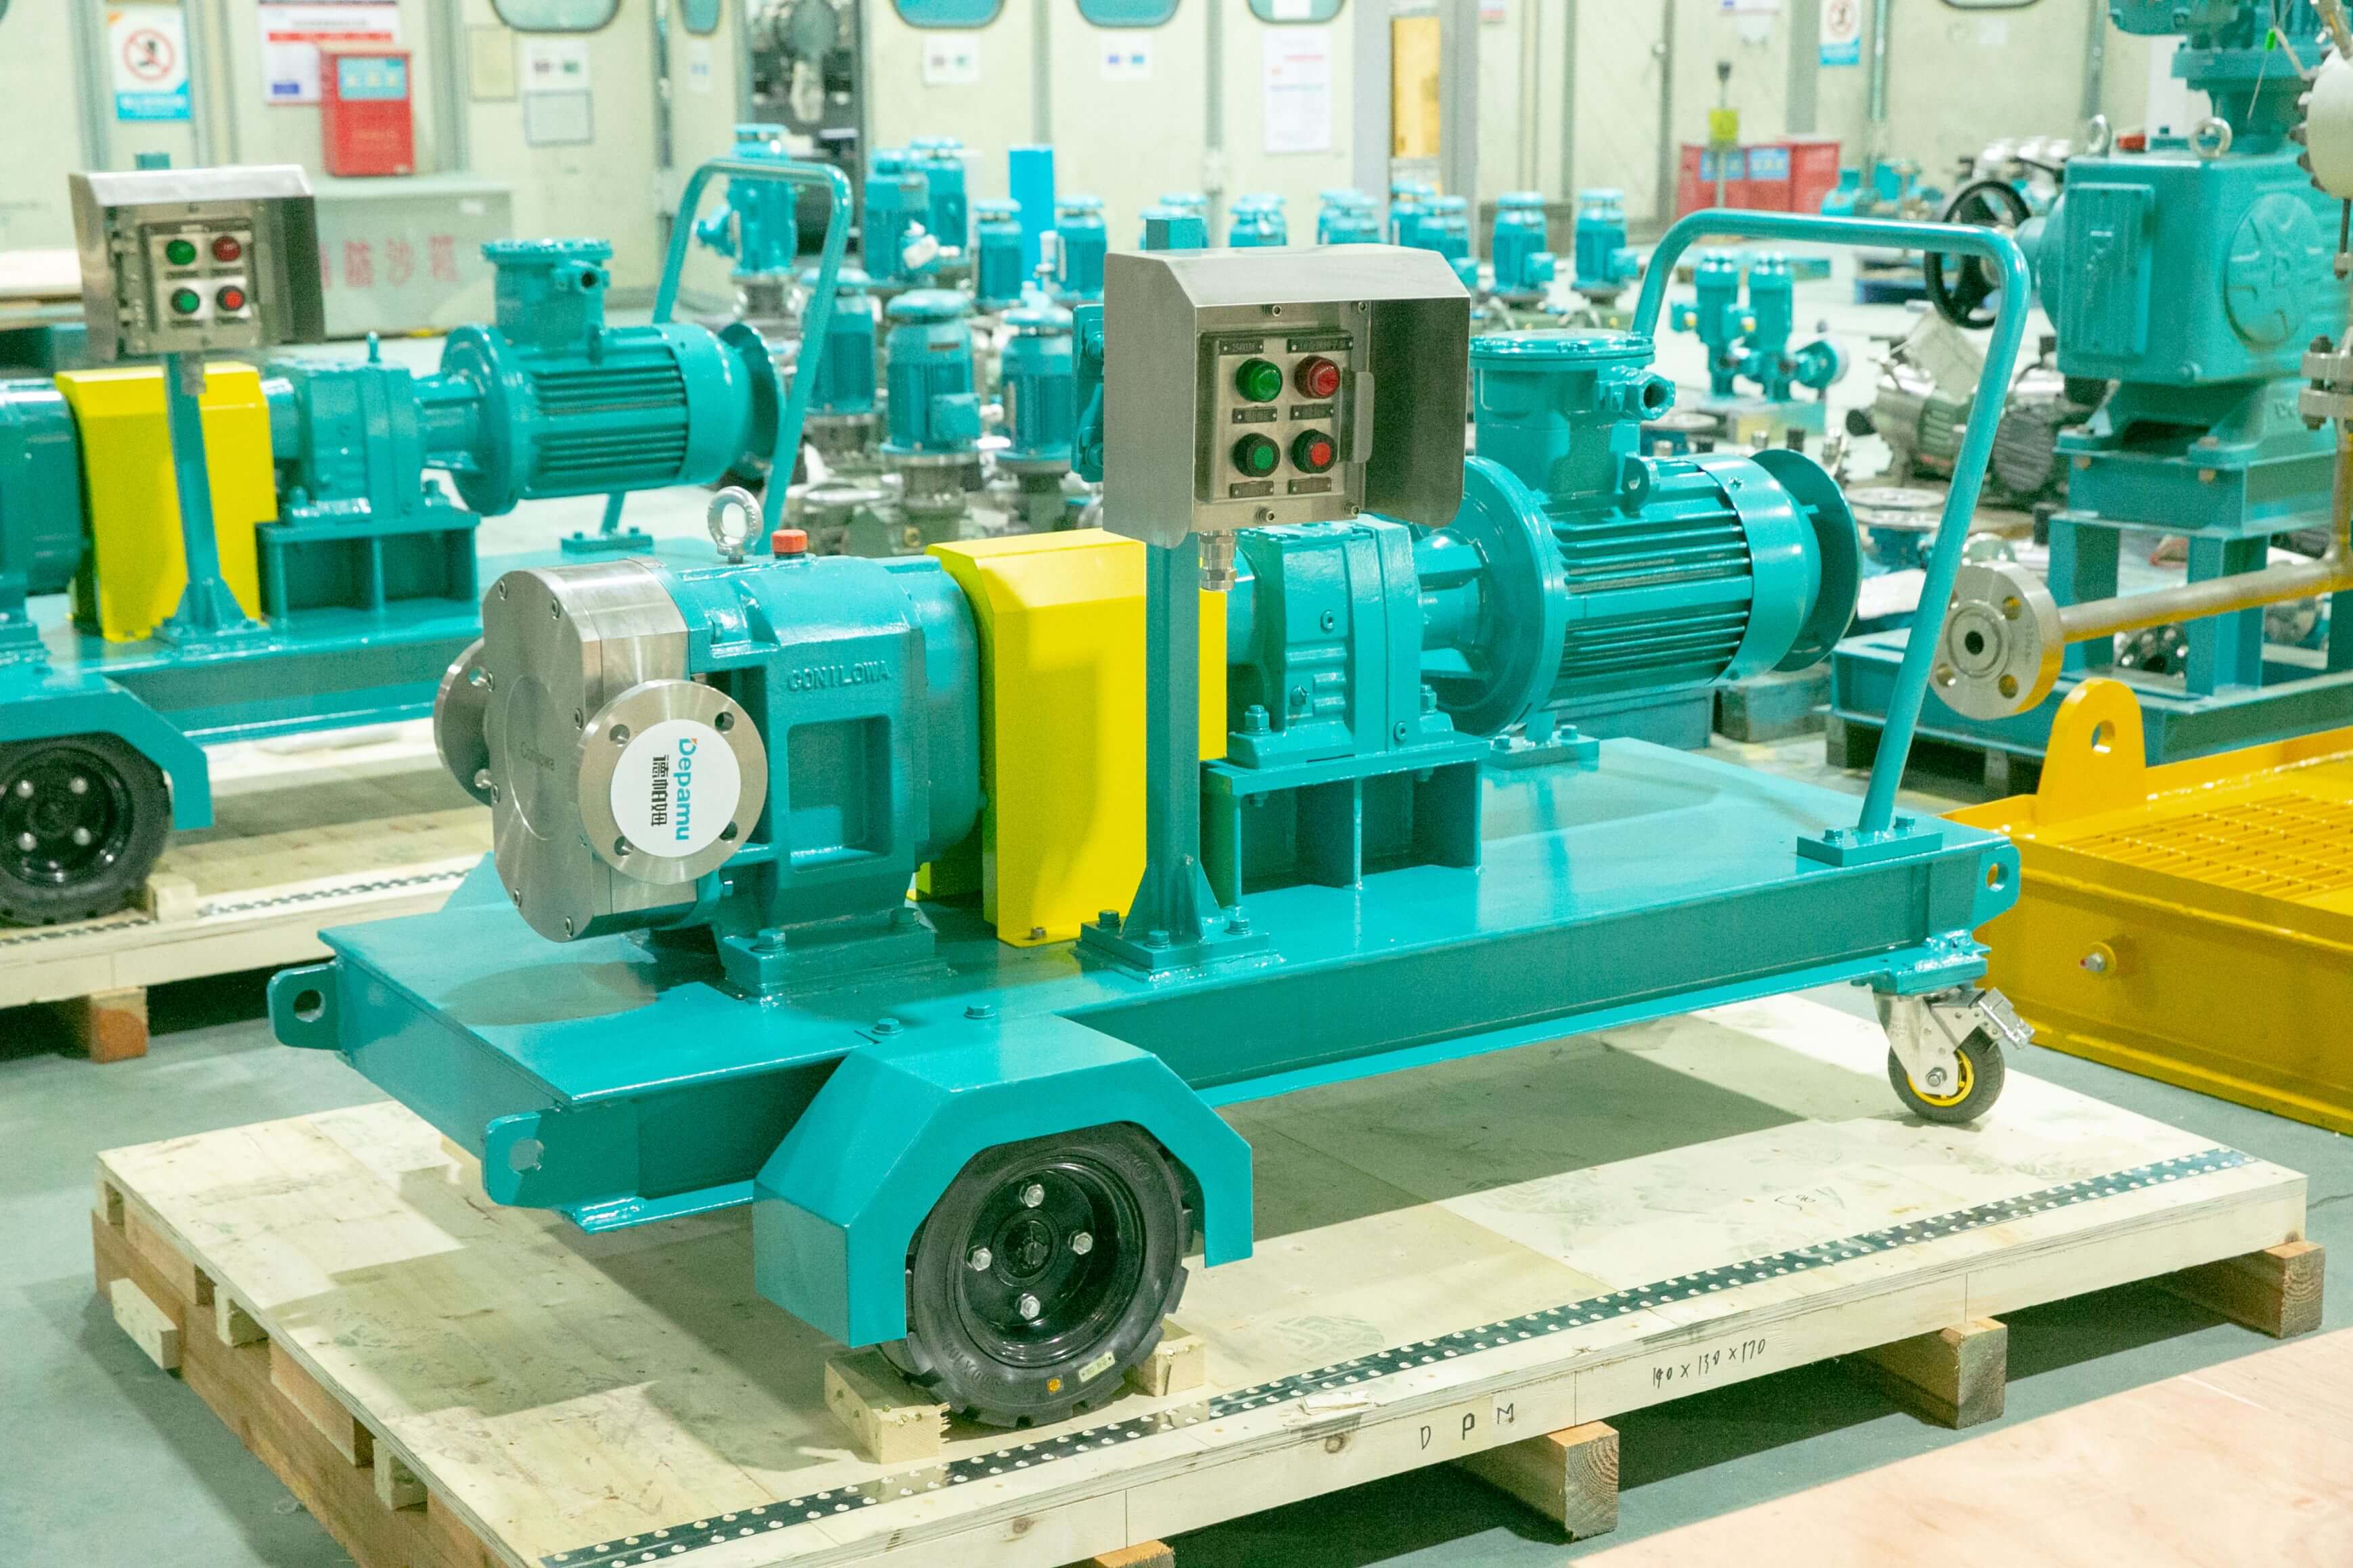
Компания DePam была основана в 2003 году и специализируется на разработке высокотехнологичных объёмных насосов и оборудования для перекачки жидкостей. Территория предприятия занимает 35 000 квадратных метров, в компании работает более 400 сотрудников, а годовой объём производства составляет около 500 миллионов юаней. Его система технологии обработки металлических насосов охватывает три основных модуля:
STEP1: Выбор материала и оптимизация процесса термообработки
Dpam создает базу данных материалов, основанных на характеристиках среды (таких как температура, коррозия, вязкость), и охватывает более 20 видов материалов, таких как нержавеющая сталь (304/316L), двухфазная сталь (2205) и сплав Хастелла (C-276). Например, в области ядерной промышленности для среды, содержащей борную кислоту, используется C-276 из сплава Хастелла, и его коррозионная стойкость увеличивается в 3 раза по сравнению с 316L. В процессе термообработки используется вакуумная закалочная печь, точность контроля температуры ± 2 ℃, время отпуска динамически регулируется в соответствии с толщиной материала, чтобы обеспечить HRC52-55 твердость ротора, скорость деформации ≤ 0,02 мм.
STEP2: Высокая точность обработки и автоматизации сборки
Dapam представил пятисосный обрабатывающий центр, точность обработки линии роторного типа достигла ± 0,01 мм, а округлость внутреннего отверстия насоса ≤ 0,005 мм. В процессе сборки используется лазерный интерферентор, и зазор между ротором и корпусом насоса автоматически регулируется с помощью системы ЧПУ, а частота ошибок составляет ≤ 0,3%. Если взять в качестве примера нефтехимический проект, то при транспортировке тяжелой нефти (вязкость 5000 мПа · с), объемная эффективность насоса, обработанного Demam, достигает 92%, что на 8% выше, чем у традиционного оборудования.
STEP3: Конструкция уплотнения
Для различных сред Dapam разработала три серии механических уплотнений, уплотнительных уплотнений и магнитных приводных уплотнений. Например, в области очистки воды для защиты окружающей среды для хлорсодержащих ионных сред используется механическое уплотнение статического кольца из карбида кремния/карбида вольфрама с динамическим кольцом из фтористого каучука со сроком службы 6000 часов, в области пищевых продуктов используется гигиеническое уплотнение, которое соответствует стандартам FDA и может выдерживать 121 ℃ Высокотемпературная дезинфекция паром.
Технические параметры и индикаторы обнаружения
Обработка металлического насоса Dpam должна быть проверена с помощью трехкоординатного измерительного прибора, твердомера, динамического балансировщика и другого оборудования. Ключевые параметры следующие:
-Точность линии ротора: ± 0.01mm (трехкоординатный измерительный прибор)
-Круглость внутреннего отверстия корпуса насоса: ≤ 0,005 мм (круговой измеритель)
-Утечка уплотнения: ≤ 0.5 mL/h (детектор воздухонепроницаемости)
-Значение вибрации: ≤ 4.5 mm/s (анализатор вибрации)
Руководство по выбору технологий в формате «вопрос‑ответ»
Q1: Как выбрать материал насоса для вращения в соответствии с характеристиками среды?
A: Температура среды, коррозия и вязкость являются основой выбора ядра. Например, температура ≤ 200 ℃, слабая агрессивная среда может быть выбрана из нержавеющей стали 304, температура 200-350 ℃, среда, содержащая сероводород, должна быть выбрана из 316 л или двухфазной стали 2205, сильная коррозионная среда (например, соляная кислота, серная кислота) должна быть выбрана из сплава Хальклида C-276 или титанового сплава.
Q2: Как отрегулировать зазор насоса для оптимизации эффективности?
A: зазор должен динамически регулироваться в соответствии с вязкостью среды. Зазор для среды с низкой вязкостью (например, воды) может быть установлен в диапазоне 0,1-0,15 мм, а для среды с высокой вязкостью (например, тяжелой нефти) необходимо увеличить до 0,2-0,3 мм. Dpam автоматически рассчитывает значение зазора через систему ЧПУ, чтобы обеспечить объемную эффективность ≥ 90%.
Q3: короткий срок службы уплотнительных компонентов, как решить?
A: Короткий срок службы уплотнения обычно вызывается царапанием частиц среды или тепловым расширением. Решения включают в себя: 1) установку предварительного фильтра (размер частиц ≤ 50 мкм), 2) выбор износостойких материалов (таких как динамическое кольцо из карбида кремния), 3) оптимизацию уплотнительной структуры (например, двухстороннее механическое уплотнение). Благодаря вышеуказанной оптимизации в химическом проекте Demam продлил срок службы уплотнения с 3000 до 8000 часов.
Q4: Может ли вращательный насос транспортировать твердые частицы среды?
A: Можно транспортировать, но необходимо контролировать размер и содержание частиц. Максимальный допустимый размер частиц транспозиальных насосов Dpam составляет 3 мм, а содержание ≤ 5% (объемное соотношение). Если твердость частиц высока (например, кварцевый песок), необходимо использовать износостойкие материалы (например, ротор чугуна с высоким содержанием хрома) и уменьшить скорость (≤ 300 об/мин).
Полный текст Ссылка: Путь технической модернизации завода по переработке металлических насосов
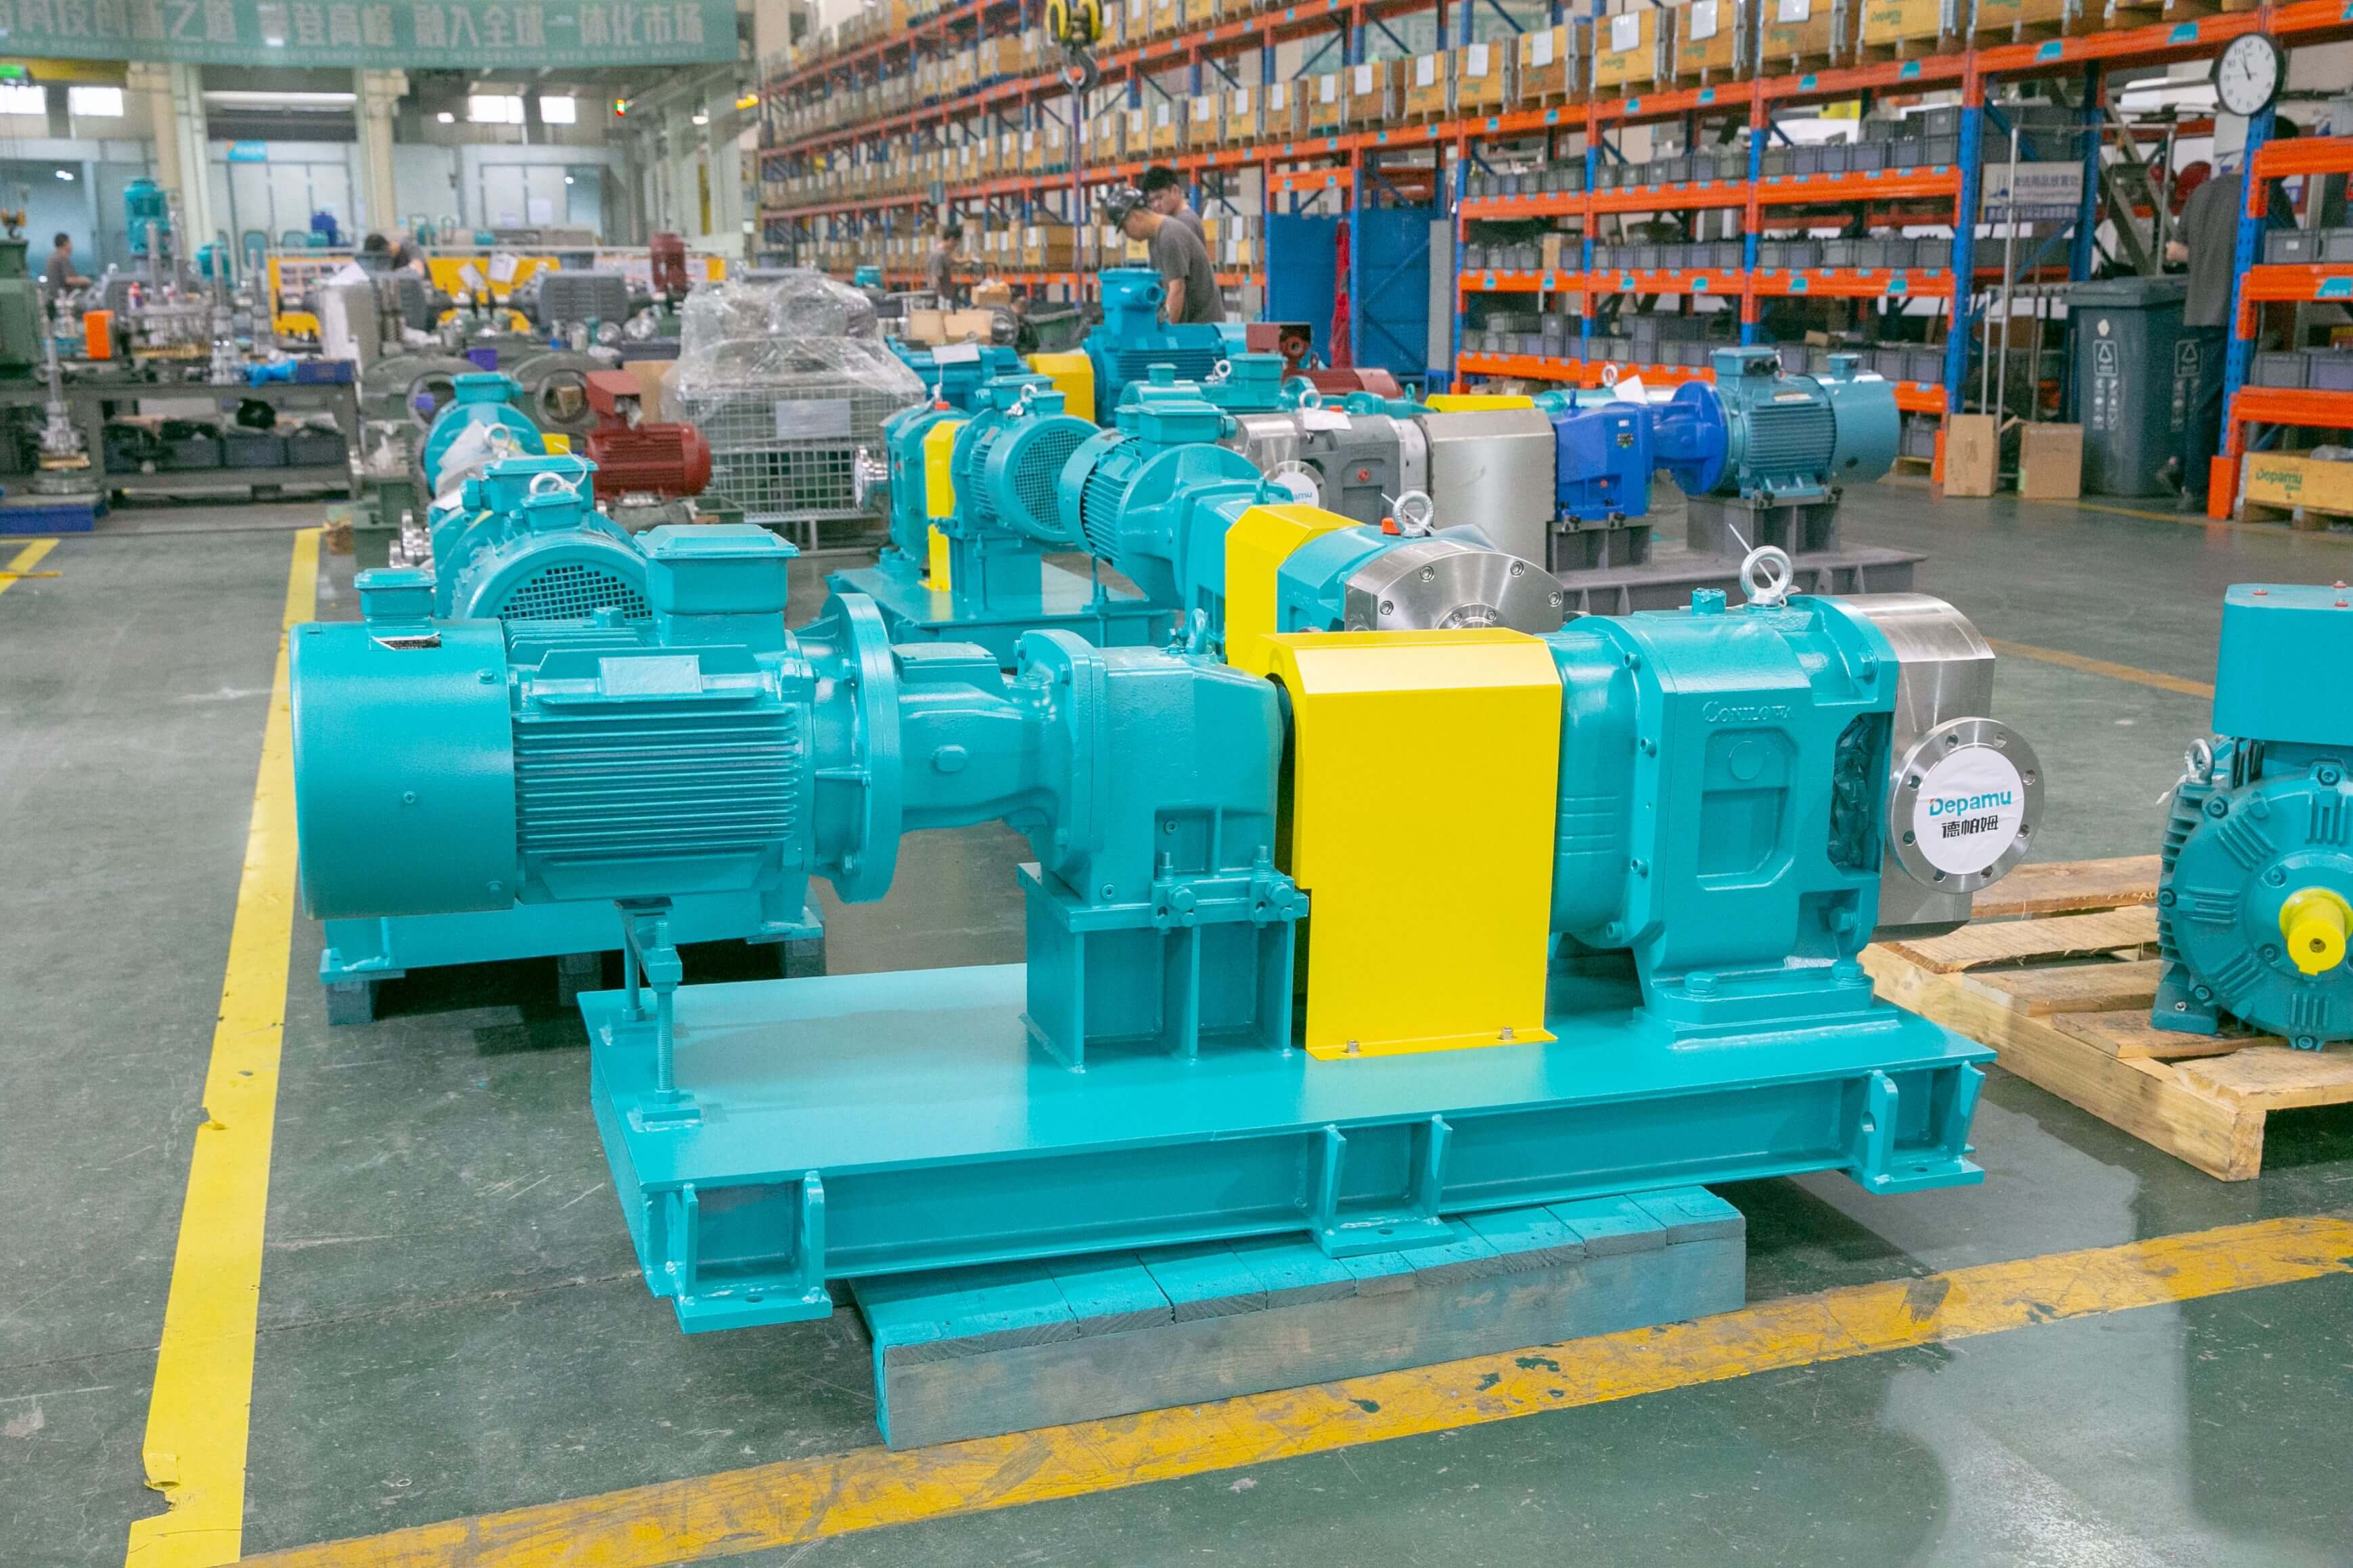
Технологическая модернизация завода по переработке металлических насосов должна быть сосредоточена на трех основных областях: выбор материала, точность обработки и характеристики уплотнения. Создав базу данных материалов, внедрив пятисосевой обрабатывающий центр и изготовив на заказ конструкцию уплотнения, Demam достигла технической цели: частота ошибок при обработке ≤ 0,3% и срок службы уплотнения ≥ 6000 часов. Его продукция широко используется в нефтепереработке, химической и атомной промышленности. Более 10 областей. Для перерабатывающих заводов технологическая модернизация должна сочетать собственные производственные мощности и потребности клиентов, отдавать приоритет прорыву управления ключевыми параметрами (такими как зазоры и твердость) и постепенно трансформироваться в направлении автоматизации и настройки.Для получения дополнительной информации посетите официальный сайт: www.depamufluid.com
Depam была основана в 2003 году, имеет более 400 сотрудников, площадь завода составляет около 35 000 квадратных метров, уставный капитал — 54 миллиона юаней, годовой объём производства составляет около 500 миллионов юаней. Компания давно специализируется на исследованиях, разработках, производстве и...
№ 658, улица 20, район Цяньтан, город Ханчжоу, провинция Чжэцзян, материковый Китай