Çin Ana Karası, Zhejiang Eyaleti, Hangzhou Şehri, Qiantang Bölgesi, 20. Cadde No: 658 +86 18368486027 zhe98998@gmail.com

Çin Ana Karası, Zhejiang Eyaleti, Hangzhou Şehri, Qiantang Bölgesi, 20. Cadde No: 658 +86 18368486027 zhe98998@gmail.com
Giriş: Temel Zorluklar ve Metal Transmonik Pompa İşleminin Kırılması
Metal trompet pompaları, hacimsel pompalar alanındaki ana ekipmandır ve işleme hassasiyeti, pompanın verimliliğini, ömrünü ve ortam uygunluğunu doğrudan etkiler. Bununla birlikte, geleneksel işleme tesisleri genellikle zor malzeme seçimi, büyük işleme hataları ve dengesiz sızdırmazlık performansı gibi teknik ağrı noktalarıyla karşı karşıyadır. Bu makale, Demam (Hangzhou) Pump Industry Technology Co., Ltd. 'nin (bundan böyle "Depam" olarak anılacaktır) işleme uygulamasını örnek olarak alıyor. Proses optimizasyonu ve parametre kontrolünden endüstri adaptasyonu senaryolarına kadar, metal rotasyonu pompa işleme tesisinin teknolojisini sistematik olarak analiz ediyor. Uygulama yolu, endüstri için uygulanabilir bir referans planı sağlar.Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin: www.depamufluid.com
Anahtar Kelimeler: metal transfer pompası işleme, işleme hassasiyeti kontrolü, sızdırmazlık performansı optimizasyonu, endüstri adaptasyonu
Endüstrinin teknik ağrı noktalarının açılması: metal transpomp işlemede üç temel zorluk
Metal rotor pompalarının işlenmesi, yüksek hassasiyetli rotor, pompa gövdesi ve sızdırmazlık bileşenlerinin üretimini içerir. Teknik ağrı noktaları esas olarak aşağıdaki üç yönde yansıtılabilir:
STEP1: Malzeme Seçimi ve Isıl İşlem Bulmaca
Rotor pompaların uzun süre korozyon direnci, sertlik ve tokluk gerektiren korozyon direnci, yüksek sıcaklık veya yüksek viskoziteli ortamları taşıması gerekir. Örneğin, petrol rafinerisi alanında, orta sıcaklık 350 ° C'ye ulaşabilir ve hidrojen sülfür gibi aşındırıcı bileşenler içerir, eğer malzeme uygun şekilde seçilmezse, kolayca rotor aşınmasına veya pompa gövdesinin sızmasına neden olabilir. Ek olarak, ısıl işlem işleminin (söndürme ve temperleme gibi) parametre kontrolü, malzemenin sertliğini ve tokluk dengesini doğrudan etkiler Geleneksel işleme tesisleri, ısıl işlem deneyimi eksikliği nedeniyle rotor deformasyon oranının standardı aşmasına neden olur.
STEP2: İşleme doğruluğu ve montaj hata kontrolü
Rotor ve pompa gövdesi arasındaki boşluğun 0.1-0.3mm aralığında kontrol edilmesi gerekir. İşleme hatası 0.05mm 'yi aşarsa, pompanın hacim verimliliği % 10'dan daha fazla azalacak ve titreşim ve gürültü gibi sorunlara neden olacaktır. Geleneksel işleme, manuel kalibrasyona dayanır ve montaj hata oranı % 5'e kadar yüksektir. Otomatik işleme ekipmanlarının piyasaya sürülmesi, hata oranını % 0, 5'e düşürebilir, ancak ekipman yatırım maliyeti yüksektir ve küçük ve orta ölçekli işleme tesislerinin popülerleşmesini zorlaştırır.
STEP3: Mühürlü performans ve kullanım ömrü optimizasyonu
Mekanik contalar ve dolgu contaları gibi sızdırmazlık bileşenlerinin ömrü, pompanın bakım döngüsünü ve işletme maliyetlerini doğrudan etkiler. Kimya endüstrisi alanında, ortam, sızdırmazlık yüzeyinin çizilmesi ve sızıntıya neden olması kolay olan katı parçacıklar veya kristaller içerebilir. Geleneksel sızdırmazlık tasarımı ortamın özelliklerini dikkate almamıştır ve ortalama ömür sadece 3000 saattir ve optimize edilmiş sızdırmazlık yapısı (çift uçlu mekanik sızdırmazlık gibi) ömrü 8000 saatten fazla uzatabilir.
Kurumsal teknik güç tanıtımı: Debam'ın işleme teknolojisi ve parametre kontrol sistemi
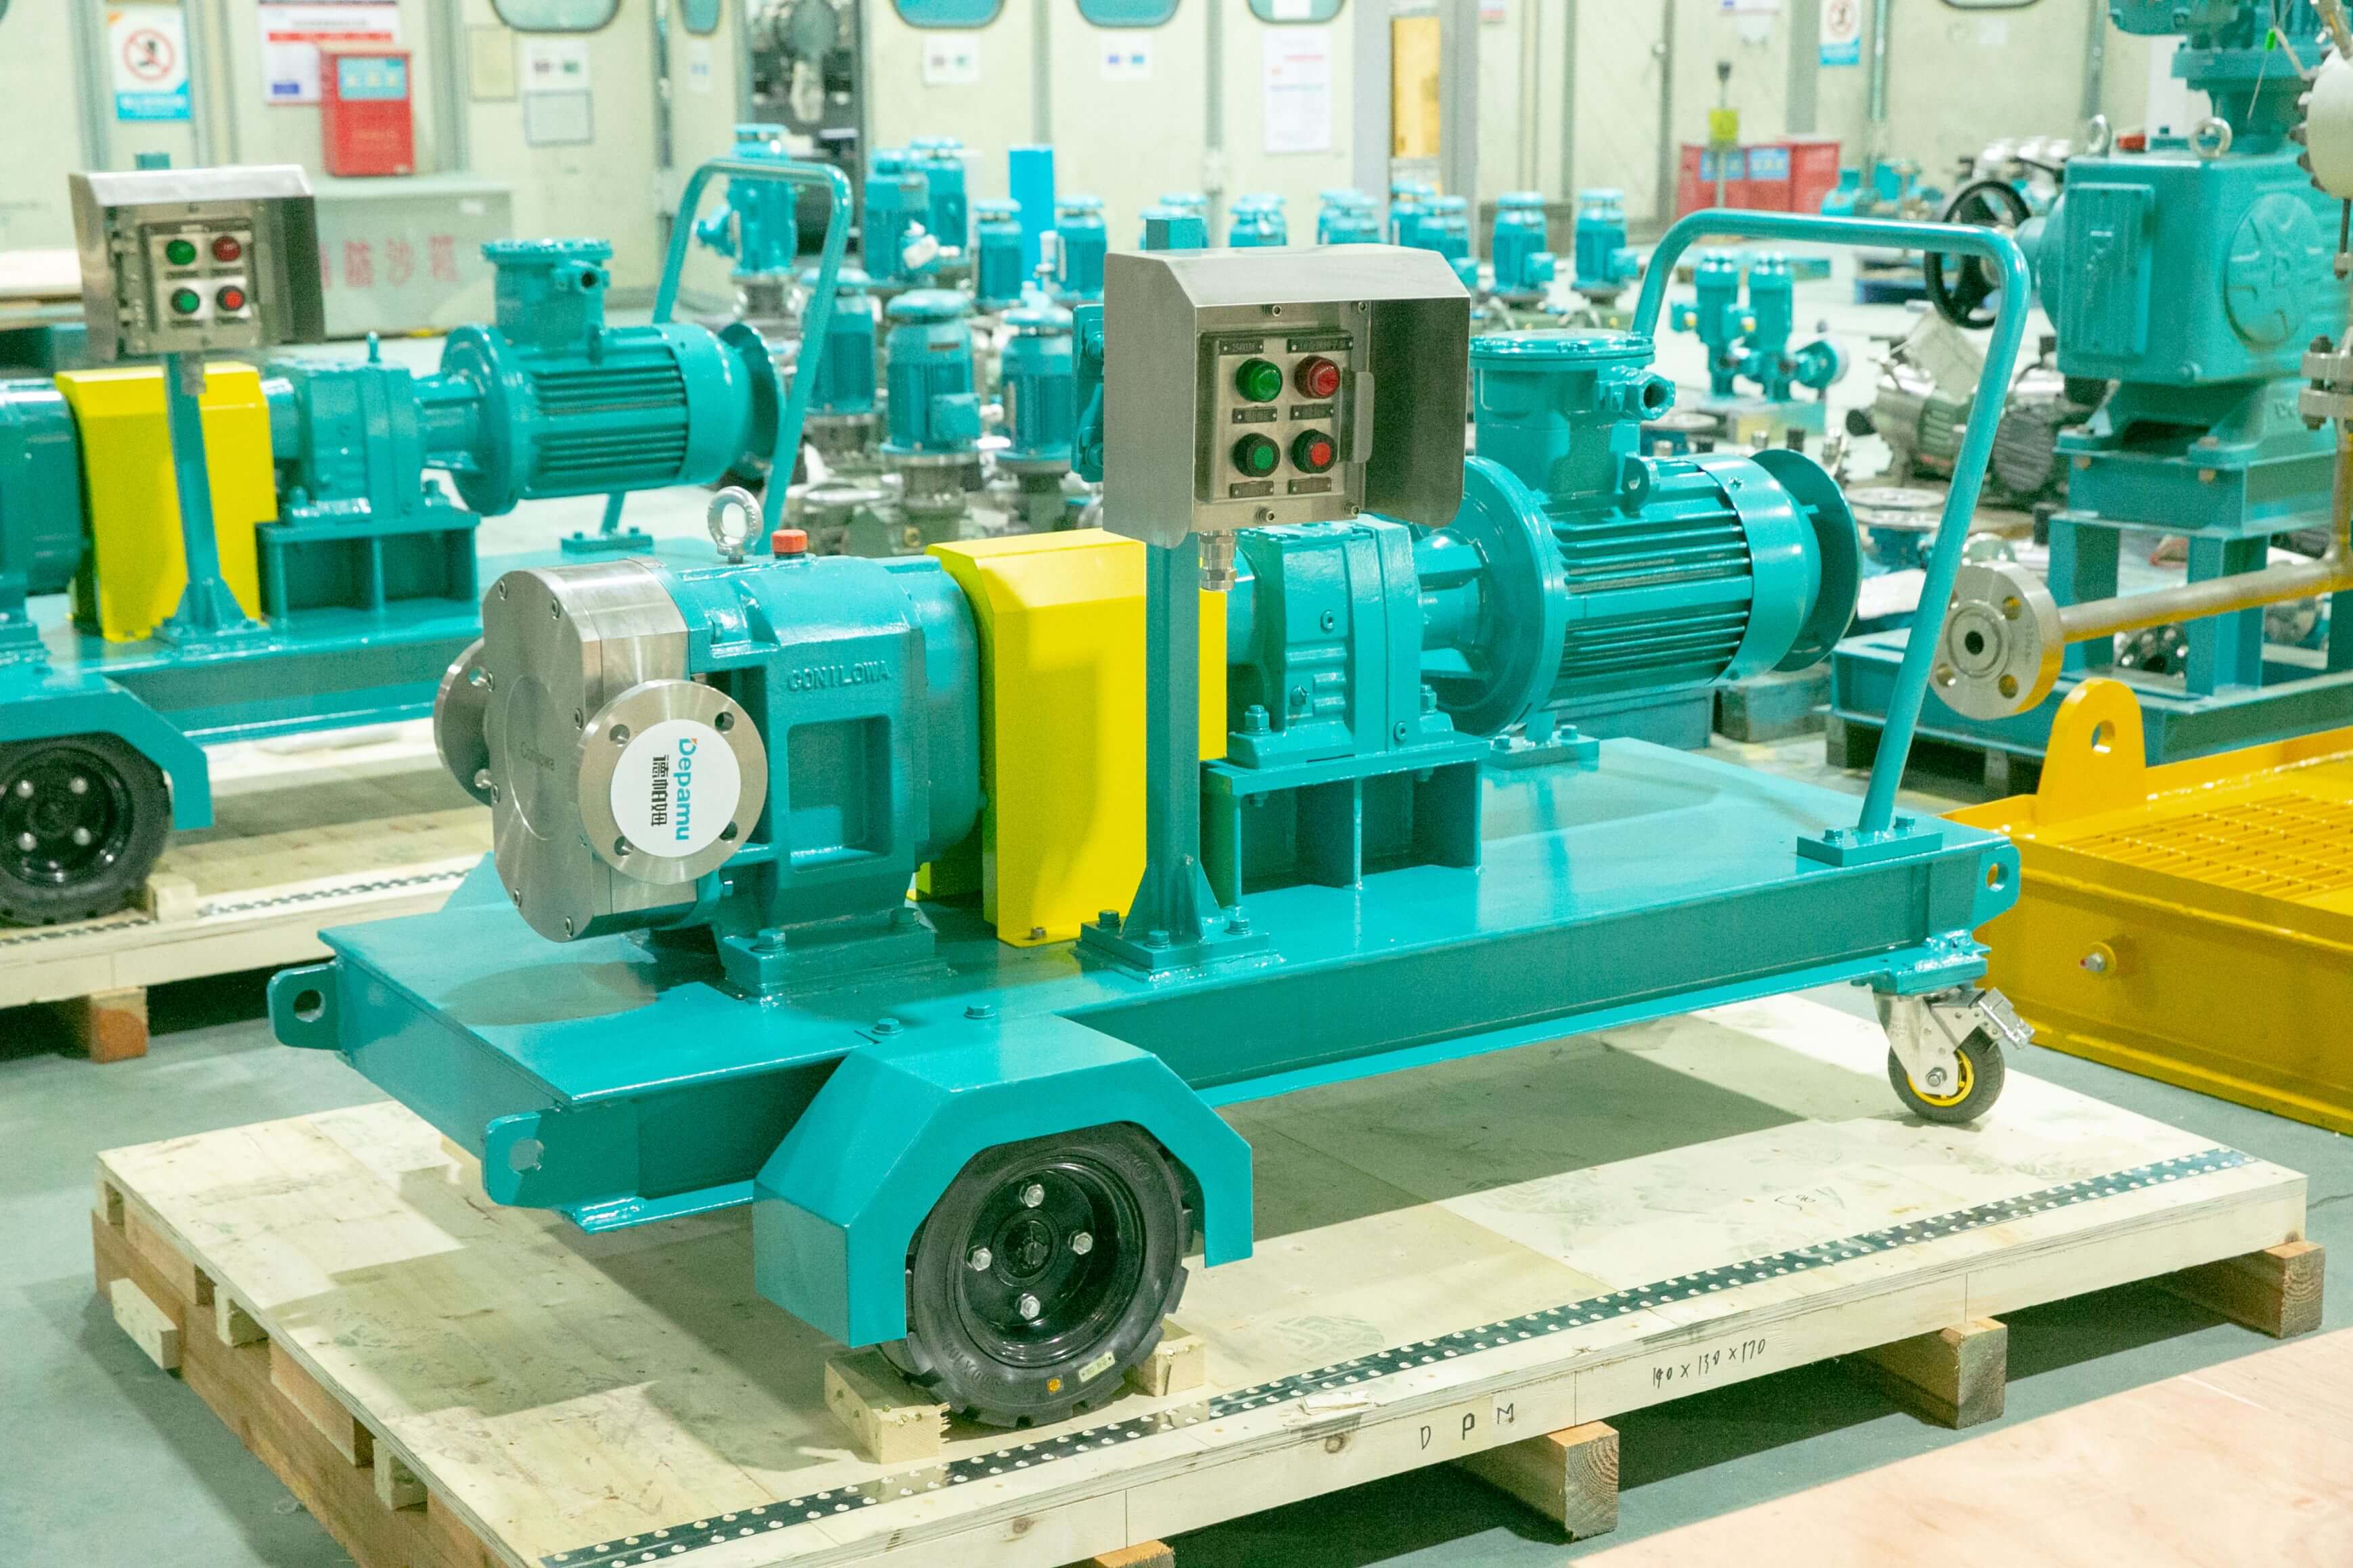
DePam, 2003 yılında kurulmuş olup, yüksek kaliteli pistonlu pompalar ve akışkan ekipmanlarının Ar-Ge’sine odaklanmaktadır. Fabrika alanı 35.000 metrekaredir ve 400’ü aşkın çalışanı bulunmaktadır; yıllık üretim değeri yaklaşık 500 milyon yuan seviyesindedir. Metal transfer pompası işleme teknolojisi sistemi üç ana modülü kapsar:
STEP1: Malzeme seçimi ve ısıl işlem optimizasyonu
Depam, paslanmaz çelik (304/316L), çift fazlı çelik (2205) ve Hastower alaşımı (C-276) gibi 20'den fazla malzemeyi kapsayan ortam özelliklerine (sıcaklık, korozyon, viskozite gibi) dayalı bir malzeme veritabanı oluşturur. Örneğin, nükleer sanayide borik asit içeren ortamlar için Hastelloy C-276 seçilir; bunun korozyon direnci 316L’e göre üç kat daha yüksektir. Isıl işlem işlemi vakumlu bir söndürme fırını kullanır, sıcaklık kontrol doğruluğu ± 2 ° C'dir ve temperleme süresi, rotorun sertliğinin HRC52-55 olmasını ve deformasyon oranının ≤ 0.02mm olmasını sağlamak için malzemenin kalınlığına göre dinamik olarak ayarlanır.
ADIM 2: Yüksek hassasiyetli işleme ve otomasyonlu montaj
DePam, beş eksenli eşzamanlı işleme merkezini devreye alarak rotor profilinin işlenme hassasiyetini ±0,01 mm’ye; pompa gövdesi iç deliğinin dairelikliğini ise ≤0,005 mm’ye ulaştırmıştır. Montaj aşamasında lazer hizalama cihazı kullanılmakta, rotor ile pompa gövdesi arasındaki boşluk CNC kontrol sistemi aracılığıyla otomatik olarak ayarlanmakta ve hata oranı %0,3’ün altındadır. Örnek olarak bir petrokimya projesi ele alındığında, Depam tarafından işlenen bir transfer pompası, geleneksel ekipmana göre % 8 daha yüksek olan ağır yağ (viskozite 5000mPa · s) taşırken % 92 hacimsel verime sahiptir.
STEP3: Sızdırmazlık yapısı için özelleştirilmiş tasarım
Farklı ortamlar için, Depam üç seri mekanik sızdırmazlık, dolgu sızdırmazlık ve manyetik tahrikli sızdırmazlık geliştirmiştir. Örneğin, çevre koruma su arıtma alanında, klor içeren iyonik ortamlar için, silikon karbür/tungsten karbür halka florür kauçuk statik halkanın mekanik contası 6000 saatlik bir ömre sahiptir, gıda alanında, FDA standartlarına uygun, hijyenik dereceli dolgu contası kullanılır. 121 ° C yüksek sıcaklıkta buhar dezenfeksiyonu.
Teknik Parametreler ve Test Göstergeleri
Depam'ın metal transcon pompasının işlenmesi, üç koordinatlı ölçüm cihazları, sertlik ölçüm cihazları, dinamik denge cihazları ve diğer ekipmanlarla test edilmelidir. Anahtar parametreler aşağıdaki gibidir:
-Rotor tipi çizgi doğruluğu: ± 0.01mm (üç koordinat ölçer)
-Pompa gövdesi içindeki delik yuvarlaklığı: ≤ 0.005mm (yuvarlaklık)
-Sızdırmazlık kaçağı: ≤ 0.5 mL/h (hava sızdırmazlık dedektörü)
-Titreşim değeri: ≤ 4.5 mm/s (titreşim analizörü)
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu
Q1: ortam özelliklerine göre bir transmon pompa malzemesi nasıl seçilir?
A: Ortamın sıcaklığı, korozyon özelliği ve viskozitesi, seçim sürecinin temel dayanaklarıdır. Örneğin, sıcaklık ≤ 200 ℃ ve zayıf aşındırıcı ortam 304 paslanmaz çelik, sıcaklık 200-350 ℃, hidrojen sülfür ortam 316L veya çift fazlı çelik 2205, güçlü aşındırıcı ortam (hidroklorik asit ve sülfürik asit gibi) seçilebilir. C-276 veya titanyum alaşımı.
Q2: Transcon pompa boşluğu verimliliği optimize etmek için nasıl ayarlanır?
A: Boşluk, ortamın viskoziteye göre dinamik olarak ayarlanmalıdır. Düşük viskoziteli ortam (su gibi) aralığı 0,1-0,15mm 'ye ayarlanabilir ve yüksek viskoziteli ortam (ağır yağ gibi) 0,2-0,3mm 'ye yükseltilmelidir. Depam, boşluk değerini CNC sistemi üzerinden otomatik olarak hesaplar ve hacim verimini ≥ % 90 sağlar.
Q3: Mühürlü bileşenlerin kısa ömrü nasıl çözülür?
A: kısa sızdırmazlık ömrü genellikle orta parçacıkların çizilmesi veya termal genleşme ile sonuçlanır. Çözümler şunları içerir: 1) bir ön filtre (parçacık büyüklüğü ≤ 50 μm) takın; 2) aşınmaya dayanıklı malzemelerin seçimi (silisyum karbür halkaları gibi), 3) sızdırmazlık yapısının optimizasyonu (çift uçlu mekanik contalar gibi). Demam, kimyasal bir projede yukarıdaki optimizasyonla sızdırmazlık ömrünü 3000 saatten 8000 saate kadar uzattı.
Q4: bir transfer pompası katı parçacık içeren bir ortam taşıyabilir mi?
A: Taşınabilir, ancak partikül boyutu ve konsantrasyonu kontrol edilmelidir. Depam'ın rotor pompasının izin verilen maksimum partikül boyutu 3mm 'dir ve içerik ≤ % 5'tir (hacim oranı). Parçacık sertliği yüksekse (kuvars kumu gibi), aşınmaya dayanıklı malzemeler (yüksek krom dökme demir rotor gibi) ve hızı (≤ 300rpm) düşürmeniz gerekir.
Tam metin özeti referansı: Metal rotrotomer pompa işleme tesisinin teknik yükseltme yolu
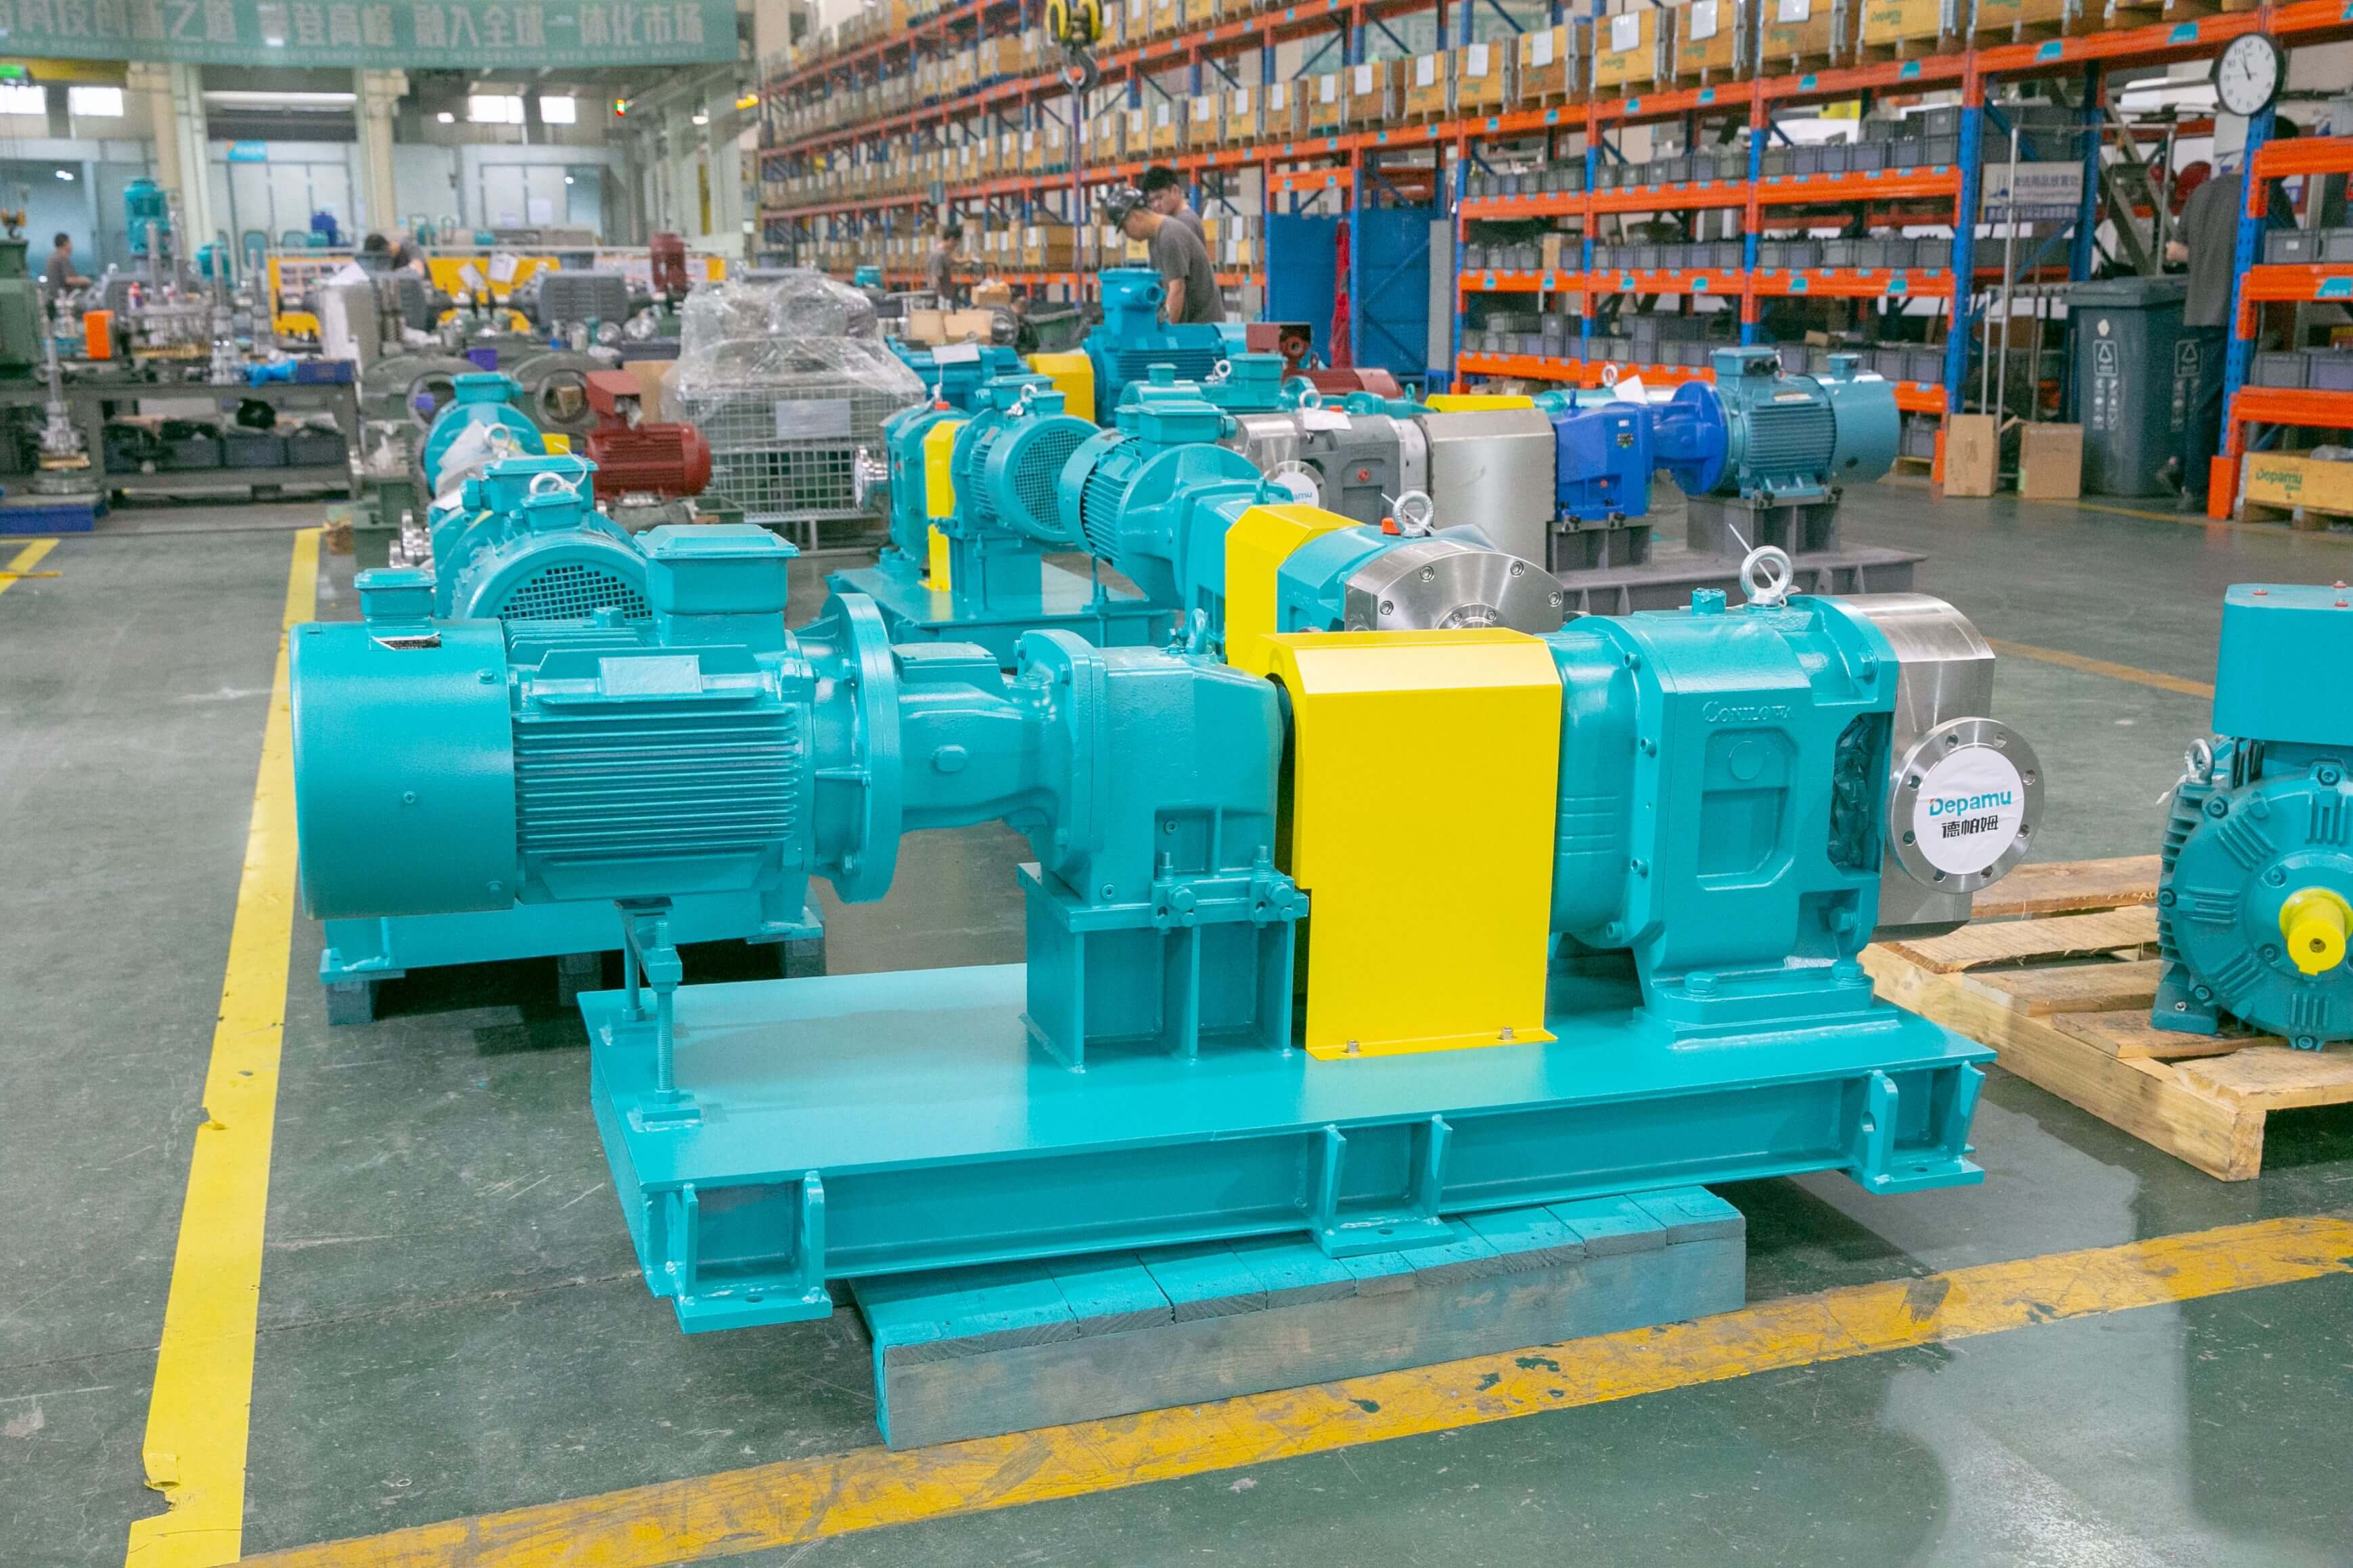
Metal protonik pompa işleme tesisinin teknik yükseltmesi, malzeme seçimi, işleme doğruluğu ve sızdırmazlık performansı olmak üzere üç ana çekirdeğe odaklanmalıdır. Bir malzeme veri tabanının kurulması, beş eksenli bir bağlantı işleme merkezinin tanıtılması ve özel bir sızdırmazlık tasarımı ile Depam, işleme hata oranı ≤ % 0.3 ve sızdırmazlık ömrünün ≥ 6000 saatlik teknik hedeflerine ulaşmıştır., Nükleer sanayi gibi 10'dan fazla alan. İşleme tesisleri için, teknoloji yükseltmelerinin kendi üretim kapasitesini müşteri ihtiyaçları ile birleştirmesi, temel parametre kontrolünü (boşluk ve sertlik gibi) kırmaya öncelik vermesi ve kademeli olarak otomasyon ve özelleştirmeye geçmesi gerekir.Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin: www.depamufluid.com
Depam 2003 yılında kurulmuş olup, 400'den fazla çalışanı, yaklaşık 35.000 metrekarelik fabrika alanı, 54 milyon yuan sermayesi ve yıllık yaklaşık 500 milyon yuan üretim değeriyle faaliyet göstermektedir. Şirket, uzun vadeli olarak yüksek kaliteli deplasman pompaları ve akışkan ekipmanlarının araştır...
Çin Ana Karası, Zhejiang Eyaleti, Hangzhou Şehri, Qiantang Bölgesi, 20. Cadde No: 658